


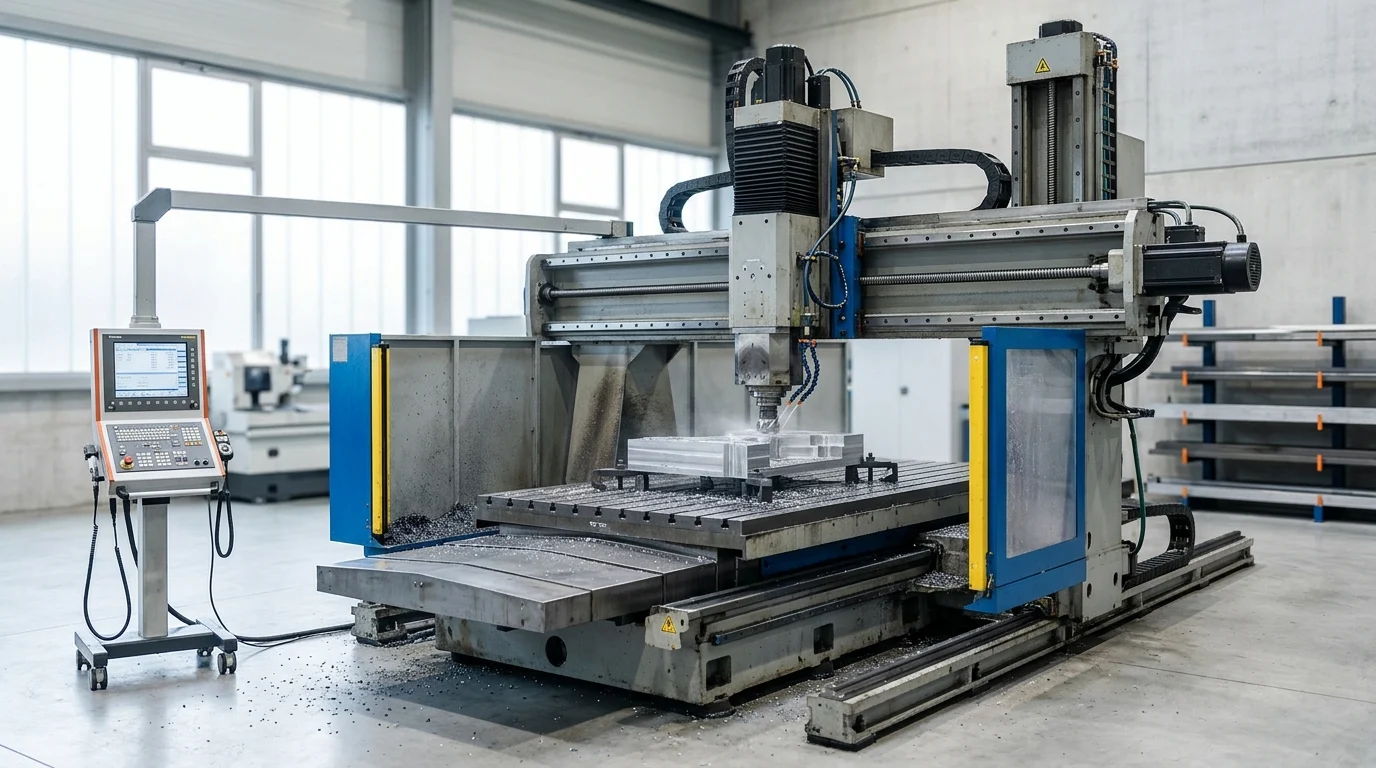
Kāpēc CNC portāla frēzmašīnas ir stratēģisks ieguldījums
Investīcijas CNC portāla frēzmašīnā ir būtisks uzlabojumslieljaudas metālapstrādes iespējas, ļaujot ražotājiem apstrādāt masīvas sagataves ar nevainojamu stingrību. Atšķirībā no standarta vertikālajiem apstrādes centriem, portāla frēzēšanas iekārtas divu kolonnu arhitektūra vienmērīgi sadala griešanas spēkus, ievērojami samazinot vibrāciju dziļas materiāla noņemšanas laikā. Šī strukturālā priekšrocība ir kritiski svarīga globālajām piegādes ķēdēm, kurām ir pieprasījumsaugsta precizitāteuz liela mēroga komponentiem.
No kapitālieguldījumu viedokļa šīm sistēmām ir nepieciešami ievērojami sākotnējie ieguldījumi, kas bieži vien svārstās no 150 000 USD līdz krietni vairāk nekā 1 000 000 USD atkarībā no darba apjoma un asu konfigurācijām. Tomēr, apvienojot vairākas apstrādes operācijas vienā iestatījumā, ražotnes bieži vien samazina sagataves apstrādes laiku līdz pat 40 %. Šī darbības efektivitāte paātrina ieguldījumu atdevi (ROI), ļaujot lielapjoma ražošanas līnijām atgūt izmaksas 18 līdz 24 mēnešu laikā.
Kā CNC portāla frēzmašīnas uzlabo caurlaidspēju
Caurlaidspējas optimizāciju galvenokārt nodrošina iekārtas spēja uzturēt augstu materiāla noņemšanas ātrumu (MRR), nezaudējot izmēru precizitāti. Vārpstas ar lielu griezes momentu, kas bieži pārsniedz 600 N·m, ļauj veikt agresīvu rupjo apstrādi ar izturīgiem sakausējumiem, savukārt 5 asu konfigurācijas ļauj veikt sarežģītu kontūrēšanu ar vienu stiprinājumu. Šī nepārtrauktās apstrādes iespēja novērš nepieciešamību pārvietot vairāku tonnu detaļas starp darbstacijām.
Turklāt uzlabotās vibrāciju absorbcijas tehnoloģijas, kas integrētas mašīnas gultnē, nodrošina, ka liels traversēšanas ātrums neietekmē virsmas apdari. Samazinot dīkstāves laiku un palielinot griešanas jaudu, iepirkumu komandas var prognozēt pastāvīgu iekārtu kopējās efektivitātes (OEE) pieaugumu, bieži vien pārsniedzot 85% slieksni.
Kuri pircēju profili ir visefektīvākie
Šo iekārtu stratēģiskā vērtība visspēcīgāk rezonē ar 1. līmeņa automobiļu piegādātājiem, kosmosa darbuzņēmējiem un smago rūpniecības iekārtu ražotājiem. Šie profili regulāri apstrādā lielizmēra komponentus, piemēram, dzinēju blokus, turbīnu korpusus un lielas štancēšanas veidnes. Šiem pircējiem iespēja internalizēt lielformāta apstrādi, nevis to nodot ārpakalpojumā, nodrošina būtisku konkurences priekšrocību izpildes laika pārvaldībā.
Izplatītāji un ārvalstu mārketinga centri arī gūst labumu, piedāvājot pilnīgumetālapstrādes risinājumireģionālajiem ražotājiem. Iegādājoties uzticamas CNC portāla frēzmašīnas no jau izveidotām Ķīnas grupas rūpnīcām, importētāji var nodrošināt galalietotājiem augsti konfigurētu, rentablu aprīkojumu, kas veiktspējas ziņā konkurē ar tradicionālajiem Eiropas vai Japānas zīmoliem, vienlaikus pazeminot ienākšanas barjeru.
Kādas tehniskās specifikācijas pircējiem vajadzētu salīdzināt
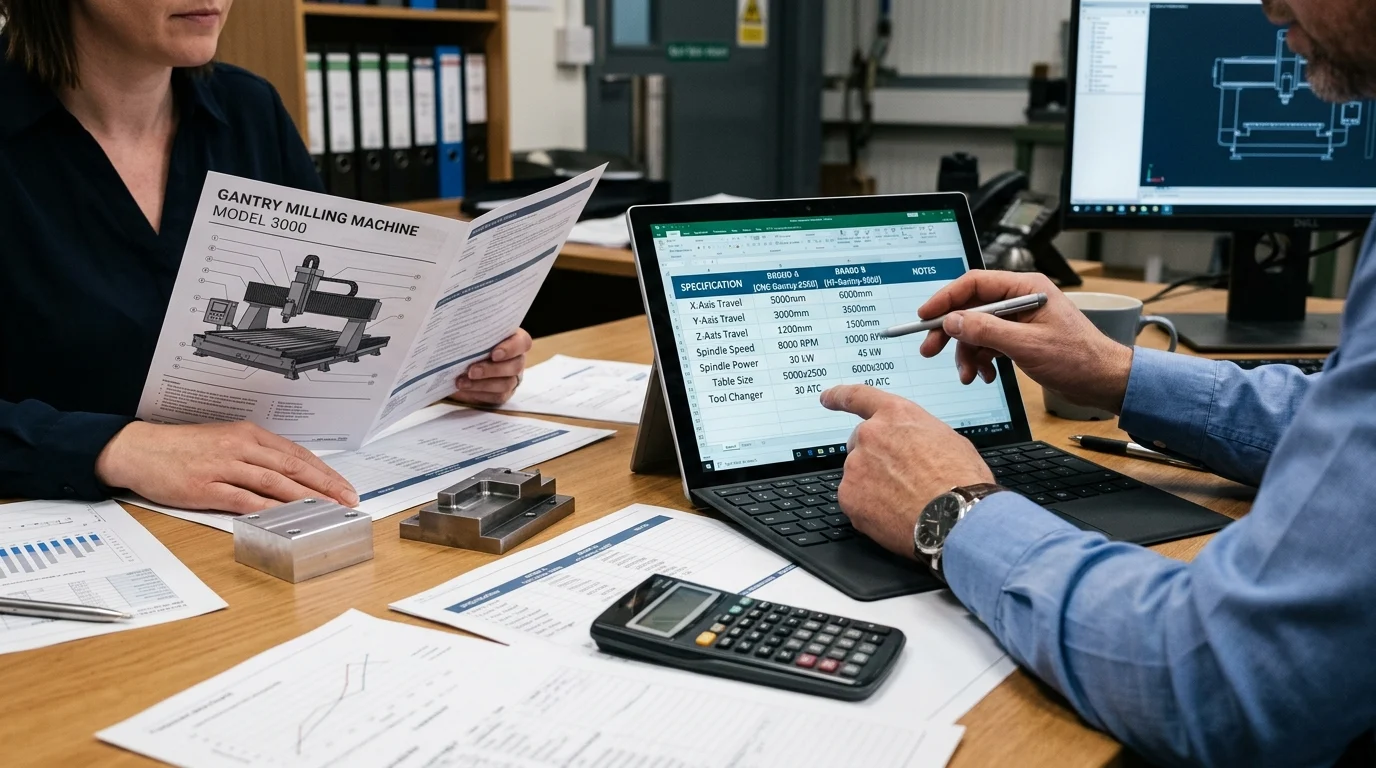
CNC portāla frēzmašīnas novērtēšanai ir nepieciešama rūpīga specifikāciju analīze, lai nodrošinātu, ka aprīkojums atbilst prognozētajām ražošanas prasībām. Iepirkumu speciālistiem ir jāskatās tālāk par pamata izmēriem, lai izprastu vārpstas jaudas, ass gājiena un konstrukcijas dizaina mijiedarbību. Neatbilstība šajās specifikācijās var izraisīt paātrinātu instrumentu nodilumu, neoptimālu virsmas apdari vai ierobežojošas ražošanas problēmas.
Tā kā šīm mašīnām ir jāapstrādā vairākas tonnas smagas sagataves, pamatnes un kolonnu pamatu inženierija ir tikpat svarīga kā elektroniskās vadības sistēmas. Pircējiem ir jāsalīdzina šie tehniskie parametri ar visprasīgākajiem lietošanas gadījumiem.
Kuri mašīnas parametri ir vissvarīgākie
Galvenie parametri, kas nosaka iekārtas iespējas, ir X, Y un Z asu gājieni un maksimālā galda kravnesība. Lieljaudas modeļi parasti piedāvā X ass gājienus, kas sākas no 2000 mm un sniedzas tālāk par 10 000 mm, ļaujot pielāgoties īpaši garām konstrukcijas detaļām. Ir rūpīgi jāpārbauda galda kravnesība; standarta vērtējums 10 000 kg ir pietiekams lielākajai daļai presformu un veidņu pielietojumu, savukārt smagām rūpnieciskās enerģijas komponentēm var būt nepieciešami galdi, kas paredzēti 30 000 kg.
Vārpstas specifikācijas ir tikpat svarīgas. Pircējiem jāizvēlas starp ātrgaitas vārpstām (piemēram, no 12 000 līdz 24 000 apgr./min.) alumīnija kosmosa detaļām un liela griezes momenta reduktoru vārpstām (piemēram, no 4000 līdz 6000 apgr./min. ar jaudu no 30 līdz 45 kW) rūdīta tērauda un titāna griešanai. Šī izvēle tieši ietekmē mašīnas daudzpusību un cikla laikus.
Kā salīdzināt konstrukcijas un vadotnes veidu
Izvēle starp kastes veida vadotnēm un lineārajām vadotnēm nosaka mašīnas dinamisko uzvedību. Kastes veida vadotnes ietver cietas metāla-metāla saskares virsmas, kas nodrošina labāku slāpēšanu un stingrību smagiem pārtrauktiem griezumiem. Tomēr tās parasti ierobežo lēnāks ātrās pārvietošanās ātrums, parasti aptuveni 10 līdz 12 m/min.
Turpretī rullīšu tipa lineārās vadotnes izmanto ritošos elementus, lai samazinātu berzi, nodrošinot lielu pārvietošanās ātrumu 24 m/min vai lielāku. Šī konfigurācija ir ideāli piemērota ātrgaitas apstrādei un sarežģītām 3D kontūrām, kur bieži notiek straujas virziena maiņas. Mūsdienu portālmašīnas bieži izmanto hibrīda pieeju, izmantojot rullīšu vadotnes X un Y asīs ātruma nodrošināšanai un lodveida vadotnes Z asī, lai saglabātu stingrību dziļas iegremdēšanas operāciju laikā.
Kādi salīdzināšanas kritēriji atbalsta novērtēšanu
Lai efektīvi novērtētu dažādus modeļus, iepirkumu komandām jāizmanto standartizēta salīdzināšanas matrica. Šī pieeja normalizē tehniskos datus dažādos piegādātāju piedāvājumos, izceļot neatbilstības starp standarta un papildu funkcijām.
| Specifikācijas kategorija | Kastes veida konfigurācija | Lineārās vadotnes konfigurācija | Tipisks pielietojums |
|---|---|---|---|
| Ātrs šķērsošanas ātrums | 10–15 m/min | 20–30 m/min | Ātrgaitas kontūrēšana salīdzinājumā ar rupjo apstrādi |
| Vibrāciju slāpēšana | Augsts (lieliski piemērots cietajiem metāliem) | Vidējs (paļaujas uz veltņu elementiem) | Titāns/Inconel pret alumīniju/mīkstajiem tēraudiem |
| Apkopes biežums | Augstāks (nepieciešama precīza eļļošana) | Apakšējais (noslēgti gultņu bloki) | Nepārtraukti lieljaudas cikli |
| Pozicionēšanas precizitāte | ±0,008 mm / 300 mm | ±0,005 mm / 300 mm | Augstas precizitātes veidņu izgatavošana |
Piemērojot šos kritērijus, pircēji var precīzi saskaņot mašīnas mehānisko profilu ar savām īpašajām pielaides prasībām un ražošanas apjomiem.
Kur tiek izmantotas CNC portāla frēzmašīnas
CNC portālu frēzmašīnu ieviešana aptver makroindustrijas sektorus, kur detaļu izmēri un precizitātes prasības krustojas. Šīs masīvās platformas netiek izmantotas liela apjoma, mazu detaļu virpošanai, bet gan augstas vērtības, maza līdz vidēja apjoma ražošanai, kur vienas sagataves atteice var izraisīt desmitiem tūkstošu dolāru lielus utilizācijas zaudējumus.
Izpratne par specifiskiem lietojumiem un vides prasībām palīdz pircējiem konfigurēt iekārtas opcijas, piemēram, dzesēšanas sistēmas, skaidu konveijerus un specializētus vārpstas stiprinājumus.
Kuras nozares veicina pieprasījumu
Aviācijas un kosmosa rūpniecība ir galvenais pieprasījuma virzītājspēks, izmantojot 5 asu portālu frēzmašīnas, lai no cietiem alumīnija sagatavēm veidotu sarežģītus spārnu sijas un fizelāžas starpsienas. Šajā nozarē ir kritiski svarīgi uzturēt defektu līmeni zem 0,05%, un tam ir nepieciešamas iekārtas ar izcilu termisko stabilitāti un tilpuma precizitāti.
Līdzīgi autobūves nozare paļaujas uz šīm mašīnām lielu štancēšanas matricu, veidņu un smago komerctransporta detaļu ražošanā, piemēram,spararatiun kloķvārpstas. Arī enerģētikas sektors ir strauji augošs; vēja turbīnu rumbu, liela mēroga vārstu un kodolreaktoru komponentu apstrādei ir nepieciešama milzīga galda jauda un liela griezes momenta iespējas, ko var nodrošināt tikai divu kolonnu portāla konstrukcija.
Kā materiāli, ģeometrija un pielaides ietekmē izvēli
Portāla frēzēšanas iekārtas izvēli lielā mērā ietekmē mērķa materiālu fizikālās īpašības. Cietu sakausējumu, piemēram, Inconel, rūdīta instrumentu tērauda (HRC 50+) vai titāna, apstrāde prasa maksimālu konstrukcijas stingrību, lai novērstu vibrāciju, kas nosaka kārbas kanālu un liela griezes momenta zobratu piedziņas vārpstu izmantošanu.
Arī ģeometrijai un pielaidēm ir izšķiroša nozīme. Ražojot kosmosa armatūru vai sarežģītas iesmidzināšanas veidnes, iekārtai ir jāievēro stingras pozicionēšanas pielaides, kurām bieži vien jābūt ±0,005 mm robežās ar atkārtojamību ±0,003 mm pāri milzīgam darba diapazonam. Lai to panāktu, pircējiem jānodrošina, ka iekārta ir aprīkota ar lineāriem mērogiem, termiskās kompensācijas programmatūru un augstas izšķirtspējas rotācijas kodētājiem, lai novērstu iekārtas pamatnes fizisko izplešanos un saraušanos ilgu griešanas ciklu laikā.
Kā novērtēt CNC portālu frēzēšanas mašīnu piegādātājus
CNC portāla frēzmašīnas iegāde, īpaši starptautiskajos tirgos, prasa stingru piegādātāju novērtēšanas protokolu. Pircēji ne tikai iegādājas iekārtu; viņi noslēdz ilgtermiņa partnerību, kas ietekmēs viņu ražošanas jaudas desmit gadus vai ilgāk. Sadarbība ar profesionāliem ārvalstu mārketinga centriem, kas pārstāv cienījamas Ķīnas grupas rūpnīcas, var sniegt ievērojamas izmaksu priekšrocības, ja piegādātāja akreditācija tiek rūpīgi pārbaudīta.
Riska mazināšana iepirkuma posmā nodrošina, ka piegādātā mašīna atbilst solītajām tehniskajām specifikācijām un ka smago mašīnu transportēšanas loģistikas sarežģītība tiek pārvaldīta bez dārgām kavēšanām.
Kas iepirkumu komandām jāpārbauda
Iepirkumu komandām ir jāpārbauda piegādātāja ražošanas jauda, kvalitātes kontroles infrastruktūra un vēsturiskais eksporta apjoms. Obligāta pamatprasība ir pieprasīt dokumentāciju par ISO 9001 sertifikāciju un atbilstību CE prasībām. Turklāt pircējiem ir jāizpēta piegādātāja piegādes ķēde attiecībā uz kritiski svarīgām sastāvdaļām; iekārtas, kurās tiek izmantoti augsti novērtēti CNC kontrolieri (piemēram, FANUC, Siemens, Heidenhain) un precīzijas gultņi (piemēram, SKF, NSK), liecina par apņemšanos nodrošināt uzticamību.
Ir arī svarīgi pārbaudīt piegādātāja inženiertehniskā atbalsta iespējas. Uzticamam partnerim jāpiedāvā visaptverošas pirmspārdošanas konsultācijas, tostarp laika izpēte un armatūras projektēšana, lai pierādītu iekārtas spēju apstrādāt pircēja specifisko sagatavju portfeli.
Kā novērtēt minimālo pasūtījuma daudzumu, izpildes laiku, piegādi un uzstādīšanu
Ņemot vērā šo iekārtu mērogu, minimālais pasūtījuma daudzums (MOQ) parasti ir viena vienība. Tomēr izpildes laiki ir kritisks faktors projektu plānošanā. Standarta konfigurācijām montāžai un testēšanai var būt nepieciešamas 90 līdz 120 dienas, savukārt ļoti pielāgotām konfigurācijām5 asu modeļivar pagarināt izpildes laiku līdz 180 dienām vai ilgāk.
Piegāde un uzstādīšana rada milzīgus loģistikas izaicinājumus. Portāla dzirnavas ir jāizjauc un jāpārvadā, izmantojot plakanus plauktus vai vaļējus pārvadāšanas konteinerus. Pircējiem ir jāizvērtē piegādātāja iepakošanas protokoli, nodrošinot, ka kritiskās virsmas ir aizsargātas ar pretkorozijas pārklājumiem un vakuuma noslēgtām barjerām. Pēc piegādes uzstādīšana un nodošana ekspluatācijā parasti aizņem divas līdz četras nedēļas, tāpēc ir jāpanāk skaidra vienošanās par to, vai piegādātājs nosūtīs rūpnīcas tehniķus vai paļausies uz vietējiem servisa partneriem.
Kuri atbilstības un riska kontroles punkti ir svarīgi
Lai aizsargātu kapitālieguldījumus, iepirkuma līgumos jāiekļauj stingri atbilstības un riska kontroles punkti. Pirms nosūtīšanas jāveic obligāta rūpnīcas pieņemšanas pārbaude (FAT), kas prasa, lai iekārta veiktu testa griezumu uz parauga sagataves, lai pārbaudītu vārpstas izvirzījumu (parasti <0,002 mm) un ģeometrisko precizitāti.
| Vērtēšanas kritērijs | Etalona standarts | Potenciāls sarkans karogs |
|---|---|---|
| Kvalitātes sertifikācija | ISO 9001, CE marķējums | Nepārbaudāmi vai derīguma termiņu beiguši sertifikāti |
| Komponentu izsekojamība | 1. līmeņa globālie zīmoli (kontrolieri, vadotnes) | Bez zīmola vai patentēta ģenēriskā elektronika |
| Pieņemšanas pārbaude | Dokumentēts FAT un SAT ar lāzera kalibrēšanu | Atteikums atļaut trešās puses pārbaudi pirms nosūtīšanas |
| Garantijas noteikumi | 12–24 mēneši, kas ietver detaļas un darbu | Neskaidri noteikumi par starptautisko pakalpojumu tvērumu |
Pēc FAT veikšanas objekta pieņemšanas tests (SAT) pircēja objektā nodrošina, ka iekārtai transportēšanas laikā nav radušās izlīdzināšanas problēmas. Skaidru maksājuma nosacījumu noteikšana, kas saistīti ar šiem atskaites punktiem, piemēram, 30% pirmā iemaksa, 60% pēc FAT un 10% pēc SAT, nodrošina nepieciešamo finansiālo sviras efektu.
Kā izvēlēties pareizo CNC portāla frēzmašīnu
Lai veiktu CNC portāla frēzmašīnas galīgo izvēles procesu, ir nepieciešams sintezēt tehniskās prasības ar komerciālo realitāti. Mērķis ir atrast risinājumu, kas ne tikai atbilst tūlītējām ražošanas pielaidēm, bet arī piedāvā mērogojamību un izturību, kas nepieciešama nākotnes ražošanas prasībām.
Strukturējot pirkšanas procesu, izmantojot formalizētu novērtēšanas sistēmu, iepirkumu komandas var objektīvi salīdzināt konkurējošus piedāvājumus, pārsniedzot bāzes cenu noteikšanu, lai izprastu kopējās īpašumtiesību izmaksas (TCO).
Kāds soli pa solim pirkšanas process jāievēro
Iepirkšanas process jāsāk ar visaptverošu iekšējo vajadzību analīzi, nosakot maksimālo sagataves diapazonu, materiāla cietību un nepieciešamo caurlaidspēju. Šie dati veido pamatu piedāvājumu pieprasījumam (RFP), kas tiek izplatīts pārbaudītiem piegādātājiem. Kad piedāvājumi ir saņemti, komandām jāveic tehniskā izlīdzināšana, lai pārliecinātos, ka visos piedāvājumos ir iekļautas līdzvērtīgas iespējas, piemēram, caur vārpstu plūstoša dzesēšanas sistēma (TSC), instrumentu skenēšanas zondes un mikroshēmu pārvaldības sistēmas.
Pēc tehniskās apskates pircējiem jāpieprasa līdzīgu iekārtu darbības demonstrācijas vai video validācijas. Pēdējie soļi ietver komerclīguma apspriešanu, FAT/SAT protokolu pabeigšanu un vietas sagatavošanas koordinēšanu, kas bieži vien ietver specializētu betona pamatu ieliešanu, lai atbalstītu portāla sistēmas milzīgo svaru un dinamiskās slodzes.
Kā salīdzināt piegādātāju piedāvājumus un pēcpārdošanas atbalstu
Piegādātāju piedāvājumu salīdzināšana prasa kritisku pēcpārdošanas atbalsta un garantijas struktūru izvērtēšanu.
Galvenie secinājumi
- CNC portāla frēzmašīnas vairumtirdzniecības piegādes un piegādes ķēdes ietekme
- Specifikācijas, atbilstība un komerciālie noteikumi, kas pircējiem jāapstiprina
- Praktiski ieteikumi izplatītājiem un iepirkumu komandām
Bieži uzdotie jautājumi
Kāda ir CNC portāla frēzmašīnas galvenā priekšrocība?
Tas apstrādā lielas, smagas detaļas ar lielāku stingrību un zemāku vibrāciju, palīdzot saglabāt precizitāti dziļu griezumu laikā un samazinot nepieciešamību pēc vairākiem iestatījumiem.
Kuras nozares visvairāk gūst labumu no CNC portāla frēzmašīnām?
Automobiļu, kosmosa, veidņu ražošanas, enerģētikas un smago iekārtu ražotāji gūst vislielāko labumu, apstrādājot lielizmēra detaļas vai vairāku tonnu sagataves.
Kādas specifikācijas pircējiem vajadzētu salīdzināt vispirms?
Sāciet ar X/Y/Z gājienu, galda slodzi, vārpstas tipu, vārpstas jaudu un vadotnes konstrukciju. Pielāgojiet tos savām lielākajām detaļām un izturīgākajiem materiāliem.
Vai man vajadzētu izvēlēties kastes vadotnes vai lineārās vadotnes?
Izvēlieties kastes vadotnes lieljaudas, pārtrauktai griešanai un maksimālai slāpēšanai. Izvēlieties lineārās vadotnes ātrākai kustībai, lielākam apstrādes ātrumam un labākai produktivitātei vieglākos griezumos.
Kāpēc apsvērt OTURN Machinery portāla frēzēšanas risinājumu?
OTURN piedāvā rentablus CNC portālu un apstrādes risinājumus no Ķīnas grupas rūpnīcām, ar konfigurācijas atbalstu, plašām iekārtu iespējām un servisa palīdzību ārzemēs.
Publicēšanas laiks: 2026. gada 16. aprīlis