


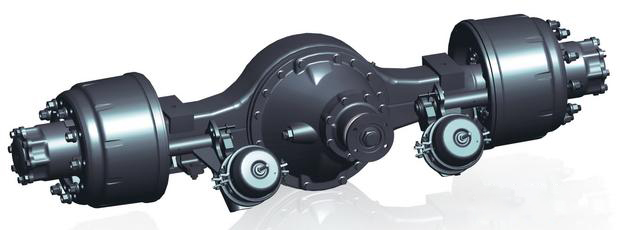
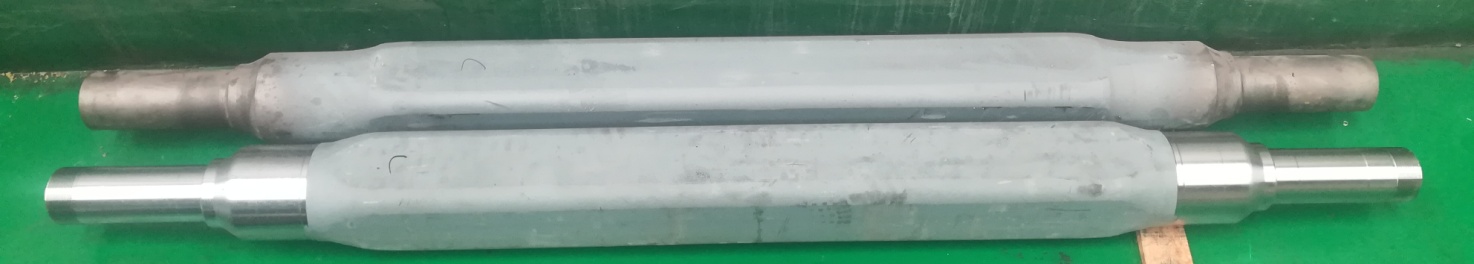
Asis ar riteņiem abās šasijas (rāmja) pusēs kopā sauc par automašīnu asīm, un asis ar piedziņas iespējām parasti sauc par asīm. Galvenā atšķirība starp abām ir tā, vai ass (ass) vidū ir piedziņa. Šajā rakstā automašīnas ass ar piedziņas bloku tiek saukta par automašīnas asi, un transportlīdzeklis bez piedziņas tiek saukts par automašīnas asi, lai parādītu atšķirību.
Pieaugot loģistikas un transporta pieprasījumam, arvien acīmredzamāka kļūst automašīnu asu, īpaši piekabju un puspiekabju, pārākums profesionālajos pārvadājumos un speciālajās operācijās, un tirgus pieprasījums ir ievērojami pieaudzis.
Šī tehnoloģija analizē ass apstrādes procesu, cerot palīdzēt klientiem izvēlēties piemērotāku CNC mašīnu.
Automobiļa kopējās ass jaunais ražošanas process:
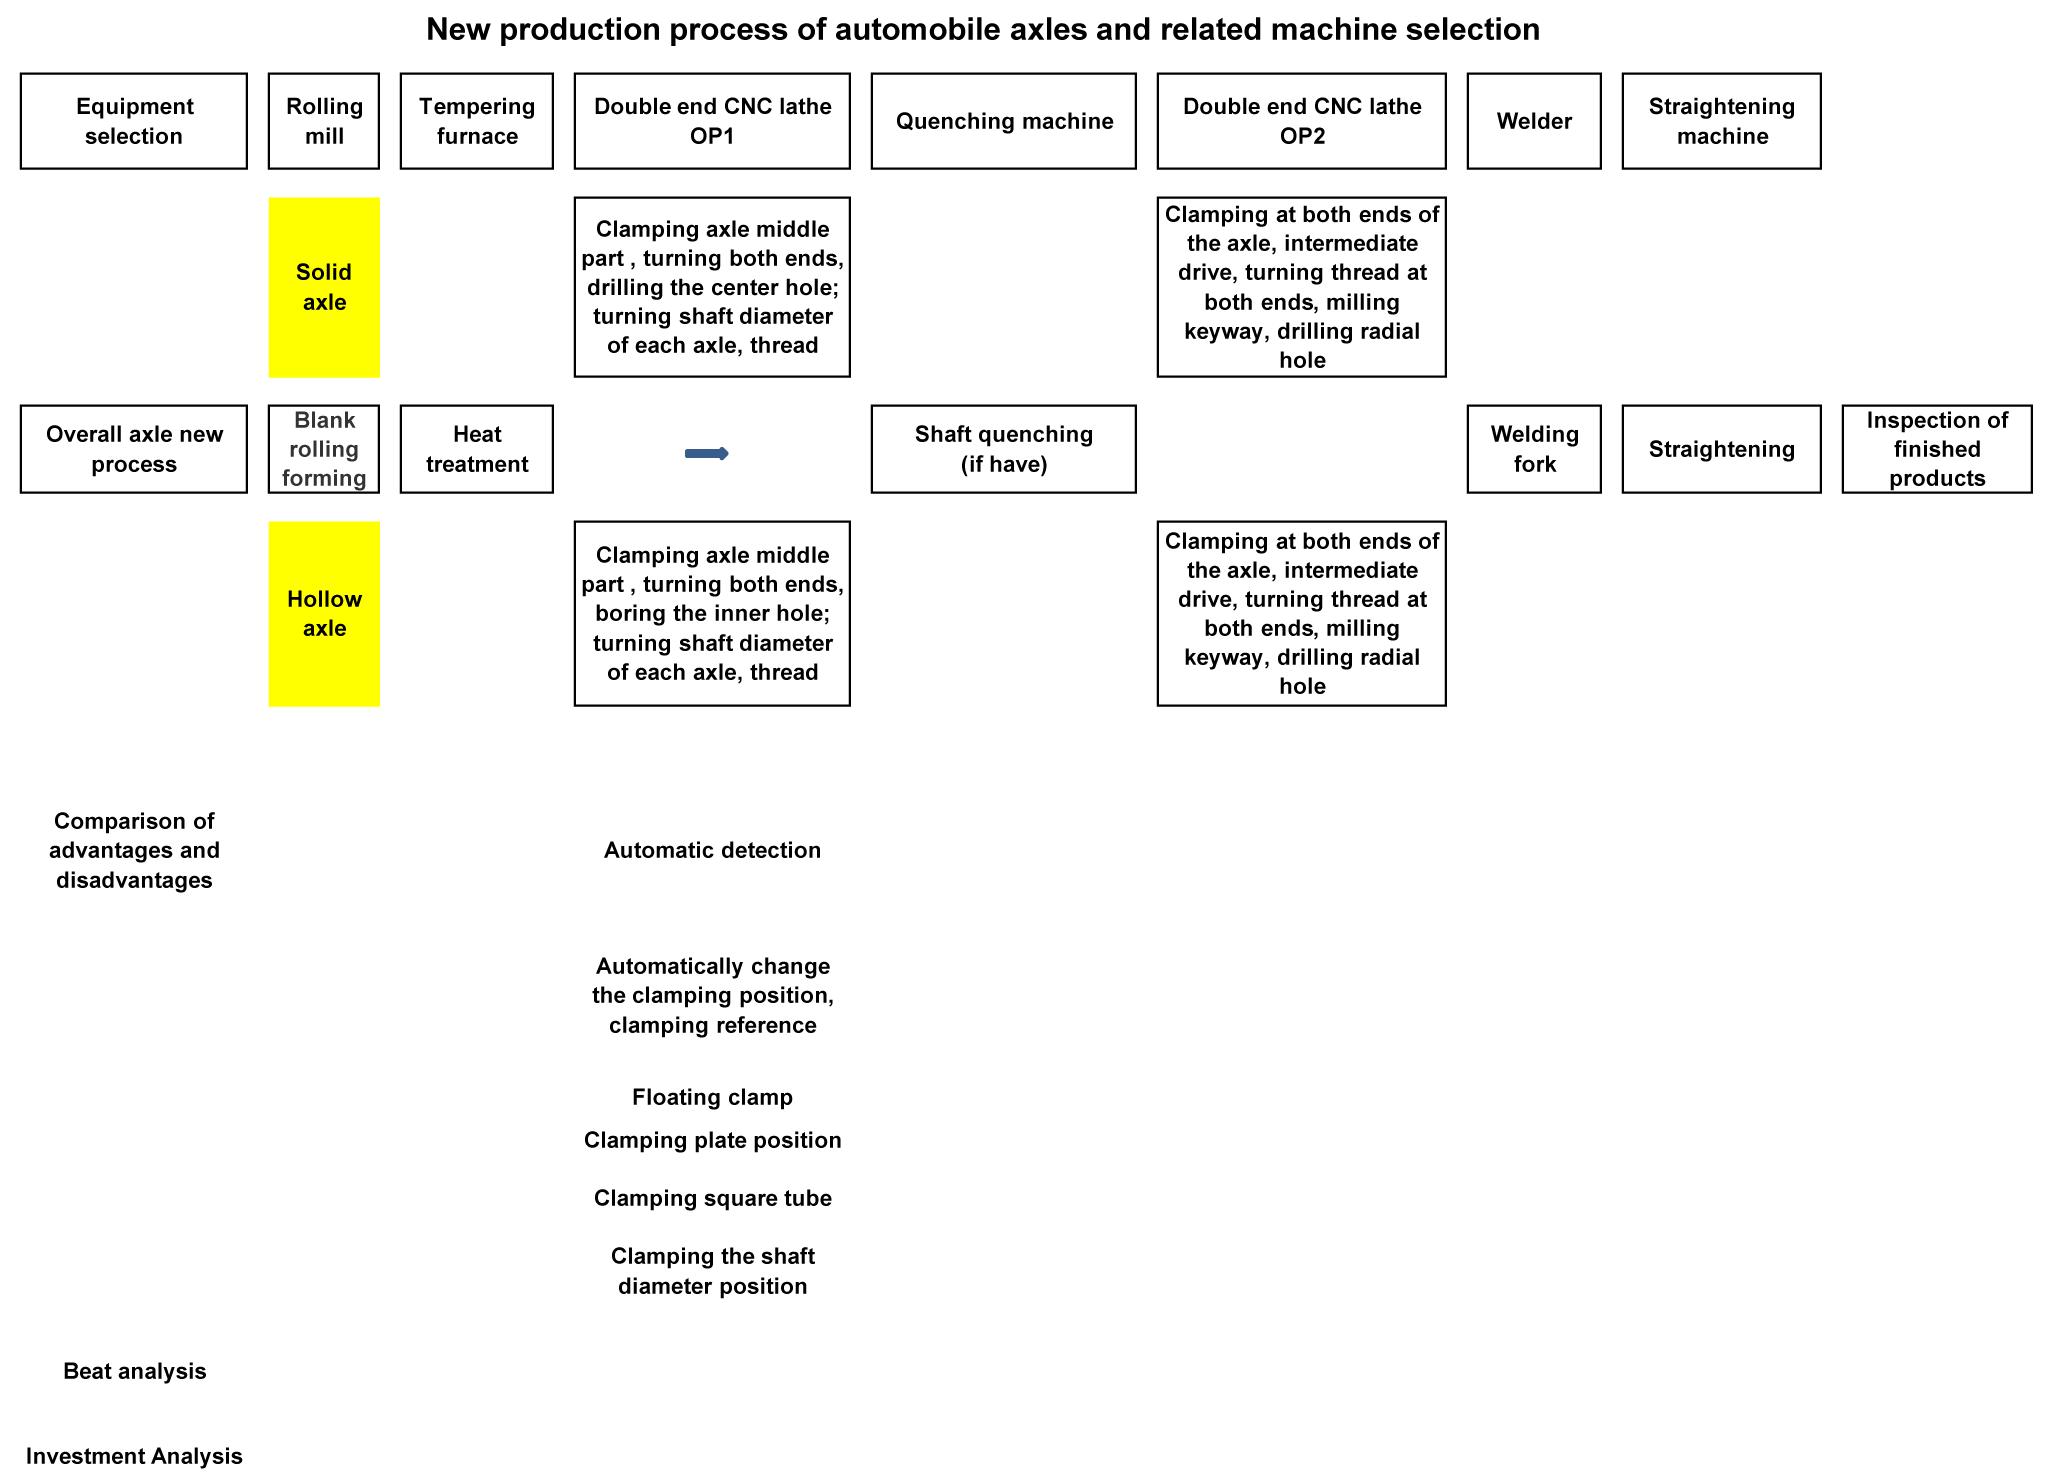
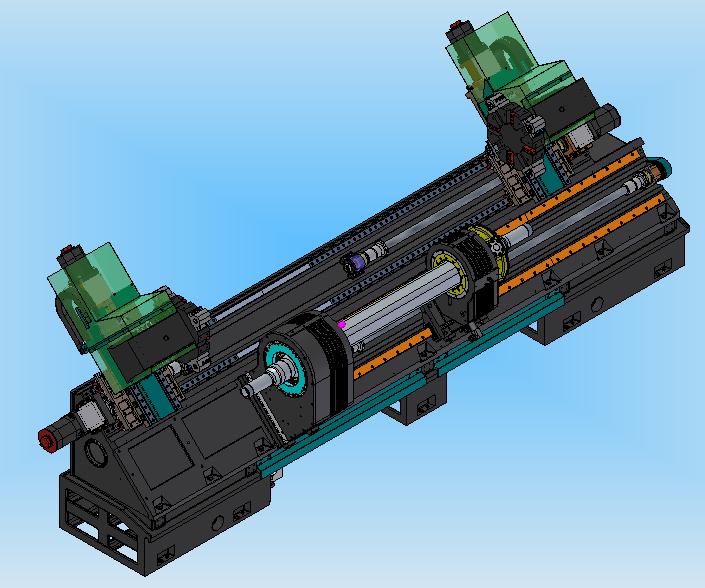
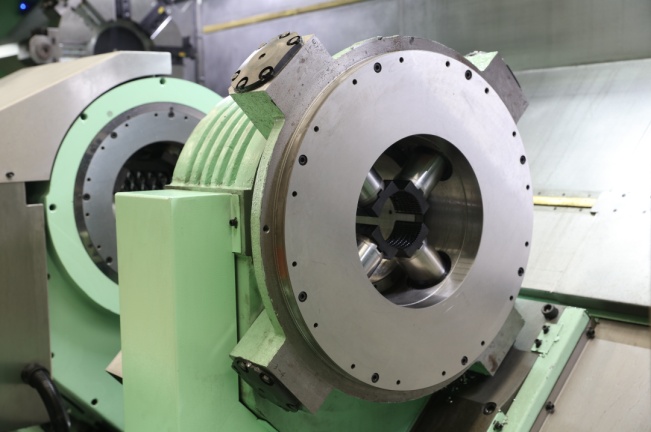
Jaunā ražošanas procesa rezultātā apstrādei izmantotā frēzmašīna (vienlaidu ass) vai divpusējā urbšanas mašīna (doba ass) kopā ar CNC virpu, tradicionālo OP1 frēzēšanu, OP2, OP3 virpošanas secību un pat OP5 urbšanu un frēzēšanu var aizstāt ar divpusēju CNC virpu OP1.
Cietām asīm, kuru vārpstas diametram nav nepieciešama rūdīšana, visu apstrādes saturu var veikt vienā iekārtā, ieskaitot atslēgas rievu frēzēšanu un radiālo caurumu urbšanu. Dobām asīm, kuru vārpstas diametram nav nepieciešama rūdīšana, automātiskās konversijas skavas standartu var realizēt darbgaldā, un apstrādes saturu var veikt ar vienu darbgaldu.
Izvēloties divpusēju asu speciālas CNC virpas asu apstrādei, ievērojami saīsinās apstrādes ceļš, kā arī samazināsies izvēlēto darbgaldu veids un daudzums.
Jaunās procesu atlases iekārtas priekšrocība un iezīme:
1) Procesa koncentrēšana, sagataves nostiprināšanas laika samazināšana, palīgapstrādes laika samazināšana, vienlaicīgas apstrādes tehnoloģijas izmantošana abos galos, ievērojami uzlabo ražošanas efektivitāti.
2) Vienreizēja nospiešana, vienlaicīga apstrāde abos galos uzlabo ass apstrādes precizitāti un koaksialitāti.
3) Saīsināt ražošanas procesu, samazināt detaļu apgrozījumu ražošanas vietā, uzlabot vietas izmantošanas efektivitāti un palīdzēt uzlabot ražošanas organizāciju un vadību.
4) Pateicoties augstas efektivitātes apstrādes iekārtu izmantošanai, to var aprīkot ar iekraušanas un izkraušanas ierīcēm un uzglabāšanas ierīcēm, lai panāktu pilnībā automatizētu ražošanu un samazinātu darbaspēka izmaksas.
5) Sagatave ir nostiprināta starpposmā, skava ir uzticama, un darbgalda griešanai nepieciešamais griezes moments ir pietiekams, un var veikt lielu pagrieziena apjomu.
6) Darbgaldu var aprīkot ar automātisku noteikšanas ierīci, īpaši dobai asij, kas pēc apstrādes var nodrošināt ass vienmērīgu biezumu.
7) Dobām asīm, kad OP1 sekvencera abu galu iekšējie caurumi ir pabeigti, tradicionālais klients izmantos vienu galu, lai paceltu skavu, bet otru galu, lai izmantotu aizmugurējo balstu, lai pievilktu sagatavi virpošanai, taču iekšējā cauruma izmērs ir atšķirīgs. Mazākam iekšējam caurumam pievilkšanas stingrība ir nepietiekama, maksimālais pievilkšanas griezes moments ir nepietiekams, un nevar pabeigt efektīvu griešanu.
Jaunajai divpusējai virpai, dobajai asij, kad iekšējie caurumi abos transportlīdzekļa galos ir pabeigti, mašīna automātiski pārslēdz iespīlēšanas režīmu: abi gali tiek izmantoti sagataves pievilkšanai, un vidējā piedziņa pārvieto sagatavi, lai pārsūtītu griezes momentu.
8) Galvas balstu ar iebūvētu hidraulisko fiksācijas sagatavi var pārvietot mašīnas Z virzienā. Klients var noturēt pozīciju vidējā kvadrātveida caurulē (apaļā caurulē), apakšējās plāksnes pozīcijā un ass vārpstas diametra pozīcijā pēc nepieciešamības.
Secinājums:
Ņemot vērā iepriekš minēto situāciju, divpusēju CNC virpu izmantošanai automašīnu asu apstrādē ir ievērojamas priekšrocības salīdzinājumā ar tradicionālajiem procesiem. Tā ir progresīva ražošanas tehnoloģija, kas var aizstāt tradicionālos darbgaldus ražošanas procesa un mašīnas struktūras ziņā.
Publicēšanas laiks: 2021. gada 15. marts