


VeiksmīgsCNC virpošanas centrsinvestīcijām ir nepieciešams identificēt būtiskus faktorus. Šo iegādi vada stratēģiskā plānošana. Globālais CNC apstrādes un virpošanas centru tirgus prognozē ievērojamu izaugsmi,6,6 % saliktais gada pieauguma temps no 2024. gada līdz 2030. gadamTās ātrgaitas segments paredz5,8 % saliktais gada pieauguma temps (CAGR) laikā no 2025. gada līdz 2035. gadamŠī paplašināšanās uzsver nepieciešamību pēc pamatotiem lēmumiem. ADaudzfunkcionālu CNC virpu ražotājspiedāvā dažādas iespējas. IzpratneVirpošanas centra precizitāteir ārkārtīgi svarīgi. Pircēji bieži jautā: “Kāda ir atšķirība starp CNC virpošanas centru un CNC virpu?"un"Kā izvēlēties starp vertikālo un horizontālo virpošanas centru?“. Desmit svarīgi apsvērumi palīdz veikt pārdomātu pirkumu.
Galvenie secinājumi
- Izprotiet savas ražošanas vajadzības un detaļu prasības. Tas palīdzēs jums izvēlēties pareizo iekārtas izmēru un jaudu.
- Paskaties uzmašīnas specifikācijaspiemēram, vārpstas jauda un instrumentu opcijas. Šīs funkcijas ietekmē mašīnas darbību.
- Pārbaudiet vadības sistēmu un programmatūru. Tās atvieglo iekārtas lietošanu un savienojamību ar citām sistēmām.
- Ņemiet vērā iekārtas precizitāti un to, kā tā tiek galā ar karstumu un vibrācijām. Tas nodrošinaaugstas kvalitātes detaļas.
- Padomājiet par kopējām izmaksām, ne tikai cenu. Tas ietver ekspluatācijas izmaksas, apkopi un nākotnes vērtību.
Ražošanas vajadzības un detaļu prasības jūsu CNC virpošanas centram
IzvēlotiesCNC virpošanas centrssākas ar skaidru izpratni par ražošanas vajadzībām un detaļu prasībām. Šie faktori tieši ietekmē iekārtas nepieciešamās specifikācijas un iespējas.
Detaļas izmērs un svara iespējas
Detaļu, kuras darbnīca plāno ražot, fiziskie izmēri un svars ir būtiski apsvērumi. Mašīnas ietilpībai ir jābūt piemērotai vislielāko un smagāko komponentu apstrādei. Piemēram, CNC virpošanas operācijas apstrādā plašu detaļu izmēru diapazonu.
| Detaļas izmēra kategorija | Izmēri (mm) | Izmēri (collās) |
|---|---|---|
| Minimums | 2×2 | 0,079 × 0,079 |
| Maksimālais | 200 × 500 | 7,9 × 19,7 |
Mašīnas specifikācijas, piemēram, attālums starp centriem, nosaka maksimālo detaļas garumu, kas bieži vien ir aptuveni 500 mm (19,7 collas). Pagrieziena augstums virs pamatnes nosaka maksimālo detaļas diametru, kas parasti ir aptuveni 200 mm (7,9 collas). Pircējiem ir jāpārliecinās, ka izvēlētais CNC virpošanas centrs var fiziski turēt un apstrādāt mērķa detaļas.
Apstrādājamo materiālu veidi
Materiālu veidi, ko darbnīcā apstrādā, būtiski ietekmē iekārtu un instrumentu izvēli. Dažādiem materiāliem ir atšķirīga cietības pakāpe, kam nepieciešama īpaša iekārtu jauda un griezējinstrumenti.
| Materiāla cietības kategorija | Rokvela cietība (HRC) | Tipiski CNC virpu veidi |
|---|---|---|
| Grūti apstrādājami sakausējumi | 45–70 HRC | Augsta griezes momenta CNC virpas |
| Vidēji cieti rūpnieciskie materiāli | 25–45 HRC | Horizontālās CNC virpas |
| Mīksti un viegli apstrādājami metāli | <25 HRC | Jebkura CNC virpa (ieskaitot sākuma līmeņa, galda virsmas, ātrgaitas vārpstas mašīnas) |
Standarta CNC instrumenti parasti sasniedz praktisko robežu pieHRC 40Materiālu apstrādei, kuru cietība pārsniedz HRC 50, bieži vien ir nepieciešami specializēti iestatījumi, kas var divkāršot gan apstrādes laiku, gan izmaksas. Piemēram, oglekļa/leģētie tēraudi, piemēram, 4140, standarta apstrāde tiek veikta līdz HRC 35. Tie kļūst sarežģītāki, ja to cietība pārsniedz HRC 40. Nerūsējošie tēraudi, piemēram, 304, ir efektīvi līdz HRC 30, bet kļūst grūtāk apstrādājami, ja tie pārsniedz HRC 35. Instrumentu tēraudi, piemēram, A2, ir apstrādājami līdz HRC 45, bet, ja to cietība pārsniedz HRC 50, ir nepieciešami specializēti iestatījumi. Alumīnija sakausējumiem CNC apstrādei parasti nav cietības ierobežojumu.
Ražošanas apjoms un caurlaidspēja
Ražošanas apjoms un nepieciešamā caurlaidspēja nosaka iekārtas ātrumu, efektivitāti un automatizācijas potenciālu. Liela apjoma ražošanai ir nepieciešams ātrāks cikla laiks un uzticama darbība. Darbnīcas, kas ražo lielu detaļu daudzumu, gūst labumu no tādām funkcijām kā automātiskās stieņu padeves un robotu integrācijas. Šie papildinājumi samazina manuālo iejaukšanos un palielina nepārtrauktu darbību. Turpretī mazāka apjoma vai prototipu darbam var nebūt nepieciešama tik plaša automatizācija. Iekārtas spēja ilgstoši uzturēt nemainīgu ražošanas apjomu ir ļoti svarīga ražošanas mērķu sasniegšanai.
CNC virpošanas centra mašīnu specifikācijas un iespējas
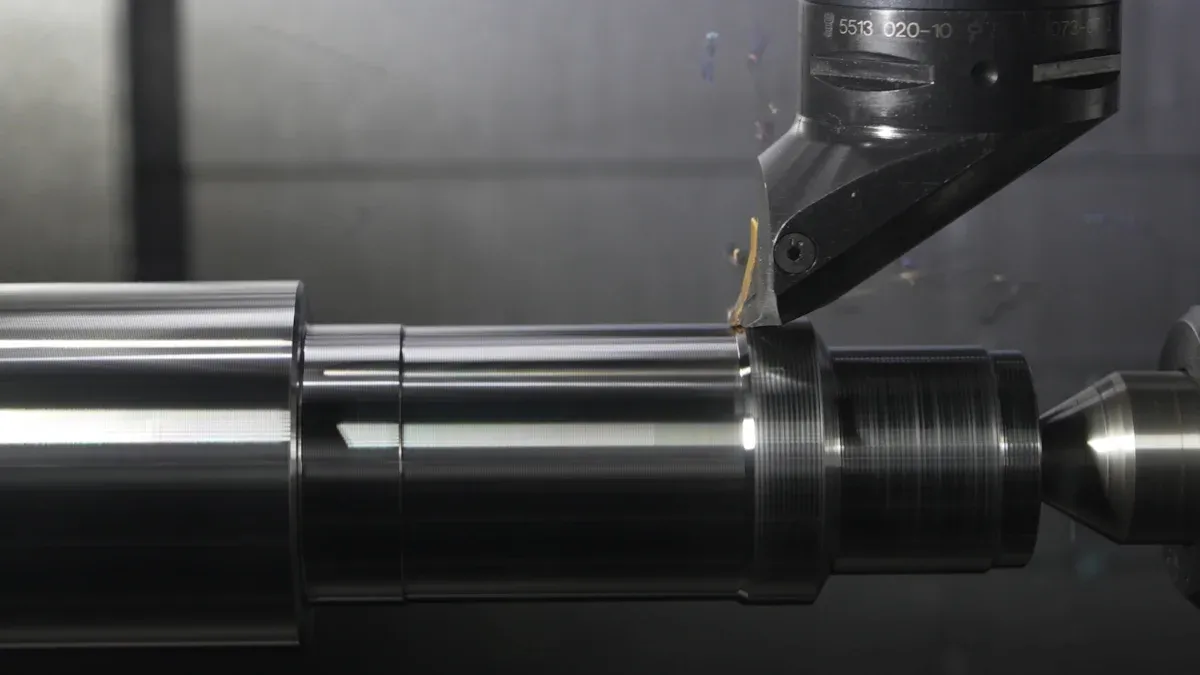
Mašīnu specifikācijas un iespējas tieši ietekmē darbnīcas spēju efektīvi un precīzi ražot detaļas. Pircējiem ir rūpīgi jāizvērtē šie tehniskie aspekti.
Vārpstas konfigurācija un jauda
Vārpsta ir jebkuras virpošanas operācijas sirds. Tās konfigurācija un jauda nosaka mašīnas griešanas spējas. Vārpstas ātrums, ko mēra apgriezienos minūtē (RPM), nosaka, cik ātri griežas sagatave. Augsts apgriezienu skaits minūtē ir ļoti svarīgs mazākiem diametriem un mīkstākiem materiāliem. Vārpstas griezes moments jeb rotācijas spēks ir būtisks lielāku diametru un cietāku materiālu apstrādei. Jaudīga vārpsta nodrošina efektīvu materiāla noņemšanu un samazina cikla laikus. Darbnīcām ir jāsaskaņo vārpstas specifikācijas ar to tipiskajiem detaļu izmēriem un materiālu veidiem.
Revolvera un instrumentu opcijas
Revolveris satur griezējinstrumentus un padod tos sagatavei. Tā konstrukcija būtiski ietekmē apstrādes daudzpusību un efektivitāti. Revolveri ir pieejami dažādās konfigurācijās, piemēram, VDI (Vācijas Inženieru asociācija) vai BMT (Uz pamatnes montējami instrumenti), katram no tiem piedāvājot atšķirīgu stingrību un instrumentu noturēšanas iespējas. Instrumentu staciju skaits uz revolvera nosaka, cik dažādiem instrumentiem mašīna var piekļūt bez manuālas iejaukšanās. Vairāk instrumentu staciju ļauj veikt sarežģītas darbības vienā iestatījumā, samazinot dīkstāves laiku instrumentu maiņai.
Asu konfigurācija un tiešās apstrādes instrumenti
Asu konfigurācija nosaka mašīnas kustības iespējas. Pamata divu asu virpa veic virpošanas operācijas pa X un Z asīm. Uzlabotākas mašīnas, piemēram, daudzu asu virpaCNC virpošanas centrs, piedāvā papildu asis, piemēram, Y asi urbšanai vai frēzēšanai ārpus centra. Tiešās iekārtas ir būtisks CNC virpošanas centra uzlabojums. Tās ļauj iekārtai veikt frēzēšanas, urbšanas un vītņošanas darbības, nepārnesot detaļu uz citu iekārtu. Tiešās iekārtas piedāvālielāka precīzi apstrādātu detaļu dizaina elastībaTas ļauj veikt sarežģītākus apstrādes procesus vienā piegājienā, racionalizējot iestatīšanu un samazinot darbaspēku. Šī iespēja uzlabo precizitāti un atkārtojamību, samazinot nevajadzīgas iestatīšanas procedūras. Darbnīcas sasniedzātrāka izgatavošana, pateicoties uzlabotiem zobratiem un gultņiem. Tiešās griešanas instrumentisaglabā datu, kas bieži vien pazūd, pārvietojot materiālu starp iekārtām, tādējādi ietaupot laiku. Tas arī ļauj veikt daudzus frēzēšanas procesus tieši uz virpas, piemēram, malu noapaļošanu vai aksiālo/radiālo elementu pievienošanu. Tas novērš nepieciešamību pārvietot detaļas uz CNC frēzmašīnu.
Vadības sistēma un programmatūra jūsu CNC virpošanas centram
Vadības sistēma un programmatūra veido jebkura mūsdienīga darbgalda smadzenes. Tās nosaka, kā operatori mijiedarbojas ar aprīkojumu un kā mašīna veic sarežģītas darbības. Pareizās vadības sistēmas izvēle nodrošina efektīvu programmēšanu, uzticamu darbību un nemanāmu integrāciju ražošanas vidē.
CNC vadības zīmols un funkcijas
CNC vadības ierīces izvēlezīmolsbūtiski ietekmē iekārtas veiktspēju un lietotāja pieredzi. Dažādi ražotāji piedāvā atšķirīgas priekšrocības, kas pielāgotas dažādām ražošanas vajadzībām.
| Zīmols | Atslēgu virpošanas centra produkti | Virpošanas centru galvenās iezīmes |
|---|---|---|
| Haas Automation | Haas ST sērijas CNC virpas | Lietotājam draudzīgas saskarnes, augsts griezes moments, stingra konstrukcija, izturība, uzticamība, pieejama cena. |
| DMG Mori | NLX sērijas universālie virpošanas centri | Augsta stingrība, stabilitāte, precizitāte, integrēti automatizācijas risinājumi, digitalizācija, gatavība Industrijas 4.0 prasībām. |
| Mazaks | INTEGREX sērijas daudzfunkcionālās iekārtas | Apvieno virpošanu, frēzēšanu, urbšanu, vītņošanu; ideāli piemērots sarežģītām detaļām; iSMART rūpnīcas koncepcija (lietu interneta integrācija), plašs serviss un atbalsts. |
| Okuma | LB sērijas CNC virpas | Jauda, precizitāte, daudzpusība, termiski draudzīga koncepcija (termiskā stabilitāte), atvērtas arhitektūras OSP-P vadības sistēma (pielāgošana, programmatūras integrācija). |
| Doosan/DN risinājumi | CNC virpas | Precīzas virpošanas operācijas, daudzu asu iespējas, liels vārpstas ātrums, uzlabotas vadības sistēmas. |
Katrs zīmols piedāvā unikālas funkcijas. Haas Automation koncentrējas uz lietotājam draudzīgumu un pieejamību. DMG Mori uzsver stingrību un gatavību Industry 4.0. Mazak piedāvā daudzfunkcionālas iespējas sarežģītām detaļām. Okuma nodrošina termisko stabilitāti un atvērtas arhitektūras vadību. Doosan/DN Solutions nodrošina precizitāti un daudzu asu funkcionalitāti.
Programmēšana un lietotāja saskarne
Intuitīvs programmēšanas interfeiss vienkāršo iekārtas iestatīšanu un darbību. Operatoriem ir nepieciešama sistēma, kas ļauj efektīvi programmēt G-kodu vai dialoglodziņu atkarībā no viņu prasmju līmeņa un detaļu sarežģītības. Labi izstrādāts lietotāja interfeiss samazina apmācības laiku un samazina kļūdas. Tas arī uzlabo produktivitāti, padarot programmu izveidi un modificēšanu vienkāršu.
Integrācija ar esošajām sistēmām
Mūsdienīgām darbnīcām ir ļoti svarīga nemanāma integrācija ar esošajām ražošanas izpildes sistēmām (MES) vai uzņēmuma resursu plānošanas (ERP) sistēmām. Šī savienojamība ļauj apmainīties ar datiem reāllaikā, uzlabojot ražošanas uzraudzību un kopējo efektivitāti.Veiksmīga integrācija prasa rūpīgu plānošanu.
- Pirms digitalizācijas rūpīgi izplānojiet procesus, lai izvairītos no neefektīvas automatizācijas.
- Sāciet ar mazu pilotprojektu, lai ierobežotu risku un mācītos no pieredzes.
- Uzņēmumiem ar modernām iekārtām jāsāk ar iekārtu savienojamību un OEE (kopējās iekārtu efektivitātes) uzraudzību, lai iegūtu reāllaika ieskatu optimizācijai.
- Atzīt, ka MES ieviešana maina cilvēku darba veidu un prasa rūpīgu vadību.
- Iesaistiet komandu jau no paša sākuma, izskaidrojot nepieciešamību un ieguvumus.
- Ieguldiet apmācībā, lai nodrošinātu, ka visi saprot jaunās sistēmas.
- Iecelt “digitālos čempionus”, lai sniegtu papildu atbalstu un apmācības kolēģiem.
Šī prakse nodrošina vienmērīgu pāreju un maksimāli palielina savienotas ražošanas vides sniegtās priekšrocības.
CNC virpošanas centra precizitāte un precizitāte

Augstas kvalitātes detaļu pastāvīga iegūšana ir ļoti atkarīga no iekārtas precizitātes un precizitātes. Šīs īpašības tieši ietekmē detaļu atbilstību un kopējo ražošanas efektivitāti.
Atkārtojamība un pozicionālā precizitāte
Atkārtojamība attiecas uz mašīnas spēju konsekventi atgriezties ieprogrammētajā pozīcijā.Pozicionālā precizitāteapraksta, cik tuvu mašīna var sasniegt mērķa pozīciju. Abi ir kritiski svarīgi identisku detaļu ražošanai ar stingrām pielaidēm. Mašīna ar augstu atkārtojamību nodrošina, ka katra detaļa atbilst pēdējai, samazinot brāķus un atkārtotu apstrādi. Augsta pozicionēšanas precizitāte nozīmē, ka mašīna novieto instrumentus precīzi tur, kur ieprogrammēts, kas ir svarīgi sarežģītām ģeometrijām un kritiskiem izmēriem. Ražotāji bieži sniedz šīs specifikācijas, un pircējiem ir jānodrošina, lai tās atbilstu viņu ražošanas prasībām.
Termiskās stabilitātes apsvērumi
Temperatūras svārstības būtiski ietekmē mašīnas precizitāti. Mašīnas komponentiem darbības laikā sakarstot, tie izplešas, izraisot izmēru nobīdes. Šī termiskā izplešanās var izraisīt neprecizitātes apstrādātajās detaļās. Efektīvas stratēģijas mazina šo ietekmi. Darbnīcasuzturēt kontrolētus temperatūras iestatījumus apstrādes zonās, bieži vien izolējot telpu un izmantojot sarežģītas HVAC sistēmas.Uzlabotas dzesēšanas sistēmas un optimizēti pagrieziena parametri samazina siltuma veidošanosapstrādes laikā. Dažas sistēmas izmanto uzlabotus algoritmus, lai reāllaikā paredzētu un labotu termiskās kļūdas, izmantojot temperatūras sensorus un kompensācijas modeļus. Piemēram, kāds kosmosa uzņēmums, izmantojot kriogēnu dzesēšanu, panāca ±0,01 mm precizitāti Inconel diskiem, savukārt kloķvārpstas ražotājs ar standarta dzesēšanu uzturēja detaļas 0,05 mm pielaides robežās.
Vibrāciju slāpēšanas mehānismi
Vibrācijas apstrādes laikā pasliktina virsmas apdari, samazina instrumenta kalpošanas laiku un pasliktina detaļas precizitāti. Tāpēc efektīvi vibrāciju slāpēšanas mehānismi ir ļoti svarīgi.Izmantojot instrumentu turētājus ar virsmas un konusa kontaktu ievērojami palielina stingrībuun samazina vibrēšanu. Augstas precizitātes un liela iespīlēšanas spēka noturēšana novērš detaļas vibrāciju. Apstrādes ātruma un padeves pielāgošana stabilām zonām daivu diagrammā var arī novērst vibrēšanu. Tas ietver rūpīgu skaidu slodzes pārvaldību, vienlaikus palielinot vai samazinot ātrumu. Biezāku instrumentu kātu izmantošana vai instrumenta pagarinājuma samazināšana no nostiprinātā gala palielina stingrību, samazina novirzi un novirza vibrācijas frekvenci uz stabilākām zonām.Vibrāciju slāpējoši instrumentu rokturi, kas izstrādāti no uzlabotiem materiāliem, absorbē un izkliedē vibrācijas, novēršot to pārnesi no instrumenta uz sagatavi.
CNC virpošanas centra pamatne un darbnīcas telpa
Ražošanas objektā pieejamā fiziskā telpa būtiski ietekmē iekārtu izvēli. Darbnīcām rūpīgi jāapsver iekārtas platība un apkārtējās prasības. Šī plānošana nodrošina efektīvu darbību un drošu darba vidi.
Mašīnas izmēri un izkārtojums
Galvenā uzmanība jāpievērš pašas iekārtas faktiskajiem izmēriem. Ražotāji sniedz detalizētas specifikācijas attiecībā uz garumu, platumu un augstumu. Darbnīcām jānodrošina, lai izvēlētā iekārta ietilptu paredzētajā zonā. Turklāt izkārtojumam jābūt tādam, lai tajā varētu ievietot perifērijas iekārtas, piemēram, skaidu konveijerus, dzesēšanas šķidruma tvertnes un elektriskās skapjus. Optimāls izkārtojums atvieglo darbplūsmu un novērš sastrēgumus.
Piekļuve apkopes vajadzībām
Pietiekama vieta ap iekārtu ir ļoti svarīga regulārai apkopei un remontam. Tehniķiem ir nepieciešama brīva piekļuve visām iekārtas pusēm, lai veiktu pārbaudes, detaļu nomaiņu un problēmu novēršanu. Šauras vietas var pagarināt apkopes laiku un palielināt drošības riskus. Apkopes piekļuves plānošana jau no paša sākuma vienkāršo turpmākās apkopes darbības.
Materiālu apstrādes telpas prasības
Efektīva materiālu apstrāde ap iekārtu tieši ietekmē produktivitāti un drošību. Darbnīcām ir nepieciešama pietiekama brīva vieta izejvielu iekraušanai un gatavo detaļu izkraušanai. Vismaz36 collas (3 pēdas)bieži kalpo kā atskaites punkts brīviem ceļiem. Lielākām vai garākām detaļām darbnīcas iesaka 2,1 līdz 2,4 metru atstarpi. Tas ir piemērots instrumentiem, instrumentu kastēm, paletēm un ratiņiem, novēršot nejaušu saskari ar vadības ierīcēm. Viens lietotājs īpaši atvēlēja 3 metrus starp virpu un frēzi, lai maksimāli palielinātu vietu un atvieglotu strēles celtņa izmantošanu detaļu iekraušanai. Ņemot vērā operatora kustības, īpaši lielākiem cilvēkiem, ieteicams ievērot vismaz 1,8 metru atstarpi. Lai nodrošinātu vietu aprīkojumam, piemēram, presformu ratiņiem, lai pārvietotu smagus stiprinājumus, varētu būt nepieciešamas 2,1 līdz 2,4 metru atstarpes. Darbnīcām jāņem vērā arī dzesēšanas šķidruma tvertņu noņemšana. Drošības labad tām jānodrošina, ka virpas patrona neatrodas vienā līnijā ar operatora vietu pie blakus esošās mašīnas.
CNC virpošanas centra budžets un kopējās īpašumtiesību izmaksas
Visaptveroša budžeta analīze ietver ne tikai sākotnējo pirkuma cenu. Tā ietver visas izmaksas, kas saistītas ar iekārtas īpašumtiesībām un ekspluatāciju tās kalpošanas laikā. Šīs kopējās īpašumtiesību izmaksas (TCO) sniedz precīzāku finanšu priekšstatu.
Sākotnējā pirkuma cena
Sākotnējā pirkuma cena atspoguļo sākotnējo ieguldījumu iekārtas iegādē. Šīs izmaksas ievērojami atšķiras atkarībā no iekārtas klases, funkcijām un iespējām. Pircējiem ir jāsaskaņo savs budžets ar ražošanas vajadzībām.
| CNC virpas mašīnu klase | Sākotnējā pirkuma cenu diapazons |
|---|---|
| CNC virpa galdam | 5000–20 000 ASV dolāru |
| Vidējas klases ražošanas virpa | 30 000–100 000 ASV dolāru |
| Daudzvārpstas vai Šveices tipa CNC virpa | 100 000 ASV dolāru–300 000 ASV dolāru un vairāk |
Šie skaitļi ilustrē pieejamo iespēju plašo spektru. Veikala īpašās prasības nosaka atbilstošo investīciju līmeni.
Darbības izmaksas un efektivitāte
Ekspluatācijas izmaksas ietver pastāvīgos izdevumus, kas pārsniedz sākotnējo pirkumu. Tie ietver enerģijas patēriņu, instrumentus, apkopi un darbaspēku. Efektīva iekārta samazina šīs atkārtotās izmaksas. Mūsdienu iekārtām bieži ir enerģiju taupošas sastāvdaļas, kas samazina elektrības rēķinus. Augstas kvalitātes instrumenti kalpo ilgāk, samazinot nomaiņas biežumu. Regulāra apkope novērš dārgus bojājumus un pagarina iekārtas kalpošanas laiku. Efektīva darbība arī samazina darba stundas uz vienu detaļu, vēl vairāk samazinot kopējās izmaksas.
Tālākpārdošanas vērtība un nolietojums
Laika gaitā tehnika nolietojas, kas nozīmē, ka to vērtība samazinās. Tomēr dažas tehnikas saglabā vērtību labāk nekā citas. Faktori, kas ietekmē tālākpārdošanas vērtību, ir ražotāja reputācija, tehnikas apkopes vēsture un tās tehnoloģiskā atbilstība. Investīcijas labi cienījamā zīmolā ar spēcīgu servisa tīklu bieži vien nodrošina labāku tālākpārdošanas vērtību. Pareiza apkope arī saglabā tehnikas stāvokli, padarot to pievilcīgāku nākotnes pircējiem. Pieņemot lēmumu par ieguldījumu, pircējiem jāņem vērā ilgtermiņa vērtība un iespējamais nolietojums.
Apkope un atbalsts jūsu CNC virpošanas centram
Efektīva apkalpošana un atbalsts ir ārkārtīgi svarīgi, lai maksimāli palielinātu iekārtu darbspējas laiku un nodrošinātu ilgtermiņa produktivitāti. Pircējiem ir jāizvērtē ražotāja apņemšanās nodrošināt klientu apmierinātību un vietējās palīdzības pieejamība.
Ražotāja reputācija un uzticamība
Ražotāja reputācija uzticamības ziņā tieši ietekmē iekārtas ilgtermiņa veiktspēju un darbnīcas darbības nepārtrauktību. Uzņēmumi ar spēcīgu reputāciju bieži vien nodrošina augstākās kvalitātes produktus un atbalstu. Piemēram, DMG MORI lepojas ar 95% klientu noturēšanas rādītāju, kas liecina par augstu apmierinātību. Haas Automation ir iemantojis vairāk nekā 10 000 ASV darbnīcu uzticību, pateicoties tās uzticamībai un lietošanas vienkāršībai. Arī Hermle sasniedz vairāk nekā 95% klientu apmierinātības līmeni. Šie rādītāji izceļ ražotājus, kas pastāvīgi piegādā uzticamas iekārtas un lielisku aprūpi pēc iegādes.
Vietējo pakalpojumu pieejamība
Vietējo pakalpojumu pieejamība ir ļoti svarīga, lai samazinātu dārgas ražošanas kavēšanās. Ātra tehniķu reaģēšana nodrošina, ka iekārtas ātri atsāk darbu.
| Prioritātes līmenis | Reakcijas laiks (tipisks) |
|---|---|
| 1. prioritāte (kritiska) | 2–4 stundas |
| 2. prioritāte (augsta) | 4–8 stundas |
| 3. prioritāte (vidēja) | Nākamā darba diena |
| 4. prioritāte (zema) | 2–5 darba dienas |
Ražošanas uzņēmumiem, kas ir atkarīgi no ražošanas līnijām, bieži vien ir nepieciešams diennakts pārklājums ar garantētu 2 stundu reaģēšanas laiku. Methods Machine uzsver ātru reaģēšanas laiku apkalpošanas jautājumos, piedāvājot diennakts tehnisko atbalstu, izmantojot ASV bāzētu aģentu zvanu centru. Pieredzējuši tehniķi strādā reģionālajos birojos visā Ziemeļamerikā. Tomēr pakalpojumu kvalitāte var atšķirties. Viens lietotājs ziņoja par 9 dienu gaidīšanu siksnas nomaiņai no remonta uzņēmuma. Cits lietotājs minēja, ka gandrīz vienmēr savām Haas, Mazak un Mori iekārtām saņem apkalpošanu nākamajā dienā, pat ja tās atrodas vairāku stundu attālumā.
Garantija un tehniskais atbalsts
Izpratne par garantiju un pieejamo tehnisko atbalstu aizsargā ieguldījumu. Standarta garantijas periodi jaunām iekārtām parasti ir no viena līdz trim gadiem, un tie atšķiras atkarībā no ražotāja un modeļa. Šīs garantijas parasti attiecas uz materiālu un izgatavošanas defektiem, bieži vien ietverot detaļas un darbu, veiktspējas garantijas un piekļuvi tehniskajam atbalstam. Bieži vien ir pieejamas pagarinātas garantijas iespējas. Ir svarīgi saprast konkrētos noteikumus, tostarp to, ko garantija sedz un ko tā neietver. Galvenie atbalsta piedāvājumi ietver:
- Piekļuve kvalificētam tehniskajam atbalstam un ātrai apkalpošanai.
- Programmatūras atjauninājumu un atbalsta iekļaušana, lai uzturētu iekārtu aktuālu un efektīvu.
- Apkalpošanas un remonta pieejamība uz vietas, lai samazinātu dīkstāves laiku.
Automatizācija un nākotnes paplašināšanās ar CNC virpošanas centru
Iegādājoties iekārtu, ir svarīgi ņemt vērā automatizāciju un nākotnes paplašināšanas iespējas. Šīs funkcijas nodrošina, ka darbnīcas ieguldījums gadiem ilgi saglabā savu aktualitāti un produktivitāti. Tās ļauj uzņēmumiem pielāgoties mainīgajām ražošanas prasībām un tehnoloģiskajiem sasniegumiem.
Robotu integrācijas potenciāls
Robotu integrācija ievērojami palielina produktivitāti un efektivitāti. Roboti sasniedz±0,05 mm atkārtojamība, nodrošinot ražošanu visu diennakti un palielinot iekārtu izmantošanu par 30%. Sešu asu roboti ar specializētiem satvērējiem apstrādā slodzes līdz 80 kg. Tie darbojas 2–2,5 reizes ātrāk nekā manuālās metodes. Tas samazina iekraušanas un izkraušanas laiku līdz pat 60%. Uzlaboti CNC metināšanas roboti nodrošina ±0,1 mm precizitāti. Tie samazina defektu līmeni par 40–50% un palielina ražošanas ātrumu par 30–35%. Roboti ar redzes sistēmām veic precīzu montāžu ar ±0,02 mm atkārtojamību. Tie samazina iestatīšanas laiku līdz pat 70%, pateicoties elastīgiem stiprinājumiem. Robotu automatizācija materiālu iekraušanai, instrumentu maiņai un detaļu izkraušanai var palielināt iekārtu izmantošanu no 52% līdz vairāk nekā 82%. Tas ir 30% uzlabojums. Integrācija ar CNC iekārtām var samazināt vidējo cikla laiku uz vienu detaļu par 25%. Tas noved pie ievērojama produktivitātes pieauguma. Vienmērīga, bez kļūdām detaļu apstrāde un automatizēta verifikācija samazina brāķu līmeni par aptuveni 8%. Roboti veic arī atkārtotus, fiziski prasīgus un bīstamus uzdevumus. Tas atbrīvo cilvēku darbiniekus sarežģītākām lomām unuzlabo drošību darba vietā.
Stieņu padevēju saderība
Stieņu padevēju saderība ir vēl viens svarīgs automatizācijas aspekts. Stieņu padevējs automātiski piegādā izejmateriālu mašīnai. Tas nodrošina nepārtrauktu, bez uzraudzības darbību ilgstoši. Darbnīcas var darbināt ražošanu naktī vai ārpus darba laika. Tas maksimāli palielina mašīnas izmantošanu un caurlaidspēju. Stieņu padevēji samazina darbaspēka izmaksas, novēršot nepieciešamību pēc manuālas materiālu iekraušanas. Tie arī nodrošina nemainīgu detaļu kvalitāti, uzturot vienmērīgu materiāla plūsmu.
Modulārs dizains jauninājumiem
Modulārie dizaina principi ļauj veikt turpmākus uzlabojumus. Tas padara šīs specializētās mašīnasnākotnes prasībām atbilstošsModulārie dizaini ļaujmašīnu pārkonfigurēšanapamatojoties uz konkrētām projekta vajadzībām. Tie nodrošina elastību integrēt galvenās funkcijas pēc nepieciešamības. Šie dizaini atvieglo noteiktu komponentu modernizāciju. Tas notiek, neradot nepieciešamību nomainīt visu mašīnu. Tas nodrošina, ka mašīna saglabā savu aktualitāti, attīstoties tehnoloģijām.
CNC virpošanas centra energoefektivitāte un ietekme uz vidi
Energoefektivitātes un ietekmes uz vidi ņemšana vērā ir kļuvusi izšķiroša mūsdienu ražošanā. Šie faktori ietekmē gan ekspluatācijas izmaksas, gan veikala apņemšanos nodrošināt ilgtspējību. Uzņēmumi meklē iekārtas, kas darbojas efektīvi, vienlaikus samazinot to ekoloģisko pēdu.
Enerģijas patēriņš un izmaksas
Mašīnas enerģijas patēriņš tieši ietekmē ekspluatācijas izmaksas un ietekmi uz vidi. ModernaCNC iekārtasbieži vien ir aprīkoti ar enerģiju taupošiem komponentiem un inteliģentām enerģijas pārvaldības sistēmām. Šīs sistēmas optimizē enerģijas patēriņu darbības un dīkstāves laikā. Izvēloties ierīci ar augstu energoefektivitāti, tiek samazināti elektrības rēķini un samazinātas oglekļa emisijas. Veikaliem jāizvērtē dažādu modeļu jaudas prasības un jāņem vērā to ilgtermiņa enerģijas patēriņš.
Dzesēšanas šķidruma pārvaldības sistēmas
Efektīva dzesēšanas šķidruma pārvaldība irfinansiāli gudra stratēģijaTas nodrošina ievērojamus izmaksu ietaupījumus un ieguvumus videi. Pareiza dzesēšanas šķidruma utilizācija samazina augsnes un ūdens piesārņojumu. Tā novērš kaitīgu materiālu iekļūšanu ekosistēmās. Šī prakse arī samazina kaitīgās emisijas, izmantojot ilgtspējīgas atkritumu apsaimniekošanas metodes. Dzesēšanas šķidrumu pārstrāde taupa dabas resursus, samazinot pieprasījumu pēc izejvielām.
Pareiza dzesēšanas šķidruma pārvaldība sniedz arī ekonomiskas priekšrocības. Tā samazina atkritumu apsaimniekošanas izmaksas, pateicoties efektīvām utilizācijas un pārstrādes sistēmām. Pārstrāde var pat radīt ieņēmumus no atgūtiem materiāliem. Turklāt tā uzlabo zīmolu reputāciju uzņēmumiem, kas praktizē ilgtspējīgu utilizāciju. Veikali atbilst vides aizsardzības noteikumiem, nodrošinot atkritumu apsaimniekošanas vides likumu ievērošanu. Tas ļauj izvairīties no juridiskām sankcijām un naudas sodiem, kas saistīti ar neatbilstību. Darbības ziņā tā uzlabo drošību un veselību darba vietā, samazinot riskus darbiniekiem. Tā arī veicina inovācijas un tehnoloģiju ieviešanu.
Pareiza dzesēšanas šķidruma pārvaldība irizšķiroši svarīgi, lai samazinātu ietekmi uz vidi un izmaksasTas pagarina dzesēšanas šķidruma kartera kalpošanas laiku, samazinot nepieciešamību pēc biežas nomaiņas. Tas palielina darba vietas produktivitāti, nodrošinot mašīnu nevainojamu darbību. Tas uzlabo apstrādāto detaļu kvalitāti, nodrošinot labāku virsmas apdari. Tas arī uztur stabilu mērķa koncentrāciju, tādējādi nodrošinot uzticamāku apstrādes veiktspēju. Tas veicina drošāku un veselīgāku darba vidi. Tas aizsargā dārgas apstrādes iekārtas un pagarina instrumentu kalpošanas laiku.Fusion Coolant Systems CO₂ bāzes Pure-Cut® CNC dzesēšanas sistēmapiedāvā tīrāku alternatīvu. Šī sistēma kā dzesēšanas vidi izmanto superkritisko CO₂ (scCO₂). Tā samazina ietekmi uz vidi, novērš kaitīgus dzesēšanas šķidruma atkritumus un uzlabo drošību, pateicoties:
- Nulle dzesēšanas šķidruma atkritumu: scCO₂ pēc lietošanas nekaitīgi iztvaiko.
- Samazināts enerģijas patēriņš: Pure-Cut® patērē mazāk enerģijas.
- Ilgtspējīga CO₂ ieguve: Izmantotais CO₂ parasti tiek atgūts.
Atkritumu samazināšanas stratēģijas
Efektīvu atkritumu samazināšanas stratēģiju ieviešanasamazina materiālu patēriņu un utilizācijas izmaksas. Veikali var izmantot vairākas pārbaudītas metodes.
- Izmantojiet ligzdošanas programmatūru: tā automatizē detaļu izvietošanu, lai samazinātu neizmantoto vietu. Tā samazina lokšņu metāla atgriezumus, griešanas laiku, instrumentu nodilumu un utilizācijas izmaksas.
- Pārslēgšanās uz gandrīz tīklveida apstrādi: tā sākas ar sagatavi, kas ir ļoti līdzīga gala detaļai. Tas samazina noņemamā materiāla daudzumu, saīsina cikla laikus un pagarina instrumenta kalpošanas laiku.
- Izvēlieties viedākas instrumentu trajektorijas: tādas stratēģijas kā adaptīvā tīrīšana optimizē materiāla noņemšanu. Tās samazina liekās kustības un novērš griešanas gaisa plūsmu, tādējādi samazinot atgriezumus un nodilumu.
- Padeves un ātruma regulēšana pēc izvēles: Pareiza regulēšana novērš sliktu virsmas apdari, materiāla deformāciju un pārmērīgu skaidu veidošanos. Tas samazina atkārtotas apstrādes un utilizācijas apjomu.
- Simulācija pirms griešanas: virtuālu testa griezumu veikšana palīdz identificēt un labot iespējamās kļūdas. Tas novērš materiālu zudumus un atkārtotu apstrādi.
CNC virpošanas centra operatora apmācība un drošības līdzekļi
Darbības vienkāršība un apgūšanas līkne
TheCNC apstrādes apguves līkne sākotnēji var būt stāvaTomēr, praktiskai pielietošanai, tas kļūst intuitīvāks. Šo sarežģītību ietekmē vairāki faktori. Tie ietver tehniskās zināšanas mehāniskajās un elektriskajās sistēmās, CAD/CAM prasmes, programmēšanas prasmes, piemēram, G-kodā, un praktisko pieredzi. Mūsdienu vadības sistēmas cenšas vienkāršot šo procesu. Piemēram,HEIDENHAIN TNC7piedāvā intuitīvu un lietotājam draudzīgu saskarni. Operatori var pielāgot sākuma ekrānu ar savām iecienītākajām funkcijām, kas saīsina apguves līkni. Iebūvētie procesa video vada lietotājus vienkāršu uzdevumu veikšanā, palīdzot jaunajiem operatoriem ātrāk apgūt darbu. Līdzīgi,Brālis kontrolierisir ļoti līdzīgs Haas, tāpēc to ir viegli pielāgot tiem, kam ir pieredze ar Haas. Brother Speedio dokumentācija ir lieliska un labi uzrakstīta. Speedio vadības ierīci ir ārkārtīgi viegli lietot. Lietotāji var ātri sākt darbu. Mūsdienu vadības ierīces parasti ir viegli apgūt pamata darbībām, piemēram, instrumentu iestatīšanai, darba nobīdēm un programmu palaišanai, parasti dažu stundu laikā.
Piedāvātās apmācību programmas
Visaptverošas apmācību programmasir būtiski jaunajiem operatoriem. Apmācībā jāiekļauj CNC pamatjēdzieni, G-koda programmēšana un simulācijas. Tajā ietilpst arī CAD/CAM programmatūra, instrumentu izvēle, rasējumu lasīšana, matemātikas pamati un materiālzinātne. Praktiska pieredze ir ļoti svarīga praktisko prasmju attīstībai. Tas ietver uzraudzītu mašīnas darbību, simulatora izmantošanu un reālu projektu darbu. Operatoriem ir nepieciešama apmācība problēmu novēršanā un risināšanā. Tas ietver paredzamo apkopi, mašīnas problēmu identificēšanu un risināšanu, nobīžu pielāgošanu, trauksmes kodu izpratni un zināšanu par to, kad problēmas jāeskalē. Svarīgi ir arī drošības protokoli. Visaptverošā apmācībā jāiekļauj atbilstība OSHA prasībām, mašīnas drošība, avārijas apturēšanas procedūras un ergonomika, lai novērstu traumas. Mūsdienu apmācībā ir iekļautas arī 4.0 rūpniecības koncepcijas, simulācijā balstīta vai virtuālās realitātes (VR) apmācība un moduļi par zaļo ražošanu.
Drošības bloķētāji un aizsargi
Mašīnu aizsargi ir drošības barjeras vai ierīceskas aptver bīstamas iekārtu daļas. Tie novērš saskari ar kustīgām daļām. OSHA publicē īpašus mašīnu aizsargu standartus. Pastāv trīs galvenie mašīnu aizsargu veidi: fiksēti aizsargi, bloķējoši aizsargi un regulējami aizsargi. Bloķējošie aizsargi jeb drošības bloķētāji ir pārvietojamas barjeras, kas apvienotas ar drošības mehānismu. Šis mehānisms aptur mašīnu, kad tā tiek atvērta. Citi drošības pasākumi ietver gaismas aizkarus, drošības kontakta paklājiņus un CNC iekārtas drošības stiklu. Avārijas apturēšanas slēdži (E-stop) ir lielas sarkanas pogas, kas ātri izslēdz mašīnu. Bloķēšanas/marķēšanas (LOTO) procedūras fiziski atvieno iekārtu no strāvas.Pirmsekspluatācijas pārbaude ir ļoti svarīga operatoriemPirms darba uzsākšanas operatoriem jāpārbauda, vai nav vaļīgu vai trūkstošu aizsargu, bojātu kabeļu, vaļīgu armatūru un vai darbojas visas drošības funkcijas.ANSI 11.19 (2010)sniedz drošības veiktspējas kritērijus. Šis standarts attiecas uz visām mašīnām un iekārtām. Tas vienkāršo drošības standartus.
Visaptveroša novērtēšana ir ļoti svarīga jebkuramCNC virpošanas centrspirkums. Veikaliem ir jāprioritizē ilgtermiņa vērtība un ieguldījumu atdeve, nevis sākotnējās izmaksas. Šī stratēģiskā pieeja nodrošina optimālu ieguldījumu. Rūpīgi apsveriet visus apspriestos faktorus. Šī rūpība noved pie veiksmīga un produktīva iegādes jūsu veikalam, uzlabojot tā iespējas turpmākajos gados.
Bieži uzdotie jautājumi
Kāda ir atšķirība starp CNC virpošanas centru un CNC virpu?
A CNC virpagalvenokārt veic virpošanas operācijas. CNC virpošanas centrs piedāvā modernākas iespējas. Tas bieži ietver tiešās vadības instrumentus, vairākas asis un automatizācijas funkcijas. Šie papildinājumi ļauj veikt frēzēšanu, urbšanu un vītņošanu vienā iestatījumā.
Kādas ir galvenās CNC virpošanas centra tiešās apstrādes priekšrocības?
Virpošanas instrumentu izmantošana ievērojami uzlabo virpošanas centra daudzpusību. Tā ļauj iekārtai veikt frēzēšanas, urbšanas un vītņošanas darbības. Tas novērš nepieciešamību pārvietot detaļas uz citu iekārtu. Darbnīcas panāk lielāku projektēšanas elastību un samazina iestatīšanas laiku.
Kāpēc CNC virpošanas centram ir svarīga termiskā stabilitāte?
Termiskā stabilitāte ir ļoti svarīga precizitātes saglabāšanai. Mašīnu komponenti darbības laikā sakarstot izplešas. Šī izplešanās izraisa izmēru nobīdes. Efektīvas dzesēšanas sistēmas un kompensācijas modeļi mazina šīs sekas. Tie nodrošina nemainīgu detaļu kvalitāti.
Ko nozīmē CNC virpošanas centra kopējās īpašumtiesību izmaksas (TCO)?
Kopējās uzturēšanas izmaksas (TCO) ietver visas ar iekārtu saistītās izmaksas tās kalpošanas laikā. Tas pārsniedz sākotnējo iegādes cenu. Tas sedz ekspluatācijas izmaksas, piemēram, enerģiju, instrumentus un apkopi. Kopējās uzturēšanas izmaksas ņem vērā arī darbaspēku, nolietojumu un potenciālo tālākpārdošanas vērtību.
Publicēšanas laiks: 2025. gada 12. decembris