


Horizontāls 5 asu CNC apstrādes centrs TKG1600


Funkcijas
I. Augstas stingrības struktūra
Mašīnai ir zems smaguma centrs un integrēta korpusa konstrukcija, kas nodrošina konstrukcijas stabilitāti. Apvienojumā ar liela izmēra lineārajām vadotnēm un daudzslīdņu balstiem tā ievērojami uzlabo griešanas stingrību un dinamisko stabilitāti.
X/Y/Z asis izmanto augsta svina lodīšu skrūves, kas nodrošina ātru pozicionēšanu un ilgstošu precizitāti.
II. Ātrgaitas un augstas efektivitātes kustības veiktspēja
XYZ ass ātrās kustības ātrums sasniedz līdz 60 m/min, un instrumentu nomaiņa aizņem tikai 5 sekundes.
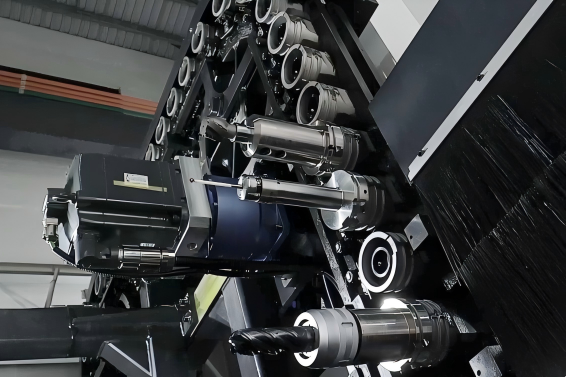
Servo piedziņas instrumentu magazīna sistēma apstrādes laikā var iepriekš atlasīt nākamo instrumentu, nodrošinot tiešu ieslēgšanos bez gaidīšanas un saīsinot negriešanas laiku.
Vārpstas instrumentu maiņas laikā ceturtā un piektā ass tiek sinhroni iepriekš pozicionētas, ļaujot turpināt apstrādi tūlīt pēc instrumentu maiņas, panākot ātrāku pozicionēšanu un īsākus apstrādes ciklus.
Liela ātruma padeve un vieda instrumentu maiņa darbojas kopā, lai ievērojami uzlabotu kopējo mašīnas cikla efektivitāti.
III. Divkāršā atbalsta vārpstas sistēma
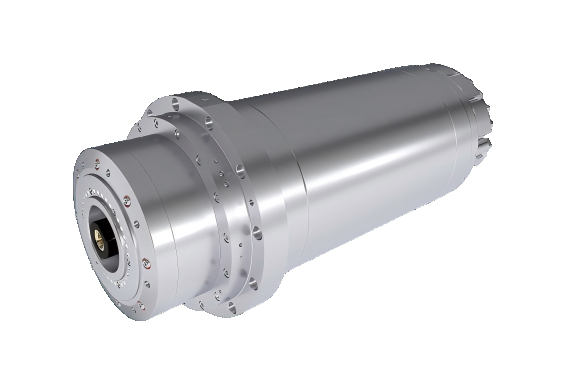
Darbgalds ir aprīkots ar HSK-A100 divkontakta vārpstas konstrukciju, kuras maksimālais ātrums ir 10 000 apgr./min un maksimālais griezes moments ir 320 N·m.
Integrētā vārpstas struktūra efektīvi nomāc termisko deformāciju un vibrāciju, nodrošinot stabilu precizitāti un izcilu virsmas apdari lielā ātrumā.
Divkāršā kontakta konstrukcija nodrošina izcilu stingrību intensīvas griešanas laikā, samazinot apstrādes laiku un pagarinot vārpstas un instrumenta kalpošanas laiku.
Iebūvēta cirkulējoša termostatiska vadības sistēma uz vārpstas ārējā gredzena nepārtraukti izkliedē siltumu, novēršot termisko novirzi un saglabājot augstu precizitāti.
IV. Inteliģenta dzesēšanas sistēma
Augstspiediena dzesēšanas šķidrums tiek precīzi izsmidzināts no vārpstas centrālā cauruma uz instrumenta griezējmalu, nodrošinot efektīvu dzesēšanu un ātru skaidu noņemšanu.
Sistēmai ir spiediena noteikšanas regulēšana, kas automātiski pielāgo spiedienu (programmējams diapazons 30–70 kg/cm²), pamatojoties uz instrumenta un trajektorijas izmaiņām, tādējādi uzturot nemainīgu spiedienu griešanas punktā.
Apvienojumā ar vārpstas termostatisko cirkulācijas sistēmu visa mašīna saglabā precizitāti un stabilitāti pat ilgstošas darbības laikā ar lielu ātrumu, ievērojami pagarinot gan instrumentu, gan vārpstas kalpošanas laiku.
V. Liela gājiena piecu asuVienlaicīgaStruktūra
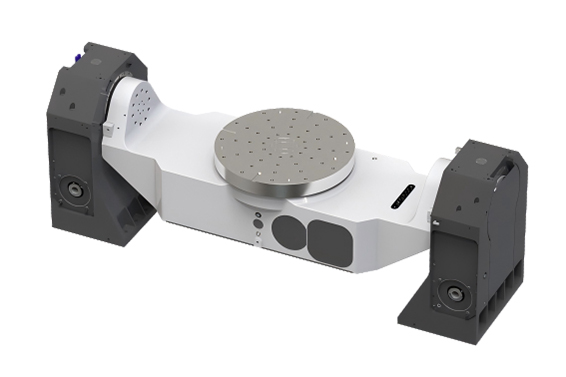
Izmantojot zema galda un dubulti grozāmas galvas konstrukciju, tas nodrošina plašu apstrādes telpu: maksimālais sagataves rotācijas diametrs ir 1600 mm, apstrādes augstums ir 550 mm, slīpuma diapazons ir no -140° līdz +20° un maksimālā galda kravnesība ir 1000 kg.
A ass izmanto divu motoru un divu bremžu sistēmu, kas nodrošina spēcīgu bremzēšanas griezes momentu, precīzu pozicionēšanu un efektīvi novērš pretgriezes momentu, kas rodas intensīvas griešanas laikā.
C ass ir aprīkota ar augstas precizitātes veltņu tārpu zobratu piedziņas struktūru, kas nodrošina nulles brīvkustību un lielu kravnesību, visaptveroši nodrošinot piecu asu sinhronās apstrādes precizitāti.
VI. Automatizācija un uzticamība
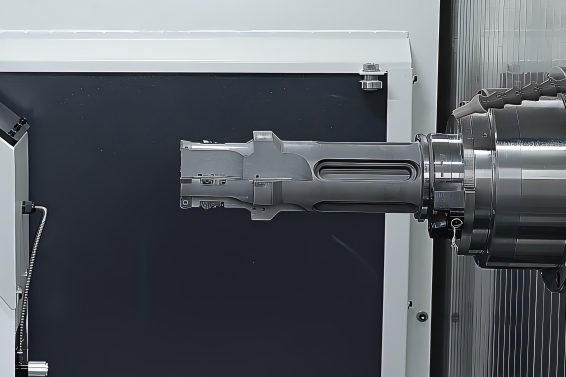
Darba galds ir integrējis 12 kanālu rotācijas savienojumu ar pneimatiski hidrauliskiem kanāliem, kas nodrošina automatizētas funkcijas, piemēram, automātisku iespīlēšanu, automātisku durvju vadību, automātisku instrumentu lūzumu noteikšanu, automātisku smidzināšanas dzesēšanu un skaidu noņemšanu.
Vārpstai ir 8/12 kanālu rotācijas savienojumu sistēma, kas apstrādes laikā nodrošina stabilu hidraulisko spiedienu armatūrā.
Darbgaldam ir arī rezervētas saskarnes hermētiskuma pārbaudei un pielāgošanai, kas atvieglo nākotnes intelektuālo ražošanu un bezpilota modernizāciju.
Šī automatizēto konfigurāciju sērija ļauj darbmašīnai darboties nepārtraukti visu diennakti, nodrošinot stabilu un efektīvu ražošanu.
VII. Ātrgaitas pārraides sistēma
Visa ass izmanto liela diametra lodīšu skrūvju un rullīšu lineāro vadotņu kombināciju, panākot ātrgaitas kustību un izcilu stingrību.
Servomotora tiešās piedziņas struktūra novērš transmisijas brīvkustību, kā rezultātā tiek nodrošināta ātrāka reakcija un precīzāka pozicionēšana.
Lieliska paātrinājuma un palēninājuma veiktspēja ievērojami samazina negriešanas laiku, tādējādi palielinot ražošanas ātrumu un apstrādes efektivitāti.
Tehniskās specifikācijas
| Lineārās ass parametri | ||
| 1 | X/Y/Z ass gājiena diapazons (mm) | 1600/1100/850 |
| Rotācijas ass parametri | ||
| 1 | A ass gājiens | -140°~+20° |
| 2 | C ass pārvietošanās | 360° |
| Barība | ||
| 1 | Ātra traversa: m/min | 60 |
| 2 | Griešanas padeves ātrums: m/min | 20 |
| 3 | Ātrgaitas paātrinājums: g | 1G |
| Mašīnas parametri | ||
| 1 | Kopējais augstums (mm) | 4560 |
| 2 | Pēdas nospiedums (mm) | 3757 × 3371 |
| 3 | Mašīnas neto svars: t | 22 |
| Darba galda parametri | ||
| 1 | Worktiespējamais izmērs: mm | φ800 |
| 2 | Sagataves augstuma diapazons: mm | 550 |
| 3 | Maksimālais šūpošanās diametrs: mm | 1600 |
| 4 | Maksimālā galda slodzes izturība: kg | 1000 |
| Instrumentu žurnāla parametri | ||
| 1 | Instrumentu žurnāla ietilpība: instrumenti | 60 |
| 2 | TT rīka maiņas laiks: s | 5 |
| 3 | Maks. instrumenta garums: mm | 550 |
| 4 | Maks. instrumenta svars: kg | 25 |
| Pamata konfigurācija | ||
| 1 | 5 asu, 4 vienlaicīga kontūrēšana · Instrumenta centra punkta vadība | √ |
| 2 | Caur vārpstu plūstošs dzesēšanas šķidrums | (50 kg/cm²) |
| 3 | Gaisa kondicioniera ass hidrauliskā bremze | √ |
| 4 | Vārpsta | 10 000 apgr./min, HSK-A100 konuss |
| 5 | Gaisa kondicioniera ass piedziņas sistēma | Precīza ripojoša tārpa piedziņa |
| 6 | Gaisa kondicioniera ass bremzēšanas sistēma | Hidrauliskā bremžu sistēma |
| 7 | Vārpstas dzesēšanas sistēma | √ |
| 8 | Čipu konveijeru sistēma | √ |
| 9 | Hidrauliskā spēka iekārta | √ |
| 10 | Instrumentu pārvaldības funkcija | √ |
| 11 | Manuālais impulsu ģenerators | √ |
| Sistēma | ||
| 1 | SINUMERIK 828D | √ |
Apstrādes piemērs
I. Augstas stingrības struktūra
Mašīnai ir zems smaguma centrs un integrēta korpusa konstrukcija, kas nodrošina konstrukcijas stabilitāti. Apvienojumā ar liela izmēra lineārajām vadotnēm un daudzslīdņu balstiem tā ievērojami uzlabo griešanas stingrību un dinamisko stabilitāti.
X/Y/Z asis izmanto augsta svina lodīšu skrūves, kas nodrošina ātru pozicionēšanu un ilgstošu precizitāti.
II. Ātrgaitas un augstas efektivitātes kustības veiktspēja
XYZ ass ātrās kustības ātrums sasniedz līdz 60 m/min, un instrumentu nomaiņa aizņem tikai 5 sekundes.
Servo piedziņas instrumentu magazīna sistēma apstrādes laikā var iepriekš atlasīt nākamo instrumentu, nodrošinot tiešu ieslēgšanos bez gaidīšanas un saīsinot negriešanas laiku.
Vārpstas instrumentu maiņas laikā ceturtā un piektā ass tiek sinhroni iepriekš pozicionētas, ļaujot turpināt apstrādi tūlīt pēc instrumentu maiņas, panākot ātrāku pozicionēšanu un īsākus apstrādes ciklus.
Liela ātruma padeve un vieda instrumentu maiņa darbojas kopā, lai ievērojami uzlabotu kopējo mašīnas cikla efektivitāti.
III. Divkāršā atbalsta vārpstas sistēma
Darbgalds ir aprīkots ar HSK-A100 divkontakta vārpstas konstrukciju, kuras maksimālais ātrums ir 10 000 apgr./min un maksimālais griezes moments ir 320 N·m.
Integrētā vārpstas struktūra efektīvi nomāc termisko deformāciju un vibrāciju, nodrošinot stabilu precizitāti un izcilu virsmas apdari lielā ātrumā.
Divkāršā kontakta konstrukcija nodrošina izcilu stingrību intensīvas griešanas laikā, samazinot apstrādes laiku un pagarinot vārpstas un instrumenta kalpošanas laiku.
Iebūvēta cirkulējoša termostatiska vadības sistēma uz vārpstas ārējā gredzena nepārtraukti izkliedē siltumu, novēršot termisko novirzi un saglabājot augstu precizitāti.
IV. Inteliģenta dzesēšanas sistēma
Augstspiediena dzesēšanas šķidrums tiek precīzi izsmidzināts no vārpstas centrālā cauruma uz instrumenta griezējmalu, nodrošinot efektīvu dzesēšanu un ātru skaidu noņemšanu.
Sistēmai ir spiediena noteikšanas regulēšana, kas automātiski pielāgo spiedienu (programmējams diapazons 30–70 kg/cm²), pamatojoties uz instrumenta un trajektorijas izmaiņām, tādējādi uzturot nemainīgu spiedienu griešanas punktā.
Apvienojumā ar vārpstas termostatisko cirkulācijas sistēmu visa mašīna saglabā precizitāti un stabilitāti pat ilgstošas darbības laikā ar lielu ātrumu, ievērojami pagarinot gan instrumentu, gan vārpstas kalpošanas laiku.
V. Liela gājiena piecu asuVienlaicīgaStruktūra
Izmantojot zema galda un dubulti grozāmas galvas konstrukciju, tas nodrošina plašu apstrādes telpu: maksimālais sagataves rotācijas diametrs ir 1600 mm, apstrādes augstums ir 550 mm, slīpuma diapazons ir no -140° līdz +20° un maksimālā galda kravnesība ir 1000 kg.
A ass izmanto divu motoru un divu bremžu sistēmu, kas nodrošina spēcīgu bremzēšanas griezes momentu, precīzu pozicionēšanu un efektīvi novērš pretgriezes momentu, kas rodas intensīvas griešanas laikā.
C ass ir aprīkota ar augstas precizitātes veltņu tārpu zobratu piedziņas struktūru, kas nodrošina nulles brīvkustību un lielu kravnesību, visaptveroši nodrošinot piecu asu sinhronās apstrādes precizitāti.
VI. Automatizācija un uzticamība
Darba galds ir integrējis 12 kanālu rotācijas savienojumu ar pneimatiski hidrauliskiem kanāliem, kas nodrošina automatizētas funkcijas, piemēram, automātisku iespīlēšanu, automātisku durvju vadību, automātisku instrumentu lūzumu noteikšanu, automātisku smidzināšanas dzesēšanu un skaidu noņemšanu.
Vārpstai ir 8/12 kanālu rotācijas savienojumu sistēma, kas apstrādes laikā nodrošina stabilu hidraulisko spiedienu armatūrā.
Darbgaldam ir arī rezervētas saskarnes hermētiskuma pārbaudei un pielāgošanai, kas atvieglo nākotnes intelektuālo ražošanu un bezpilota modernizāciju.
Šī automatizēto konfigurāciju sērija ļauj darbmašīnai darboties nepārtraukti visu diennakti, nodrošinot stabilu un efektīvu ražošanu.
VII. Ātrgaitas pārraides sistēma
Visa ass izmanto liela diametra lodīšu skrūvju un rullīšu lineāro vadotņu kombināciju, panākot ātrgaitas kustību un izcilu stingrību.
Servomotora tiešās piedziņas struktūra novērš transmisijas brīvkustību, kā rezultātā tiek nodrošināta ātrāka reakcija un precīzāka pozicionēšana.
Lieliska paātrinājuma un palēninājuma veiktspēja ievērojami samazina negriešanas laiku, tādējādi palielinot ražošanas ātrumu un apstrādes efektivitāti.
| Lineārās ass parametri | ||
| 1 | X/Y/Z ass gājiena diapazons (mm) | 1600/1100/850 |
| Rotācijas ass parametri | ||
| 1 | A ass gājiens | -140°~+20° |
| 2 | C ass pārvietošanās | 360° |
| Barība | ||
| 1 | Ātra traversa: m/min | 60 |
| 2 | Griešanas padeves ātrums: m/min | 20 |
| 3 | Ātrgaitas paātrinājums: g | 1G |
| Mašīnas parametri | ||
| 1 | Kopējais augstums (mm) | 4560 |
| 2 | Pēdas nospiedums (mm) | 3757 × 3371 |
| 3 | Mašīnas neto svars: t | 22 |
| Darba galda parametri | ||
| 1 | Darba virsmas izmērs: mm | φ800 |
| 2 | Sagataves augstuma diapazons: mm | 550 |
| 3 | Maksimālais šūpošanās diametrs: mm | 1600 |
| 4 | Maksimālā galda slodzes izturība: kg | 1000 |
| Instrumentu žurnāla parametri | ||
| 1 | Instrumentu žurnāla ietilpība: instrumenti | 60 |
| 2 | TT rīka maiņas laiks: s | 5 |
| 3 | Maks. instrumenta garums: mm | 550 |
| 4 | Maks. instrumenta svars: kg | 25 |
| Pamata konfigurācija | ||
| 1 | 5 asu, 4 vienlaicīga kontūrēšana · Instrumenta centra punkta vadība | √ |
| 2 | Caur vārpstu plūstošs dzesēšanas šķidrums | (50 kg/cm²) |
| 3 | Gaisa kondicioniera ass hidrauliskā bremze | √ |
| 4 | Vārpsta | 10 000 apgr./min, HSK-A100 konuss |
| 5 | Gaisa kondicioniera ass piedziņas sistēma | Precīza ripojoša tārpa piedziņa |
| 6 | Gaisa kondicioniera ass bremzēšanas sistēma | Hidrauliskā bremžu sistēma |
| 7 | Vārpstas dzesēšanas sistēma | √ |
| 8 | Čipu konveijeru sistēma | √ |
| 9 | Hidrauliskā spēka iekārta | √ |
| 10 | Instrumentu pārvaldības funkcija | √ |
| 11 | Manuālais impulsu ģenerators | √ |
| Sistēma | ||
| 1 | SINUMERIK 828D | √ |
Produktu kategorijas
-

VC sērijas augstas stingrības CNC apstrādes centrs ar...
-

HP sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

HT sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

VS sērijas četru sliežu lieljaudas CNC apstrādes mašīna
-

V sērijas CNC apstrādes centrs ar augstu stingrību
-

X sērijas divu kolonnu CNC apstrādes centrs
-

Horizontāls 5 asu CNC apstrādes centrs TKG1600
-

CNC vertikālās virpošanas un frēzēšanas kompozītmateriālu ce...
-

Ātrgaitas CNC apstrādes centrs GM sērija
-

Ātrgaitas CNC frēzēšanas GT sērija
-

Divu vārpstu CNC virpa SK32
-

CNC vertikālais apstrādes centrs RFTV510 riteņu...