


Centrālās piedziņas virpa asij
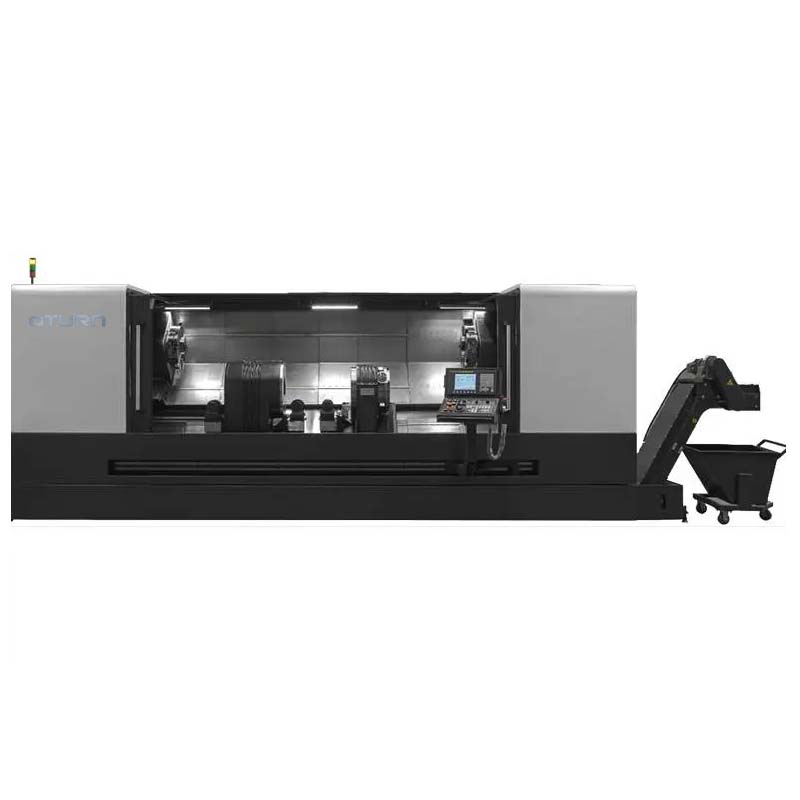
Automobiļu asu tehnoloģiju analīze
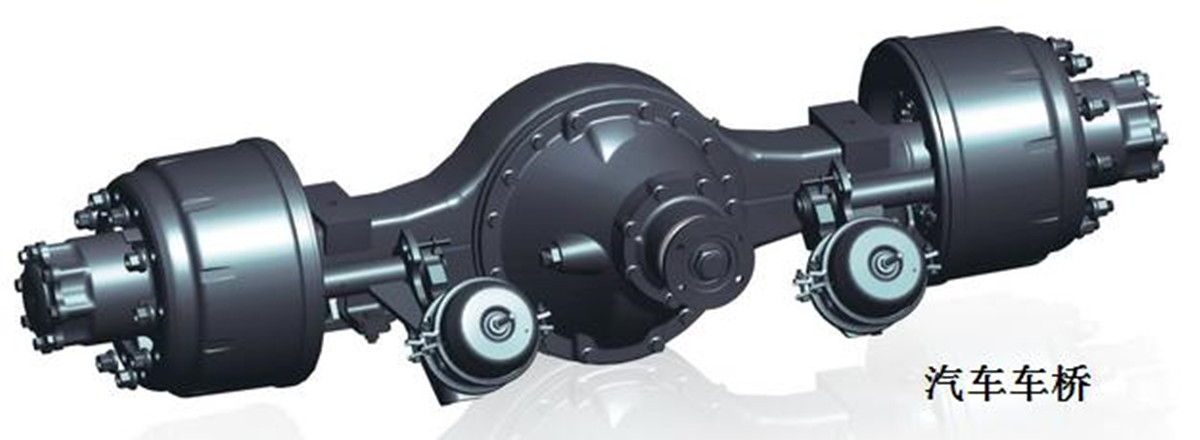
Automobiļa ass
Asis ar riteņiem abās šasijas (rāmja) pusēs kopā sauc par automašīnu asīm, un asis ar piedziņas iespējām parasti sauc par asīm. Galvenā atšķirība starp abām ir tā, vai ass (ass) vidū ir piedziņa. Šajā rakstā automašīnas ass ar piedziņas bloku tiek saukta par automašīnas asi, un transportlīdzeklis bez piedziņas tiek saukts par automašīnas asi, lai parādītu atšķirību.
Pieaugot loģistikas un transporta pieprasījumam, arvien acīmredzamāka kļūst automašīnu asu, īpaši piekabju un puspiekabju, pārākums profesionālajos pārvadājumos un speciālajās operācijās, un tirgus pieprasījums ir ievērojami pieaudzis.
Šī tehnoloģija analizē ass apstrādes procesu, cerot palīdzēt klientiem izvēlēties piemērotāku CNC mašīnu.
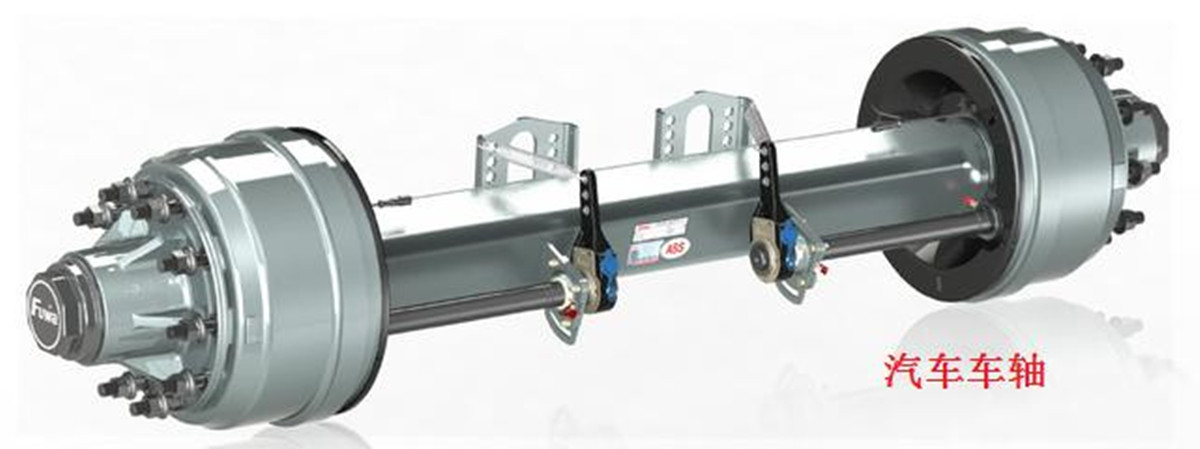
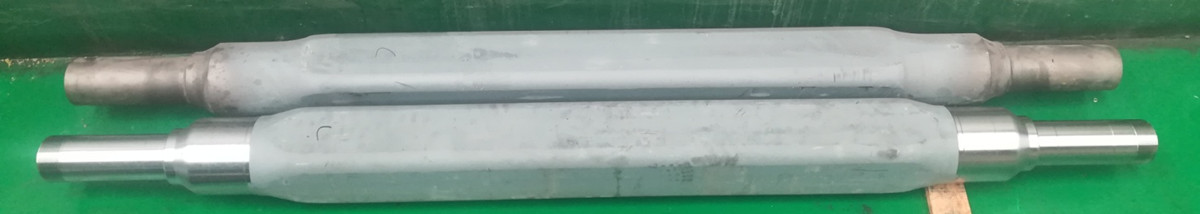
Automobiļu asu klasifikācija:
Asu veidi atšķiras atkarībā no bremžu tipa un tiek iedalīti: disku bremžu asis, trumuļa bremžu asis utt.
Atkarībā no vārpstas diametra struktūras lieluma to iedala: amerikāņu asī, vācu asī utt.
Pēc formas un struktūras tas ir sadalīts:
viss: cieta kvadrātveida caurules ass, doba kvadrātveida caurules ass, doba apaļa ass;
sadalīts korpuss: vārpstas galva + dobas vārpstas caurules metināšana.
No ass apstrādes satura cietās un dobās asis ir saistītas ar apstrādes iekārtu izvēli.
Tālāk ir sniegta visa ass (arī sadalīta cietā un dobā; kvadrātveida caurulē un apaļā caurulē) un dalītās ass (cietās un dobās vārpstas galvas + dobās vārpstas caurules metināšana) ražošanas procesa analīze. Jo īpaši tiek analizēts apstrādes process, lai labāk izvēlētos piemērotāko mašīnu.
Automobiļu asu ražošanas process un iekārta:
1. Tradicionālais kopējās ass ražošanas process:
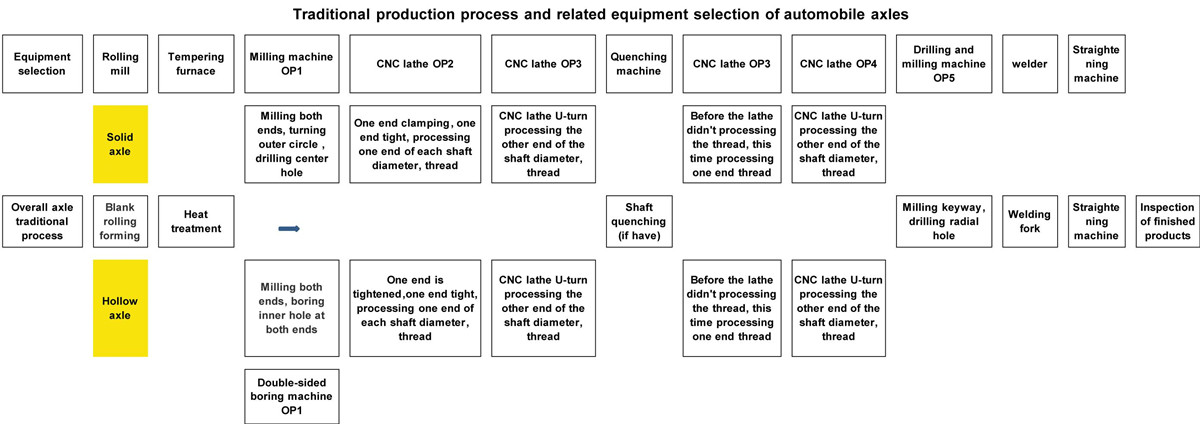
No iepriekš minētā asu ražošanas procesa apstrādes pabeigšanai ir nepieciešami vismaz trīs veidu darbgaldi: frēzmašīna vai divpusēja urbšanas mašīna, CNC virpa, urbšanas un frēzēšanas mašīna un CNC virpa, kas jāapgriež (daži klienti ir izvēlējušies divpusēju CNC virpu). Attiecībā uz vītnes apstrādi, ja vārpstas diametrs ir rūdīts, to apstrādā pēc rūdīšanas; ja rūdīšanas nav, to apstrādā OP2 un OP3, un OP4 un OP5 secības darbgaldi tiek izlaisti.
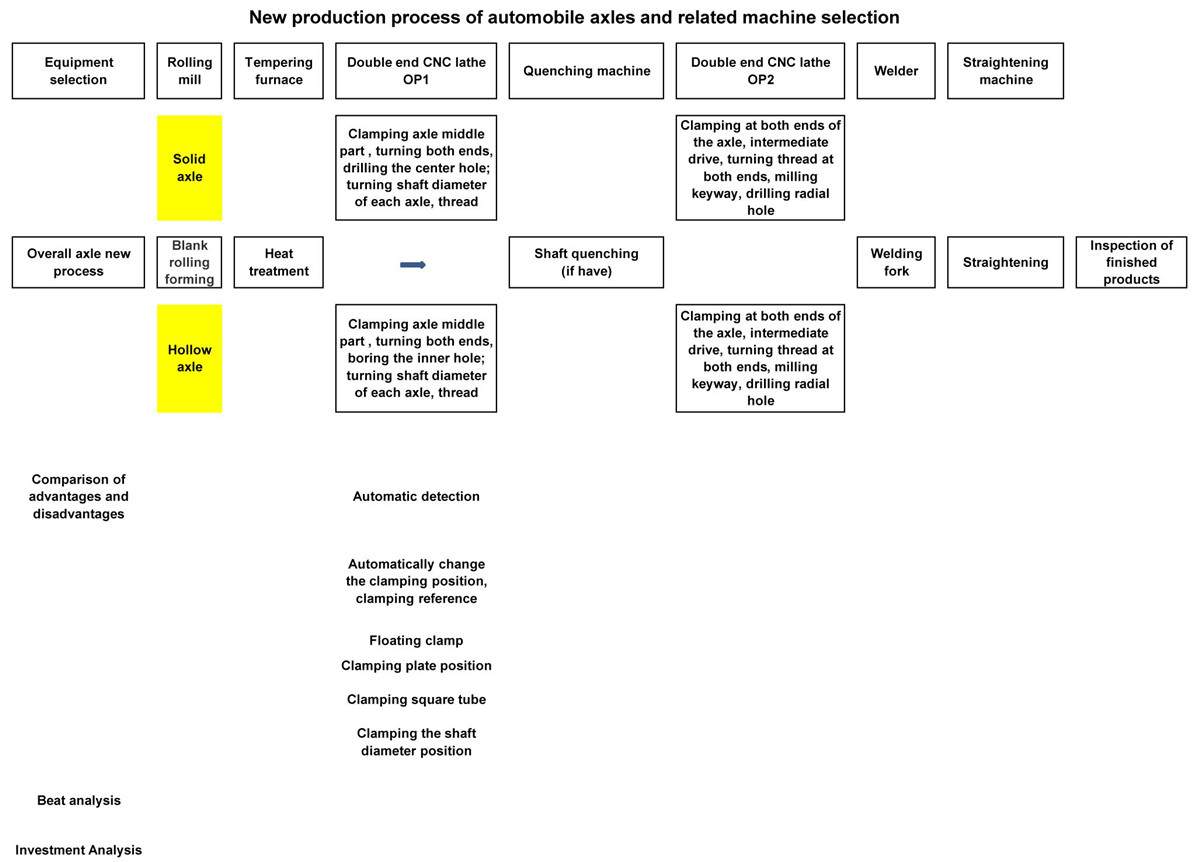
Jaunā ražošanas procesa rezultātā apstrādei izmantotā frēzmašīna (vienlaidu ass) vai divpusējā urbšanas mašīna (doba ass) kopā ar CNC virpu, tradicionālo OP1 frēzēšanu, OP2, OP3 virpošanas secību un pat OP5 urbšanu un frēzēšanu var aizstāt ar divpusēju CNC virpu OP1.
Cietām asīm, kuru vārpstas diametram nav nepieciešama rūdīšana, visu apstrādes saturu var veikt vienā iekārtā, ieskaitot atslēgas rievu frēzēšanu un radiālo caurumu urbšanu. Dobām asīm, kuru vārpstas diametram nav nepieciešama rūdīšana, automātiskās konversijas skavas standartu var realizēt darbgaldā, un apstrādes saturu var veikt ar vienu darbgaldu.
Izvēloties divpusēju asu speciālas CNC virpas asu apstrādei, ievērojami saīsinās apstrādes ceļš, kā arī samazināsies izvēlēto darbgaldu veids un daudzums.
3. Sadalītas ass ražošanas process:
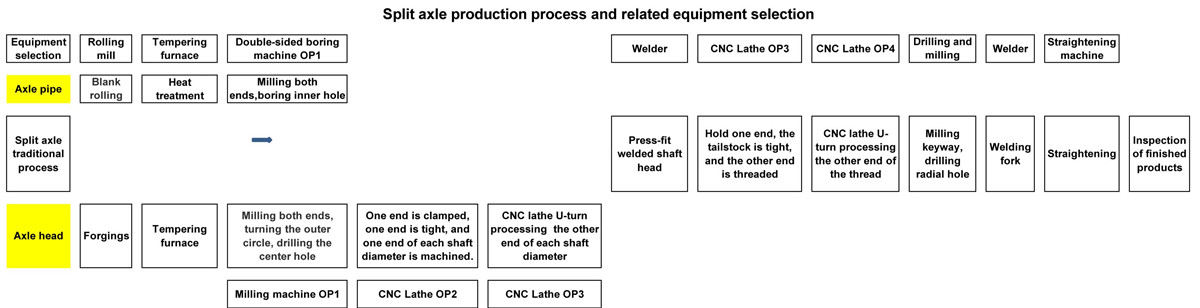
No iepriekš minētā procesa, ass caurules apstrādes iekārtu pirms metināšanas var izvēlēties arī kā divpusēju CNC virpu. Ass apstrādei pēc metināšanas pirmajai izvēlei jābūt speciālai divpusējai CNC virpai: vienlaicīga apstrāde abos galos, augsta apstrādes efektivitāte un laba apstrādes precizitāte. Ja ir jāapstrādā atslēgas iegriezums un radiālais caurums abos ass galos, mašīnu var aprīkot arī ar elektroinstrumentu turētāju, lai kopā apstrādātu nākamo atslēgas iegriezumu un radiālo caurumu.
4. Jaunās procesa atlases iekārtas priekšrocība un iezīme:
1) Procesa koncentrēšana, sagataves nostiprināšanas laika samazināšana, palīgapstrādes laika samazināšana, vienlaicīgas apstrādes tehnoloģijas izmantošana abos galos, ievērojami uzlabo ražošanas efektivitāti.
2) Vienreizēja nospiešana, vienlaicīga apstrāde abos galos uzlabo ass apstrādes precizitāti un koaksialitāti.
3) Saīsināt ražošanas procesu, samazināt detaļu apgrozījumu ražošanas vietā, uzlabot vietas izmantošanas efektivitāti un palīdzēt uzlabot ražošanas organizāciju un vadību.
4) Pateicoties augstas efektivitātes apstrādes iekārtu izmantošanai, to var aprīkot ar iekraušanas un izkraušanas ierīcēm un uzglabāšanas ierīcēm, lai panāktu pilnībā automatizētu ražošanu un samazinātu darbaspēka izmaksas.
5) Sagatave ir nostiprināta starpposmā, skava ir uzticama, un darbgalda griešanai nepieciešamais griezes moments ir pietiekams, un var veikt lielu pagrieziena apjomu.
6) Darbgaldu var aprīkot ar automātisku noteikšanas ierīci, īpaši dobai asij, kas pēc apstrādes var nodrošināt ass vienmērīgu biezumu.
7) Dobām asīm, kad OP1 sekvencera abu galu iekšējie caurumi ir pabeigti, tradicionālais klients izmantos vienu galu, lai paceltu skavu, bet otru galu, lai izmantotu aizmugurējo balstu, lai pievilktu sagatavi virpošanai, taču iekšējā cauruma izmērs ir atšķirīgs. Mazākam iekšējam caurumam pievilkšanas stingrība ir nepietiekama, maksimālais pievilkšanas griezes moments ir nepietiekams, un nevar pabeigt efektīvu griešanu.
Jaunajai divpusējai virpai, dobajai asij, kad iekšējie caurumi abos transportlīdzekļa galos ir pabeigti, mašīna automātiski pārslēdz iespīlēšanas režīmu: abi gali tiek izmantoti sagataves pievilkšanai, un vidējā piedziņa pārvieto sagatavi, lai pārsūtītu griezes momentu.
8) Galvas balstu ar iebūvētu hidraulisko fiksācijas sagatavi var pārvietot mašīnas Z virzienā. Klients var noturēt pozīciju vidējā kvadrātveida caurulē (apaļā caurulē), apakšējās plāksnes pozīcijā un ass vārpstas diametra pozīcijā pēc nepieciešamības.
5. Secinājums:
Ņemot vērā iepriekš minēto situāciju, divpusēju CNC virpu izmantošanai automašīnu asu apstrādē ir ievērojamas priekšrocības salīdzinājumā ar tradicionālajiem procesiem. Tā ir progresīva ražošanas tehnoloģija, kas var aizstāt tradicionālos darbgaldus ražošanas procesa un mašīnas struktūras ziņā.
Vidējā daļa
6.Axle klienta lieta
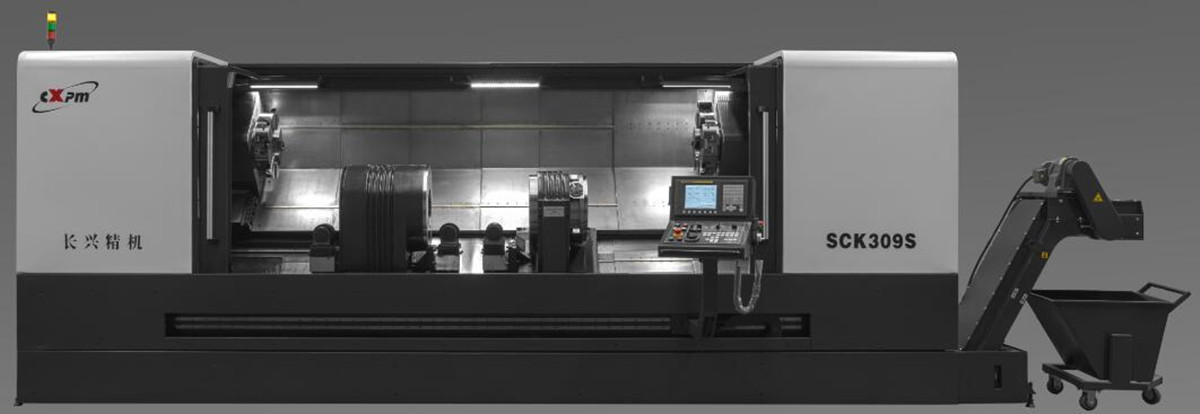
Īpaša divu galu ass CNC virpa Ievads
Ass apstrādes diapazons: ∮50–200 mm, □50–150 mm, apstrādes garums: 1000–2800 mm
Mašīnas struktūra un veiktspējas ievads
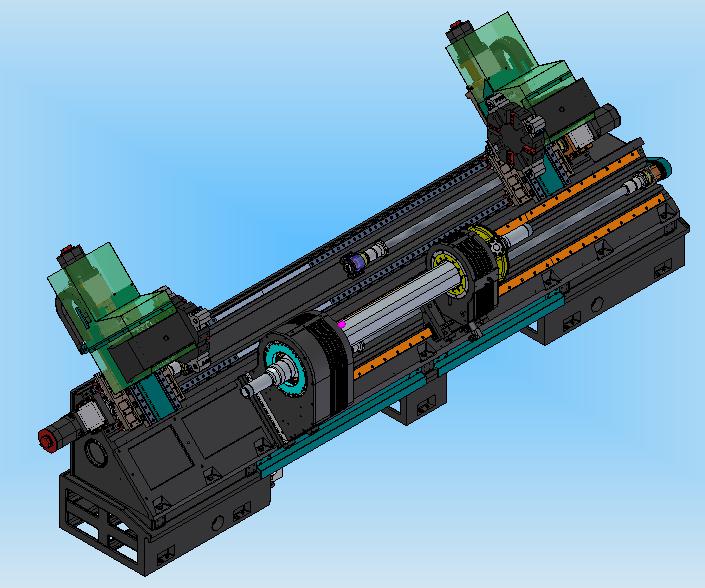
Darbgalda gulta ir 45° slīpa, kas nodrošina labu stingrību un vieglu skaidu izvadīšanu. Galvas balsts ar starpposma piedziņas fiksācijas funkciju ir novietots gultnes vidū, un divi instrumentu turētāji ir izvietoti abās vārpstas kastes pusēs. Mašīnas minimālais fiksācijas garums ir 1200 mm, bet maksimālais apstrādes garums ir 2800 mm. Ir izmantota ritošā vadotne, un katra servo padeves vārpsta izmanto augstas klusināšanas lodīšu skrūvi, un elastīgā sakabe ir tieši savienota, un troksnis ir zems, pozicionēšanas precizitāte un atkārtotas pozicionēšanas precizitāte ir augsta.
■ Mašīna ir aprīkota ar divkanālu vadības sistēmu. Abus instrumentu turētājus var savienot ar vārpstu vienlaikus vai atsevišķi, lai veiktu detaļas abu galu vienlaicīgu vai secīgu apstrādi.
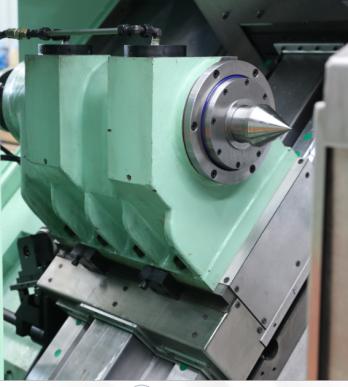
■ Mašīna ir aprīkota ar dubultu galvas balstu. Galvenais galvas balsts ir fiksēts pamatnes vidū, un servomotors caur zobsiksnu piegādā jaudu galvenajai vārpstai. Apakšvārpstas kārba ir uzstādīta uz darbgalda apakšējās vadotnes sliedes, koaksiāli ar galveno vārpstas kārbu, un servomotors to var pārvietot aksiāli, lai atvieglotu detaļu iekraušanu un izkraušanu, un ir ērti regulēt dažādas stiprināšanas pozīcijas. Apstrādājot detaļas, apakšvārpstas pamatne ir fiksēta uz mašīnas sliedes. Abu galvas balstu koaksiālo precizitāti garantē ražošanas process, kā rezultātā apstrādājamajām detaļām ir augstāka koncentriskuma pakāpe.
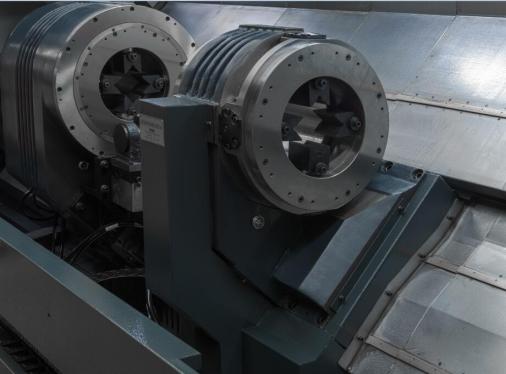
■Galvas balsts apvieno vārpstas sistēmu, stiprinājumu un eļļas sadales sistēmu, un tam ir kompakta konstrukcija un uzticama darbība. Galvas balsta specifisko skavas diametru un platumu nosaka klienta ass detaļas.
Galveno galviņu palēnina divi siksnas un zobrata līmeņi, kas ļauj vārpstai radīt lielu griezes momentu. Lai nostiprinātu detaļas, galvenā galviņas kreisajā galā un apakšgalviņas labajā galā ir uzstādīta skava. Kad galvenais galviņas balsts griež detaļas, apakšgalviņas skavas fiksējošās detaļas griežas kopā ar galveno galviņu.
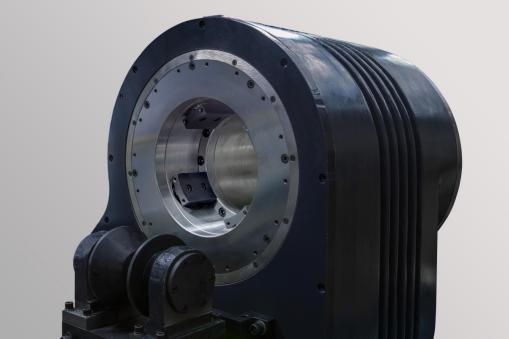
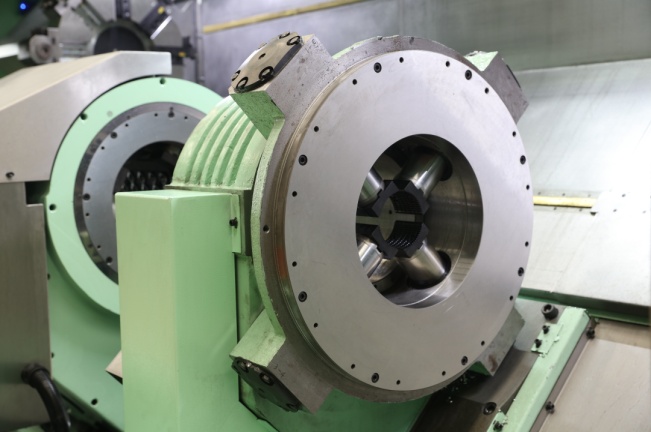
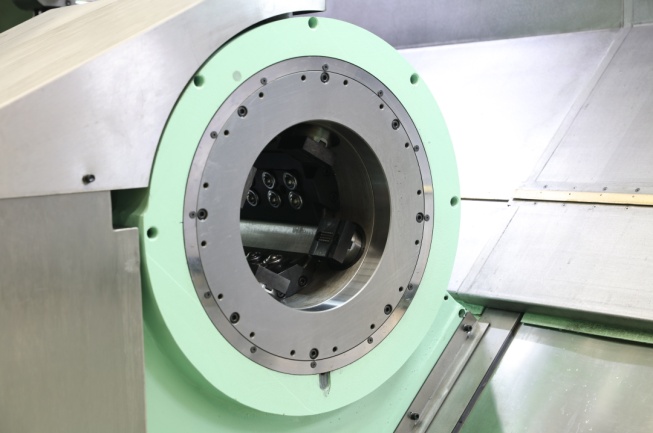
Armatūra ir aprīkota ar trim radiāliem cilindriem (četriem radiāliem cilindriem, ja tiek iespīlēts gan apaļais, gan kvadrātveida materiāls), virzuli virza atpakaļ ar hidraulisko spiedienu, un spīles ir uzstādītas virzuļa galā, lai panāktu detaļu pašcentrēšanos. Saspiešana. Mainot detaļas, spīles ir ātri un vienkārši nomainīt. Saspiešanas spēku regulē ar hidrauliskās sistēmas hidraulisko spiedienu. Apstrādājot detaļu, skava griežas kopā ar galveno vārpstu, un eļļas sadales sistēma piegādā eļļu skavai, lai skavai rotācijas laikā būtu pietiekams saspiešanas spēks. Skavai ir liela saspiešanas spēka un liela spīļu gājiena priekšrocības.
■Lai atrisinātu vienmērīga sienas biezuma problēmu pēc klienta dobās ass apstrādes, iekārtu var aprīkot ar automātisku sagataves pārbaudes ierīci. Pēc ass nostiprināšanas pabeigšanas sagatave automātiski nosaka, ka zonde ir izstiepta, un izmēra sagataves pozīciju; pēc mērīšanas pabeigšanas ierīce ievelkas slēgtā telpā.
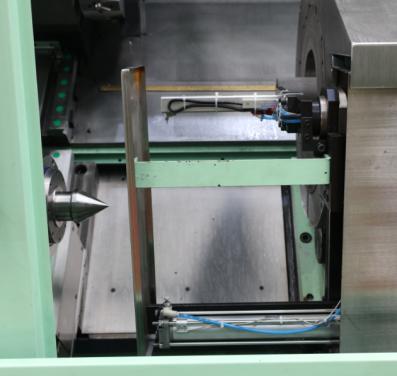
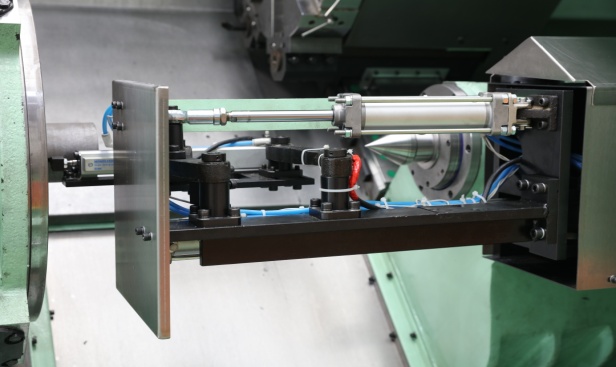
Dažādiem dobu asu apstrādes procesiem, ja gultņa pozīcija tiek izmantota kā iespīlēšanas atskaites punkts, var izvēlēties mašīnas konstrukciju ar automātisku iespīlēšanu un nostiprināšanu, un programmējams aizmugurējais balsts ir paredzēts abās galvenās un palīgvārpstas galvas pusēs, lai apmierinātu vienas mašīnas prasības. Paredzams, ka vienlaikus tiks pabeigta divu darbību apstrāde. Vienlaikus tas arī padara automātiskās iekraušanas un izkraušanas daļām pieejamas plašākas un labākas izvēles iespējas.
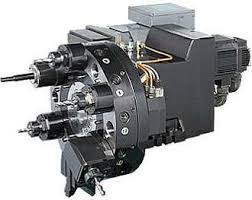
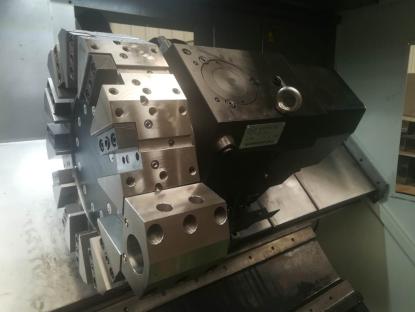
■ Kreiso un labo instrumentu turētāju var aprīkot ar parastajiem rotācijas instrumentu turētājiem vai elektriskajiem revolveriem. Tiem ir urbšanas un frēzēšanas funkcijas, kas var pabeigt galveno detaļu urbšanu un frēzēšanu.
■ Darbgalds ir pilnībā noslēgts un aprīkots ar automātisko eļļošanas ierīci un automātisko skaidu noņemšanas ierīci (priekšpusē). Tam ir laba aizsardzības veiktspēja, skaists izskats, vienkārša lietošana un ērta apkope.
■ Detalizētās mašīnas specifikācijas un konfigurācijas tiek noteiktas atbilstoši asu prasībām un klienta prasībām, un tās šeit netiks atkārtotas.
Paldies par uzmanību!
Produktu kategorijas
-

VC sērijas augstas stingrības CNC apstrādes centrs ar...
-

HP sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

HT sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

VS sērijas četru sliežu lieljaudas CNC apstrādes mašīna
-

V sērijas CNC apstrādes centrs ar augstu stingrību
-

X sērijas divu kolonnu CNC apstrādes centrs
-

Horizontāls 5 asu CNC apstrādes centrs TKG1600
-

CNC vertikālās virpošanas un frēzēšanas kompozītmateriālu ce...
-

Ātrgaitas CNC apstrādes centrs GM sērija
-

Ātrgaitas CNC frēzēšanas GT sērija
-

Divu vārpstu CNC virpa SK32
-

CNC vertikālais apstrādes centrs RFTV510 riteņu...