


CNC horizontālā 5 asu NHM-50-P
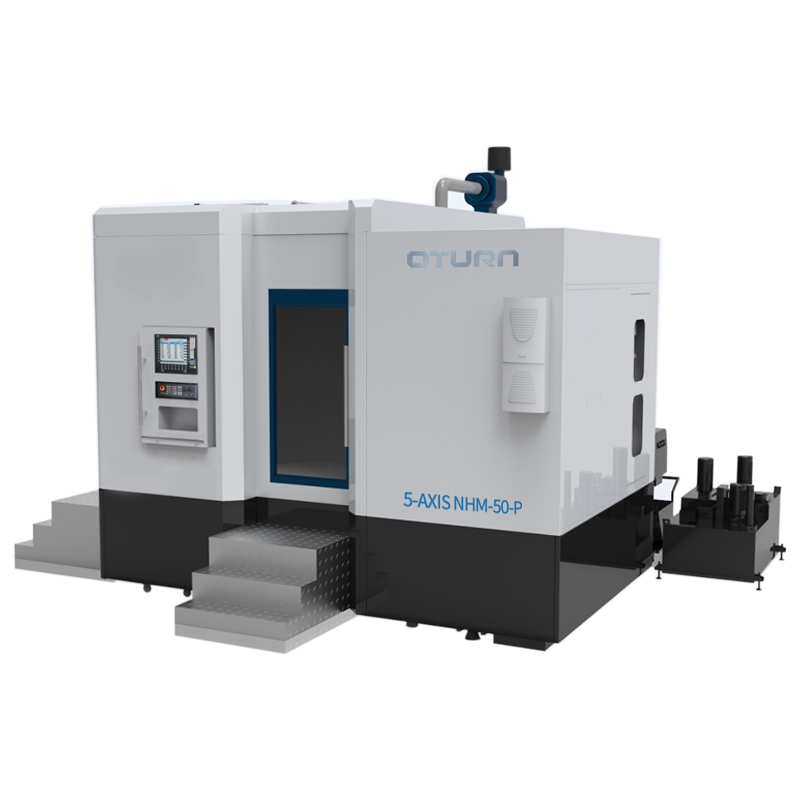
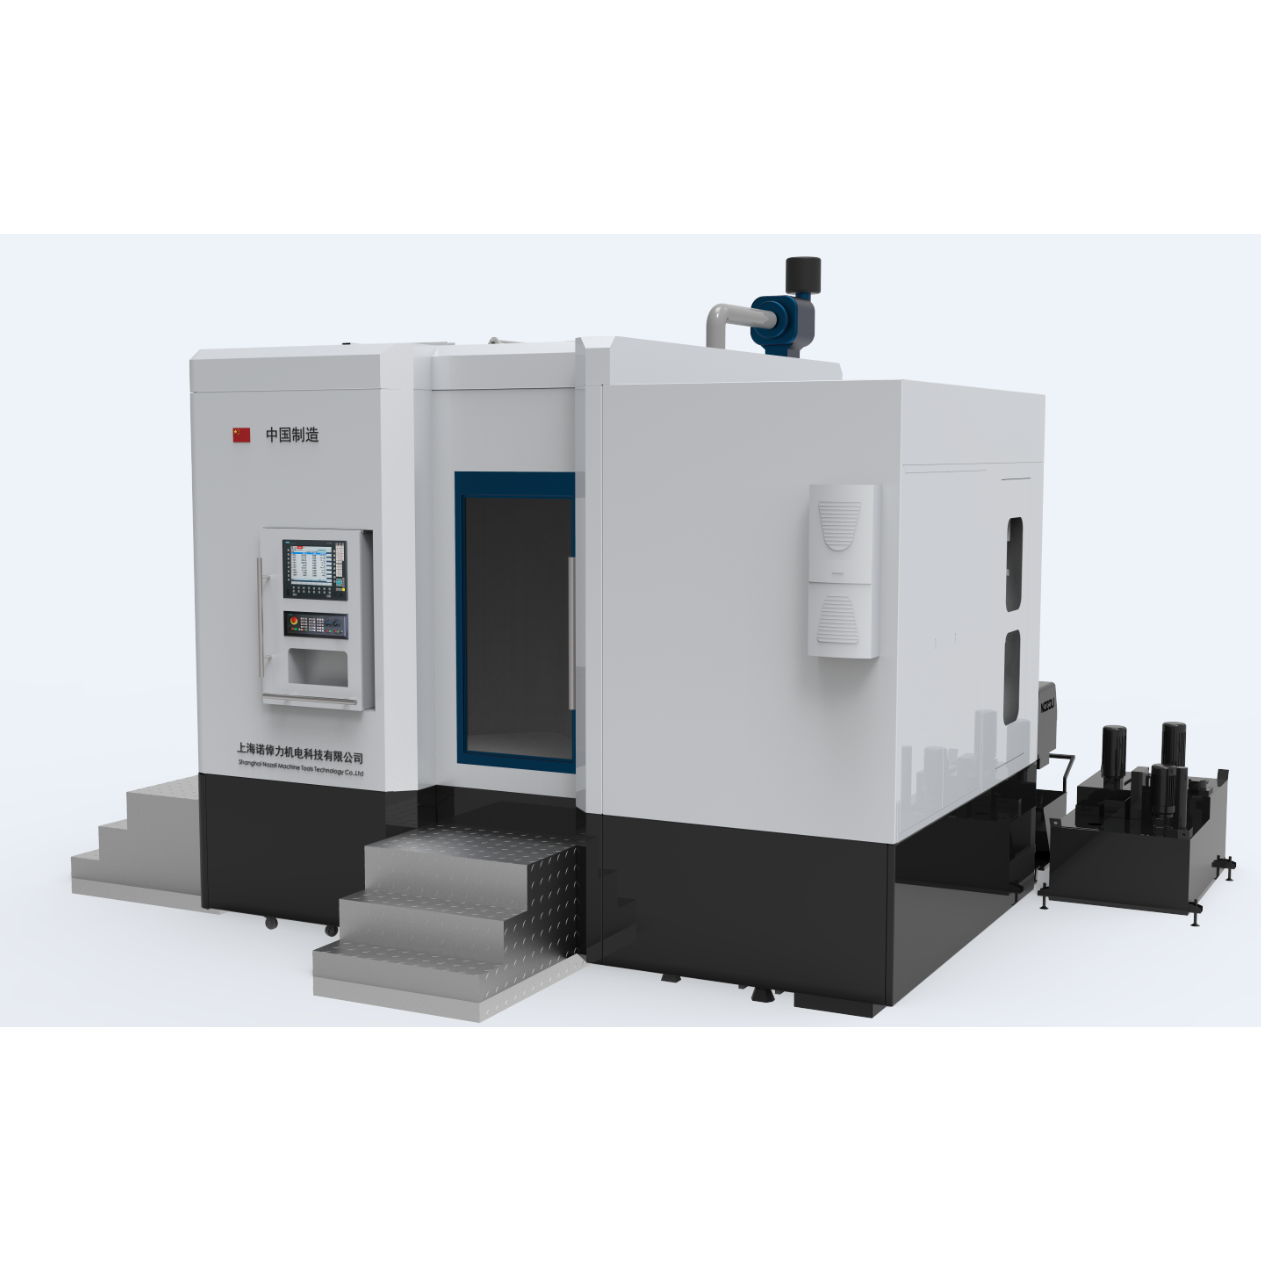
5 asu mašīnas ieviešana
NHM modelis ir vertikāli horizontāls piecu asu apstrādes centrs. Darbgalda standarta konfigurācija ir SIEMENS 840D sl CNC sistēma, un tajā ir izmantota Siemens servomotora tiešās piedziņas augstā varbūtība, kas padara darbgaldu par augstu pozicionēšanas precizitāti, ātru reaģēšanas ātrumu un piecu asu savienojuma apstrādi. Tajā pašā laikā darbgalds ir aprīkots ar automātisku instrumentu maiņas ierīci, kas pilnībā atspoguļo efektīvu un automātisku apstrādi.
Darbgalds pārvietojas pa kreisi un pa labi caur slīdplāksni (X ass), darba galds pārvietojas uz priekšu un atpakaļ (Z ass), galvas balsts pārvietojas uz augšu un uz leju (Y ass), galds rotē (C ass) un frēzēšanas galviņa rotē (B ass), kas realizē piecu asu savienojumu. Visa mašīna sastāv no gultas, kolonnas, bīdāmās plāksnes, rotējošā galda, frēzēšanas galviņas, pneimatiskās sistēmas, automātiskās eļļošanas sistēmas, skaidu noņemšanas dzesēšanas sistēmas, elektriskās sistēmas un pilnībā noslēgtas aizsardzības sistēmas.
Darbgalds standartaprīkojumā ir aprīkots ar elektrisko vārpstu ar centrālās ūdens izvades funkciju, kas var realizēt vārpstas automātisku atbrīvošanu un caurvilkšanu. Darbgalda trīs lineārās padeves asis, X, Y un Z, izmanto servodzinējus, lai tieši darbinātu lodīšu skrūvi, lai tā rotētu caur savienojumu. Transmisijas sistēmai ir augsta kustības precizitāte un transmisijas stingrība.
Visas galvenās darbgalda iegādātās detaļas tiek iegādātas no pirmklasīgiem zīmoliem, un standarta aprīkojumā ietilpst ūdens dzesētāji, skaidu konveijeri un skaidu ratiņi.
Vertikālās un horizontālās galvas var pagriezt divās savstarpēji perpendikulārās rotējošās plaknēs.
Tas realizē vertikālu uz horizontālu konversiju un daudzpusīgu apstrādi, kā arī atrisina daudzpusīgu, daudzšķautņu un daudzrievu frēzēšanu dažādos leņķos ar vienu sagataves stiprinājumu.
Augstas veiktspējas elektriskā vārpsta, īss apstrādes laiks, augsta griešanas efektivitāte, garš instruments, augsta apstrādes precizitāte
Kompakts dizains, augstas jutības pasīvā skavas sistēma, ļoti stabila bremze un augstas precizitātes apstrāde
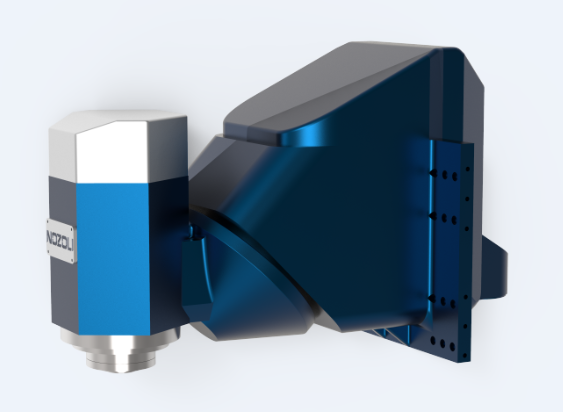
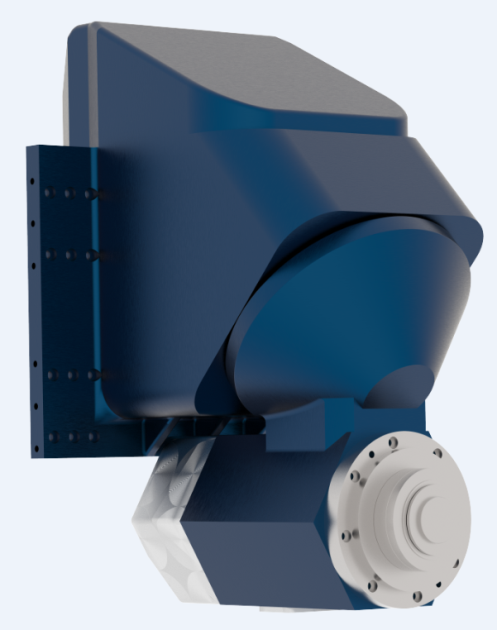
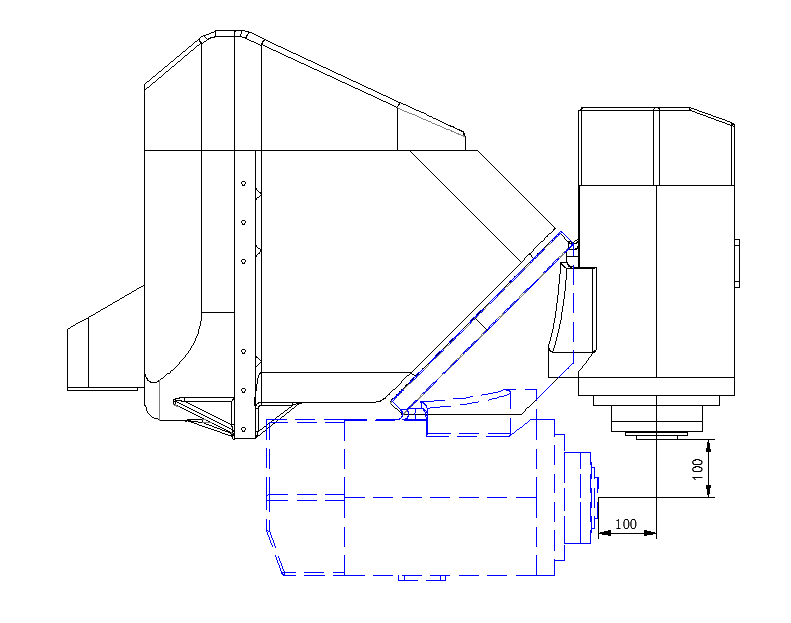
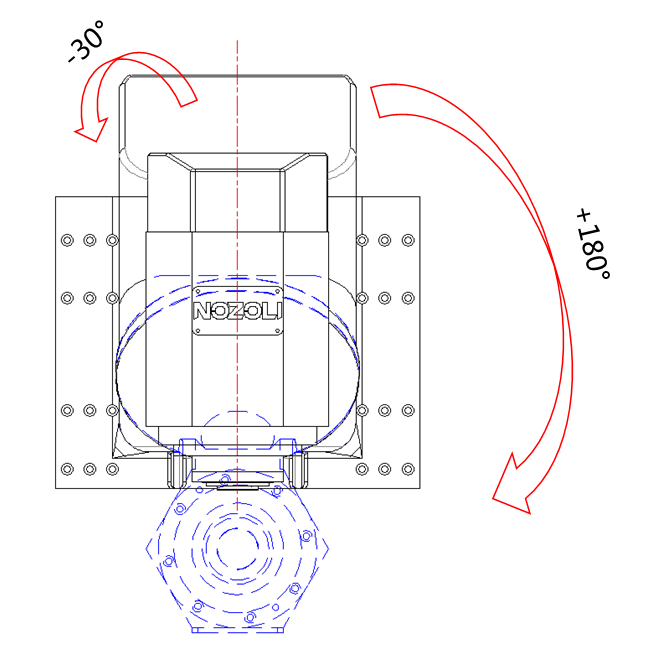
NHM modelis ir vertikāli horizontāls konversijas tipa piecu asu savienojumu apstrādes centrs. Trīs asu sistēma izmanto augstas precizitātes, lielas slodzes, liela ātruma, augstas stingrības, zema trokšņa līmeņa lineārus rullīšu vadotnes, kas pārvietojas vienmērīgi, bez rāpošanas un nodrošina perfektu padeves veiktspēju.
Augstas precizitātes pozicionēšanas un iespīlēšanas mehānisms, augstas veiktspējas pozicionēšanas un iespīlēšanas mehānisma izmantošana var nodrošināt stingru iespīlēšanu un precīzu paplātes pozicionēšanu, un paplātes atkārtotas pozicionēšanas precizitāte var sasniegt 0,003 mm.
Gulta ir veidota kā T veida integrēta gulta, un triecienizturība ir uzlabota par 15 %. Dizaina izkārtojums ir apgriezta T veida struktūra vertikālajām un horizontālajām gultām, un struktūra ir kompakta.
Ir lielāks apstrādes diapazons un lielāka sagataves kravnesība
Modulārs dizains, bagātīga paplašināmība, var tikt izmantots kā elastīga ražošanas sistēma ar automātiskām līnijām
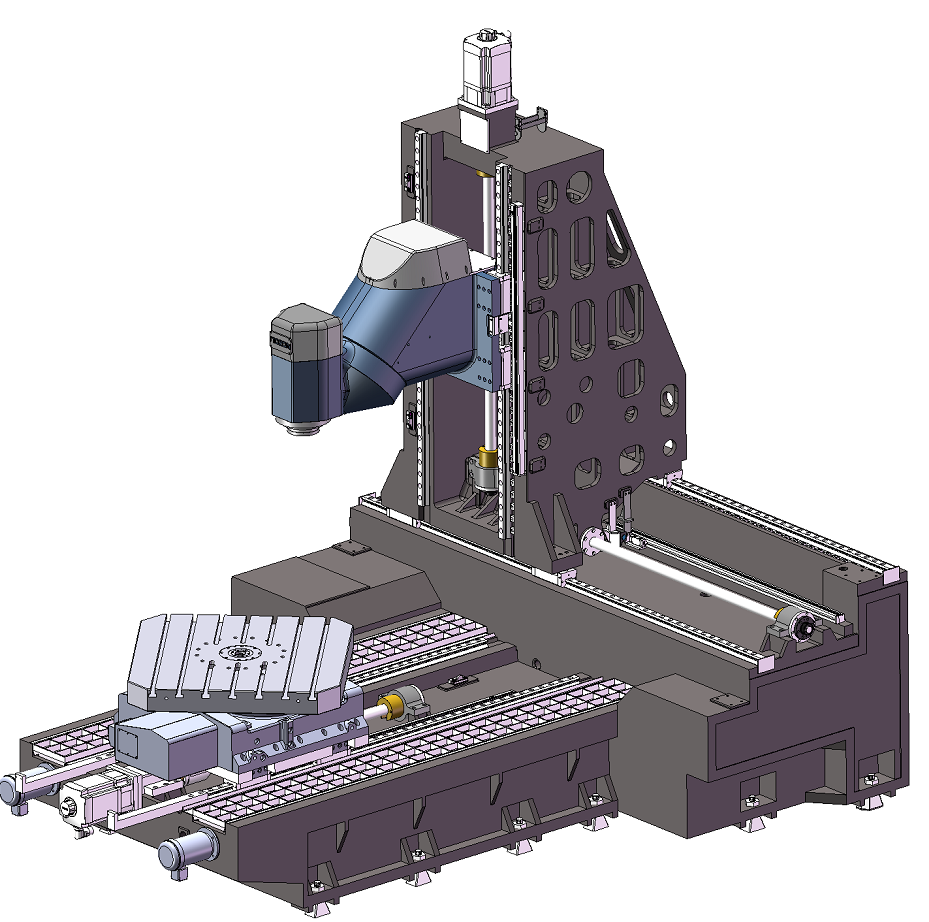
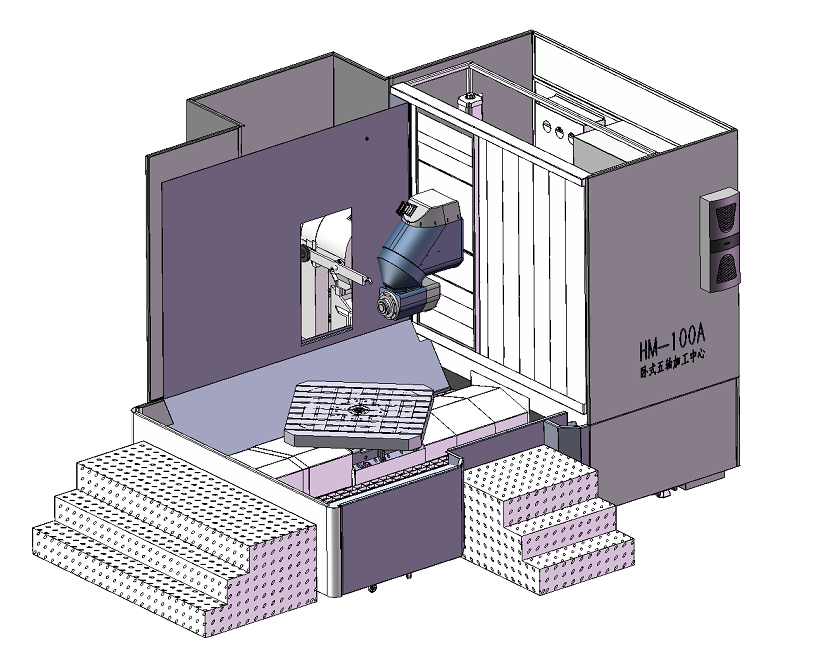
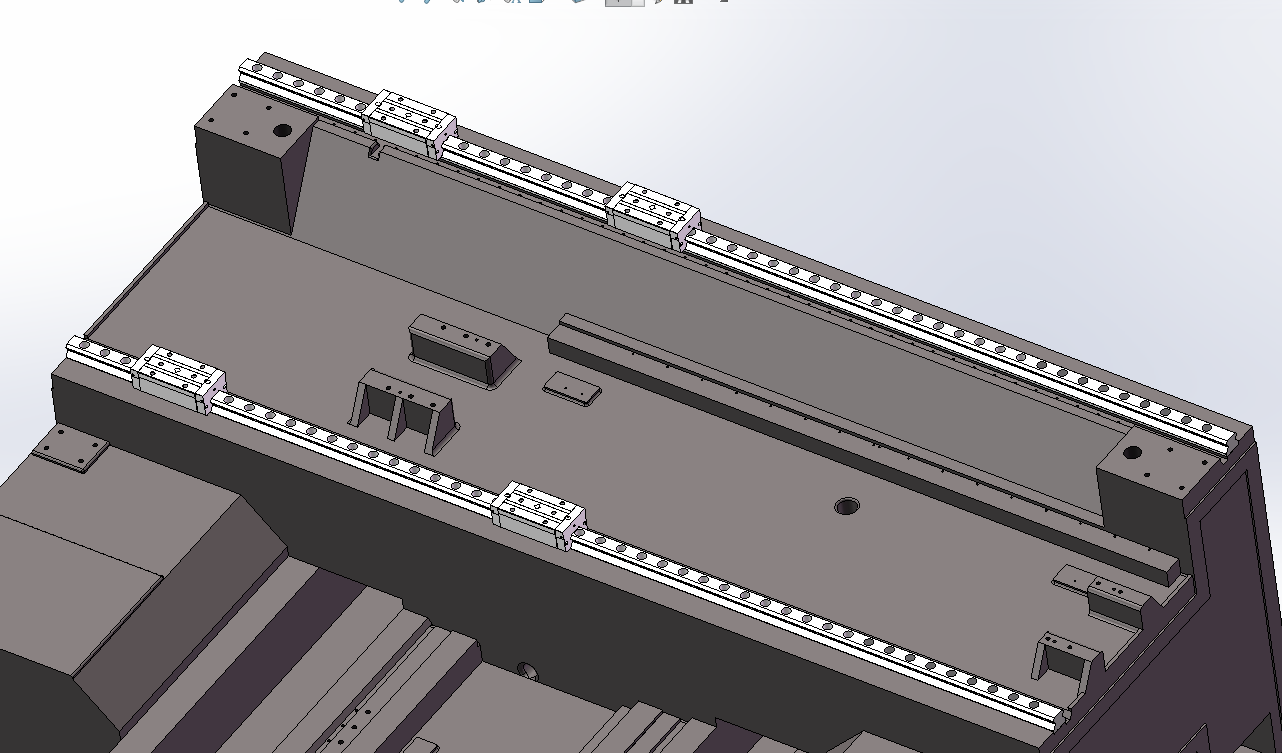
(1) X vadotnes sliežu forma: kolonna ir aprīkota ar divām 55 mm īpaši izturīgām rullīšu lineārām vadotnēm. Tā atbilst augstas stingrības un izturības prasībām, kā arī tehniskajām priekšrocībām, piemēram, mazam berzes koeficientam, lielam kustības ātrumam un ilgam kalpošanas laikam; eļļošanas metode: eļļas eļļošana; stieples izmēra zīmols: Taiwan Shangyin vai tādas pašas markas zīmols;
(2) X ass piedziņa: pēc tam, kad maiņstrāvas servodzinējs tiek izmantots ātruma palielināšanai un samazināšanai, tas darbina 50 mm diametra precīzo lodīšu skrūvi, lai tā grieztos, lai panāktu padevi pa kreisi un pa labi; Eļļošanas metode: eļļas eļļošana; Skrūves zīmols: Taiwan Shangyin vai tādas pašas markas zīmols;
(3) Aprīkots ar dubultu augstas precizitātes pilnībā slēgtas cilpas režģa svaru; režģa svaru zīmols: Spānijas FAGOR vai tādas pašas markas zīmols;
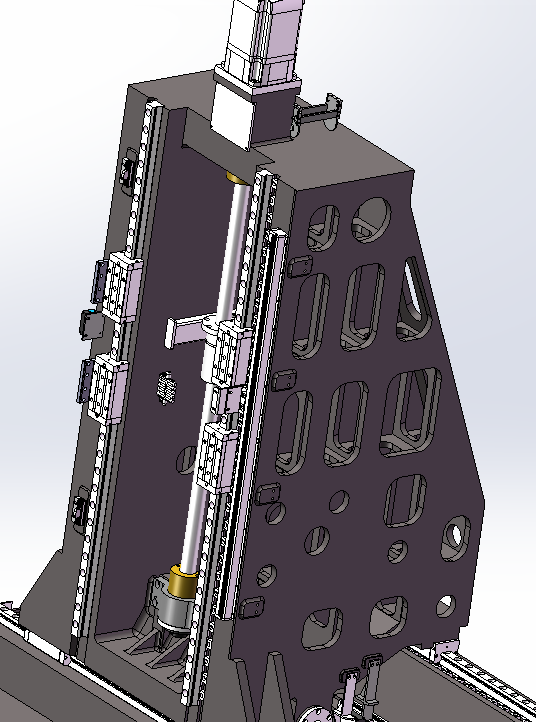
(1) Vadotnes sliežu forma: Y ass izmanto divas 55 collu izturīgas rullīšu lineāras vadotnes kā vadotnes un nesošās sliedes vertikālajai un horizontālajai universālajai frēzēšanas galviņai, lai tā varētu pārvietoties augšup un lejup. Tā var atbilst ātrgaitas apdares un lēnas griešanas tehniskajām prasībām. Eļļošanas metode: eļļas eļļošana. Vadu mērierīces zīmols: Taiwan Shangyin vai tādas pašas markas zīmols;
(2) Y ass transmisija: Pēc tam, kad maiņstrāvas servodzinējs tiek izmantots ātruma palielināšanai un samazināšanai, tas darbina 50 mm diametra precīzijas lodīšu skrūvi, lai tā rotētu, nodrošinot padevi uz augšu un uz leju. Eļļošanas metode: eļļas eļļošana. Skrūves zīmols: Taiwan Shangyin vai tādas pašas markas zīmols;
(3) Aprīkots ar augstas precizitātes pilnībā slēgtas cilpas režģa svariem; režģa svaru zīmols: Spānijas FAGOR vai tādas pašas markas zīmols;
(4) XY vadotnes sliežu aizsardzība: kopējais bruņu vairogs kalpo, lai novērstu svešķermeņu iekļūšanu un piesārņošanu vadotnē. Aizsargpārklājumam ir skaists izskats un saprātīga struktūra.
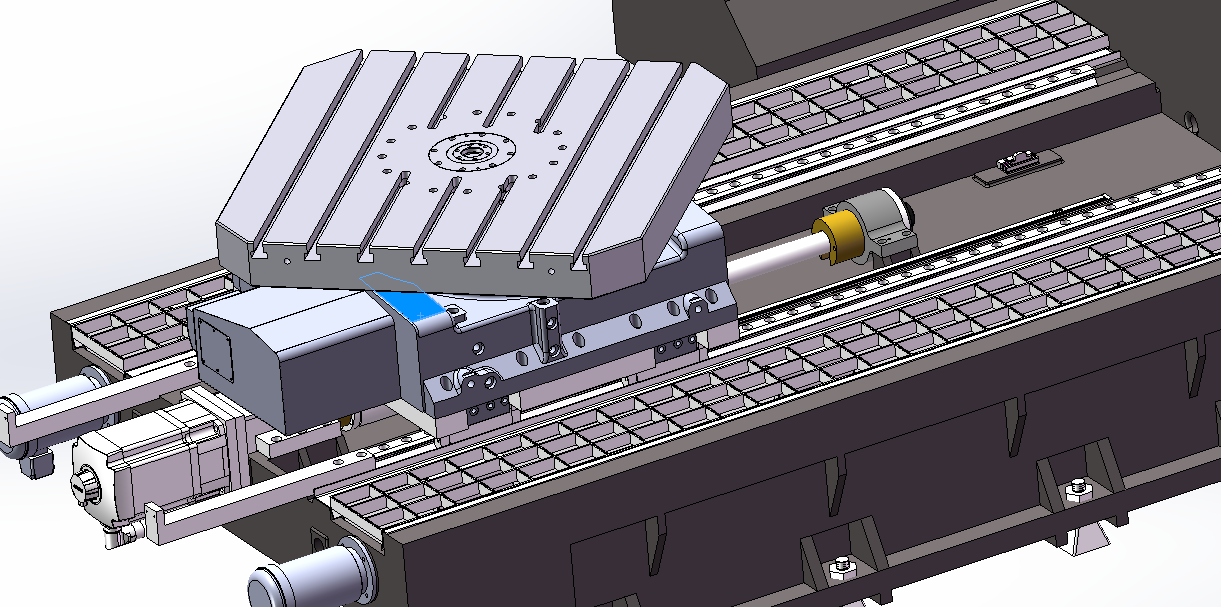
(1) Vadotnes sliežu forma: Z ass izmanto divas 55 collu izturīgas rullīšu lineāras vadotnes kā vadotnes un nesošās sliedes galda pārvietošanai; Eļļošanas metode: eļļas eļļošana; Vadu mērierīces zīmols: Taiwan Shangyin vai tādas pašas markas zīmols;
(2) Z ass transmisija: Pēc tam, kad maiņstrāvas servomotors tiek izmantots ātruma palielināšanai un samazināšanai, tas darbina 50 mm diametra precīzu lodīšu skrūvi, lai tā pagrieztos, nodrošinot Z ass priekšējās un aizmugurējās padeves realizāciju; Eļļošanas metode: eļļas eļļošana; Skrūves zīmols: Taiwan Shangyin vai līdzīgi zīmoli;
(3) Aprīkots ar dubultu augstas precizitātes pilnībā slēgtas cilpas režģa svaru; režģa svaru zīmols: Spānijas FAGOR vai tādas pašas markas zīmols.
CNC vadības iekārta: Siemens 840Dsl
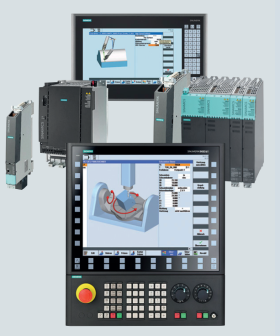
Mašīnas CNC sistēma ir SIEMENS Sinumerik 840 sl
Atbilstoši CNC sistēmas pamatkonfigurācijai tiek garantētas šādas īpašās prasības
Minimālā vadības ierīce: lineārā ass≤0,001 mm, rotācijas ass≤0,001°
Grafiskās simulācijas funkcija
Pagriezienu bremzēšanas funkcija
Spirālveida interpolācija
Frēzēšanas funkcija
Galvenā-pakārtotā vadības autorizācija
Ar 15 collu ekrānu
Ar MCP 398C operatora paneli
Ieskaitot 72/48 IO plati
NX10.3 paplašināšanas ass modulis
DMC20 centrmezgla modulis
datu vākšana
Sniedziet atbilstošu informāciju, izmantojot OPCUA vai 485 vai augstāka līmeņa programmatūru, lai realizētu informatizācijas kopīgu savienojumu ar lietotāja iekārtām, tostarp, bet ne tikai:
Iekārtas darbības dati (ātrums, padeves spēks, instrumenta nosaukums, instrumenta turētāja garums, vārpstas spēka vērtība, programmas nosaukums un versija, trauksmes ieraksts, vadības paneļa ieraksts, koordinātu sistēmas nulles nobīdes procesa parametri utt.)
Ierīces nosaukums, programmatūras versija, programmas nosaukums un pašlaik darbojošās programmas versija
Iekārtu darbības statuss (tostarp, bet ne tikai, ieslēgšanas nedarbošanās, darbības, izslēgšanas un kļūmes statuss), un var sniegt brīdinājumu par iekārtas kļūmi, enerģijas patēriņa noteikšanu utt.
PLC darbības statuss
Eļļošanas sistēma; šī mašīna izmanto no grupas neatkarīgu eļļas piegādes tehnoloģiju
(1) X, Y un Z asu vadotnei, vadošajai sliedei un zobratam ir uzstādīta neatkarīga automātiskā eļļas padeves un eļļošanas sistēma. Skrūves gultnis ir ieeļļots ar smērvielu.
(2) Galvenās vārpstas eļļas un gāzes eļļošana/automātiskā šķidrās eļļas eļļošana ir laika un kvantitatīvs automātiskais režīms, darbību automātiski kontrolē ciparu vadības sistēma, un to var noteikt un signalizēt. Eļļošanas sūkņu zīmoli ir pēc izvēles: SKF eļļas-gaisa eļļošana/Proton vai līdzīgi zīmoli.
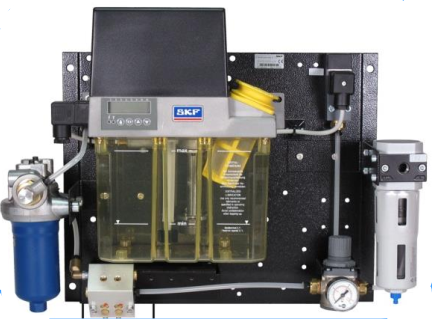
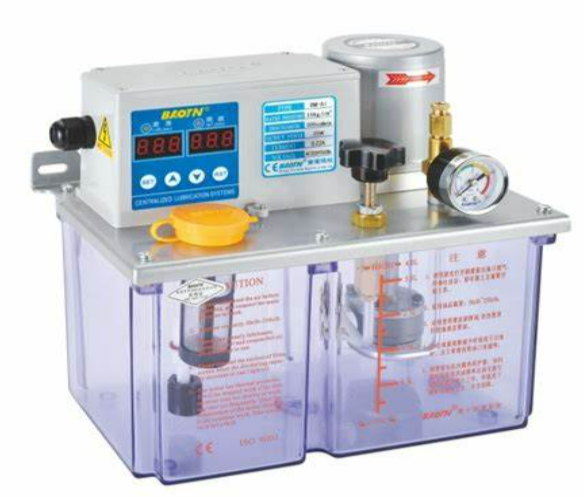
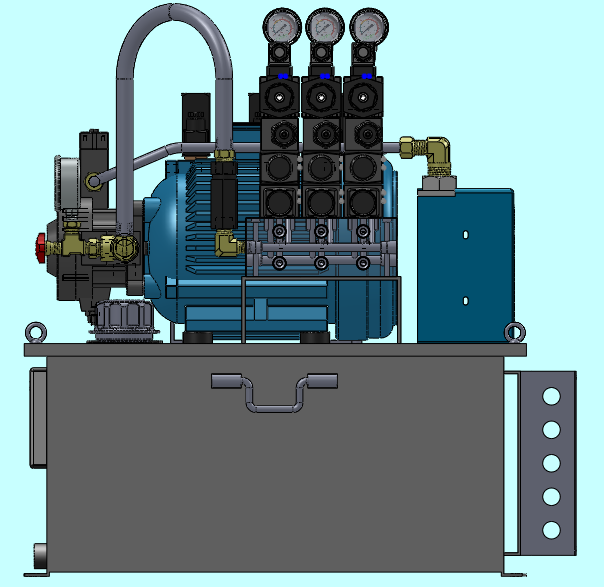
Hidrauliskā sistēma
(1) Šī darbmašīna ir aprīkota ar neatkarīgu hidraulisko sistēmu.
(2) Darbgalds ir aprīkots ar atsevišķu hidrauliskā sūkņa staciju, un hidrauliskā sistēma ir aprīkota ar vairākām drošības uzraudzības ierīcēm, piemēram, eļļas līmeņa trauksmi, temperatūras trauksmi, pretplūsmas bloķēšanas trauksmi un minimālā darba spiediena trauksmi, lai nodrošinātu, ka darbgalds darbojas dažādos drošos apstākļos. , uzlabot operatoru drošības aizsardzību.
(3) Hidrauliskās stacijas zīmols: labi pazīstams vietējā tirgū
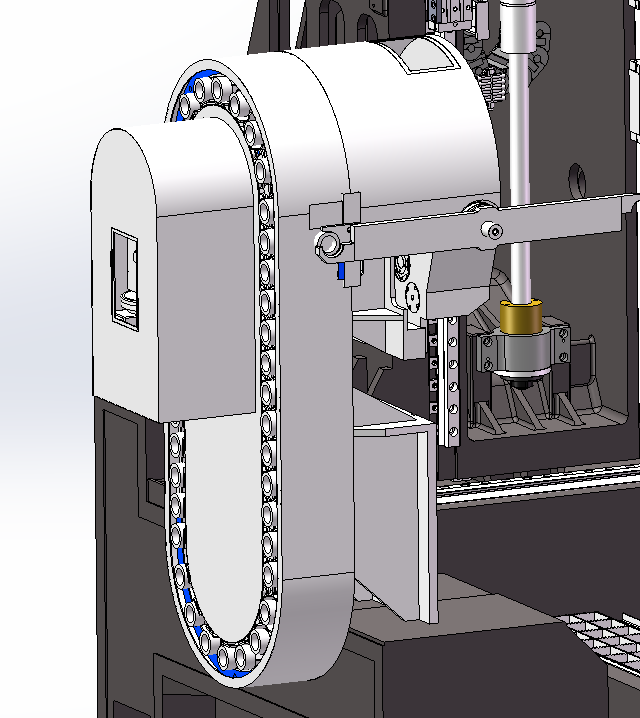
Instrumentu magazīnas ķēdes magazīna 40T HSK-A63
Instrumentu žurnāla zīmols: Taivānas finansēts uzņēmums Desu/Okada vai līdzīgi zīmoli
Drenāžas rievas abās pusēs un pamatnē ir integrēti izlietas, un noplūdes novēršanas efekts ir labs;
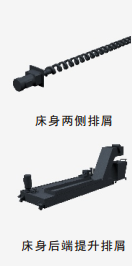
Spirālveida skaidu konveijeri abās apstrādes zonas pusēs ātri transportē ātrgaitas apstrādes rezultātā radītās dzelzs skaidas uz pacelšanas skaidu konveijeru, samazinot darbgalda termisko deformāciju un deformāciju, kā arī nodrošinot darbgalda precizitāti un stabilitāti;
Tehniskā informācija
| MODELIS | NHM-50-P |
| X ass kustība (galds pārvietojas uz priekšu un atpakaļ) | 700 |
| Y ass kustība (ratiņi pārvietojas pa kreisi un pa labi) | 900 |
| Z ass gājiens (cilindrs pārvietojas uz augšu un uz leju) | 780 |
| Attālums no vārpstas gala virsmas līdz darba galdam | 100–1350 |
| darba galda izmērs | 500x500 |
| svara izturība | 1 |
| Vārpstas maksimālais ātrums | 15000 |
| Galvenā motora jauda (nominālā) | 15 |
| Maksimālais griezes moments (nominālais) | 72 |
| Vārpstas konuss | HSK-A63 |
| maksimālais griezes moments | 2040. gadā |
| maksimālais fiksācijas griezes moments | 1320 |
| Šūpoles leņķis | ±180°–30° |
| pozicionēšanas precizitāte | ±5 collas |
| Atkārtojamība | ±3,5 collas |
| pozicionēšanas precizitāte | ±10 collas |
| Atkārtojamība | ±6 collas |
| X, Y, Z ātrās kustības ātrums | 24/24/24 |
| X, Y, Z pozicionēšanas precizitāte | ≤0,008 |
| X, Y, Z atkārtotas pozicionēšanas precizitāte | ≤0,005 |
Standarta konfigurācija
| Siemens 840Dsl CNC sistēma | Vācija |
| X, Y, Z padeves servomotori | Siemens Vācija |
| XYZ servo piedziņa | Siemens Vācija |
| Maiņstrāvas servo vārpstas motors | Siemens Vācija |
| Piecu asu piecu saišu galva | Šanhaja |
| Lodīšu skrūve | HIWIN vai līdzvērtīgs zīmols |
| Lineārais rullīšu vadotne | HIWIN vai līdzvērtīgs zīmols |
| Katra vārpstas skrūves gultnis | Japānas NSK vai līdzvērtīgs zīmols |
| Sakabināšana | Taivānas vai līdzvērtīgs zīmols |
| Spirālveida griezējs | Šanhaja |
| Darbgalda vadotnes sliežu aizsardzība | Šanhaja |
| Eļļas sūknis un centralizētā eļļošanas sistēma | Proton vai SKF vai līdzvērtīgs |
| Tuvuma slēdzis, starpposma relejs | Omron/Schneider vai līdzvērtīgs |
| rokas impulsu ģenerators | Sistēmas piegādātāja norādītais ražotājs/vai līdzvērtīgs zīmols |
| Vārpsta | INNA vai līdzvērtīgs |
| Liela liešanas darbgalda | Šanhaja |
| Darbgalda lokšņu metāla ārējā aizsardzība | Šanhaja |
| Darbgalda enkura skrūves, raga pilns komplekts | Šanhaja |
| Hidrauliskā sistēma | slavens Ķīnā |
| Darba gaismas un brīdinājuma gaismas | slavens Ķīnā |
| Vārpstas cilindra balansēšanas mehānisms | slavens Ķīnā |
| Vārpstas dzesēšanas sistēma un ūdens apgādes sistēma | slavens Ķīnā |
| Bieži sastopamie apkopes rīki | slavens Ķīnā |
| Mehāniskās lietošanas instrukcija |
|
| Elektroinstalācijas instrukcija |
|
| Sertifikācija |
|
| Iepakošanas saraksts |
|
| Elektriskā shēma |
|
| Sistēmas ekspluatācijas rokasgrāmata |
|
| Sistēmas apkopes rokasgrāmata |
|
| Sistēmas parametru rokasgrāmata |
|
| Sistēmas rūpnīcas parametru tabula |
|
| Pamatu rasējums | Sniedz pēc līguma stāšanās spēkā |
| Vadības kārbas temperatūras regulatora rokasgrāmata |
|
Paldies par uzmanību!
Produktu kategorijas
-

VC sērijas augstas stingrības CNC apstrādes centrs ar...
-

HP sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

HT sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

VS sērijas četru sliežu lieljaudas CNC apstrādes mašīna
-

V sērijas CNC apstrādes centrs ar augstu stingrību
-

X sērijas divu kolonnu CNC apstrādes centrs
-

Horizontāls 5 asu CNC apstrādes centrs TKG1600
-

CNC vertikālās virpošanas un frēzēšanas kompozītmateriālu ce...
-

Ātrgaitas CNC apstrādes centrs GM sērija
-

Ātrgaitas CNC frēzēšanas GT sērija
-

Divu vārpstu CNC virpa SK32
-

CNC vertikālais apstrādes centrs RFTV510 riteņu...