


Divkāršās vārpstas CNC virpa 208. sērija


Produkta video
Produkta konfigurācija
Ievads
TornītisDdizainsPveiktspēja
Integrētā pozitīvās Y ass struktūra ir ļoti stingra, izturīga un tai ir labāka veiktspēja nekā interpolācijas Y asij.
·Vienmērīgāka un vienmērīgāka plaknes kontūru apstrāde
·Vieglāk apstrādāt saliktas izliektas virsmas un kontūras
Salīdzinot ar "interpolācijas Y" metodi, "pozitīvajai Y" metodei ir acīmredzamas priekšrocības plaknes frēzēšanā. "Pozitīvās Y" Y ass kustība ir perpendikulāra X asij un ir vienas ass kustība. "Interpolācijas Y" Y ass kustība ir paredzēta, lai interpolētu taisni, vienlaikus pārvietojot X un Y asi. Salīdzinot ar "pozitīvo Y" metodi frēzēšanas plaknes līdzenumam, "pozitīvās Y" ass apstrāde ir acīmredzami spilgta un vienmērīga.
TiešsDrievotSsinhronsEelektriskaisSvārpsta
Augsta stingrība, augsts griezes moments, augstāka efektivitāte, labāka apdare, precīzāka indeksēšana.
Visas galvenās CNC mašīnu detaļas ir izgatavotas no HT300 čuguna ar ārkārtīgi spēcīgu triecienu absorbcijas spēju.
Darbgaldu ar tiešās piedziņas elektriskajām vārpstām īpašības
●Magnētiskā gredzena inkrementālā kodētāja (sinusa un kosinusa) pozicionēšanas precizitāte: 20 loka sekundes,
C ass indeksēšanas precizitāte: 40 loka sekundes
●Ātrs sākuma un beigu reakcijas ātrums, ietaupot darbgaldu laiku un efektīvi uzlabojot ražošanas jaudu
● Maza griešanas slodze, enerģijas taupīšana un enerģijas taupīšana, labāka darbgaldu aizsardzība un ilgāks kalpošanas laiks
●Efektīvi novērš vārpstas vibrāciju, labu balansēšanas efektu, labu apdari un uzlabo sagatavju virsmas apdari
(Virpošanas priekšrocības salīdzinājumā ar slīpēšanu, cietas virpošanas izskats, virsmas raupjums Ra 0,2 μm)
· Vārpstas motors ir aprīkots ar dzesēšanas sistēmu, lai nomāktu termiskās pārvietošanās ietekmi un nodrošinātu, ka vārpsta turpina darboties nemainīgā temperatūrā.
(Priekšgala izvirzījuma precizitāte ir 0,002 mm robežās, nodrošinot stabilāku precizitāti)
· Aizmugurē uzstādīta tiešās piedziņas sinhronā vārpsta, ērtāka uzstādīšana un apkope
· A2-5: 7016AC — divi priekšējie, divi aizmugurējie
· A2-6: priekšējais NN3020+100BAR10S, aizmugurējais NN3018
A2-8: priekšā NN3024+BT022B*2, aizmugurē NN3022
Smags-DutyCastIRonsBaseAnd Ckomponenti
Visi lējumi tiek optimizēti, izmantojot galīgo elementu analīzi (FEA), lai samazinātu deformāciju un pacelšanās triecienu absorbcijas spēju. CNC virpu galveno sēriju lējumi ir pastiprināti ar ribām, lai uzlabotu stingrību un termisko stabilitāti. Kompaktie un simetriski galvas un aizmugurējā balsta lējumi vēl vairāk palielina stingrību un nodrošina augstu pozicionēšanas precizitāti un atkārtojamību.
Tehniskās specifikācijas
| Prece | Vārds | Vienība | 208MS | 208 miljoni gadā |
| Ceļošana | Maks. gultas rotācijas diametrs | mm | Φ680 | Φ700 |
| Maks. apstrādes diametrs | mm | Φ370 | Φ300 | |
| Maks. rotācijas diametrs uz instrumenta turētāja | mm | Φ300 | Φ300 | |
| Maks. apstrādes garums | mm | 420 | 400 | |
| Attālums starp diviem centriem | mm | - | - | |
| Svārpsta Cilindrs Čaks | Vārpstas deguns | ASA | A2-6 | A2-6 |
| Hidrauliskais cilindrs/patronas | Collas | 8'' | 8'' | |
| Vārpstas caur cauruma diametrs | mm | Φ79/66 | Φ79/66 | |
| Maks. stieņa caur cauruma diametrs | mm | Φ65/52 | Φ65/52 | |
| Vārpstas maks. ātrums | apgr./min | 4300 | 4300 | |
| Vārpstas motora jauda | kw | 18/22 | 18/22 | |
| Vārpstas motora griezes moments | Nm | 91-227 | 91-227 | |
| Apakš-Svārpsta Cilindrs Čaks | Apakš-Vārpstas deguns | ASA | A2-5 | A2-5 |
| Apakš-Hidrauliskais cilindrs/patronas | Collas | 6" | 6" | |
| Apakš-Vārpstas caur cauruma diametrs | mm | Φ56 | Φ56 | |
| Apakš-Maks. stieņa caur cauruma diametrs | mm | Φ46 | Φ46 | |
| Apakš-Vārpstas maks. ātrums | apgr./min | 5500 | 5500 | |
| Apakš-Vārpstas motora jauda | kw | 17,5 | 17,5 | |
| X/ZN/SAxisFēdePparametri | X motora jauda | kw | 2.5 | 2.5 |
| Y motora jauda | kw | - | 1.2 | |
| Z motora jauda | kw | 2.5 | 2.5 | |
| Smotora jauda | Kw | 1.2 | 1.2 | |
| Xass gājiens | mm | 236 | 204 | |
| Yass gājiens | mm | - | 100±50 | |
| Zass gājiens | mm | 510 | 492 | |
| X/Z ass sliežu specifikācijas | specifikācija | 35 veltnis | 35 veltnis | |
| Y ass sliedes specifikācijas | specifikācija | 25 veltņi | 25 veltņi | |
| S ass gājiens | mm | 600 | 600 | |
| Xass ātra kustība | Mm/min | 20 | 20 | |
| Zass ātra kustība | Mm/min | 20 | 20 | |
| Yass ātra kustība | Mm/min | - | 8 | |
| Sass ātra kustība | Mm/min | 24 | 24 | |
| Servo jauda TornītisPparametri | Jaudas torņa tips | / | BMT55 | BMT55 |
| Instrumentu stacija | / | 12T | 12T | |
| M motora jauda | kw | 5.5 | 5.5 | |
| M ass motora griezes moments | Nm | 35 | 35 | |
| Spēka galva Maks. ātrums | apgr./min | 6000 | 6000 | |
| Instrumentu turētāja ārējā diametra specifikācijas | mm | 25*25 | 25*25 | |
| Iekšējā diametra instrumentu turētāja specifikācijas | mm | Φ40 | Φ40 | |
| Blakus esošā instrumentu maiņas laiks | sek. | 0,15 | 0,15 | |
| Pozicionēšanas precizitāte | / | ±2 collas | ±2 collas | |
| Atkārtojiet pozicionēšanas precizitāti | / | ±1 collas | ±1 collas | |
| Astes balstsPparametri | Programmējams hidrauliskais aizmugurējais balsts | / | - | - |
| Astes statīva maks. gājiens | mm | - |
| |
| Uzmavas diametrs | mm | - |
| |
| Piedurkņu ceļojums | mm | - |
| |
| Uzmavas konusveida | / | - |
| |
| Izmēri | Kopējie izmēri | m | 2800*2100*1800 | 2700*2400*2000 |
| Mašīnas svars apm. | kg | 5900 | 5300 | |
| Citi | Griešanas šķidruma tvertnes tilpums | L | 150 | 150 |
| Dzesēšanas ūdens sūkņa jauda | kw | 0,75 | 0,75 | |
| Hidrauliskās vienības kārbas tilpums | L | 40 | 40 | |
| Hidrauliskās eļļas sūkņa motora jauda | kw | 1.5 | 1.5 | |
| Smēreļļas tvertnes tilpums | L | 2 | 2 | |
| Automātiskās eļļošanas sūkņa motora jauda | kw | 50 | 50 |
Konfigurācijas ievads
VieglākTo Use And MrūdaPvarens
●Pilnībā uzlabots dizains
●Aprīkots ar iHMI
● Aprīkots ar FANUC jaunāko CNC un servo tehnoloģiju
●Standartizēts ar personalizētām funkcijām
●Paplašināta atmiņas ietilpība
VieglumsOf Use
Novērsiet pēkšņu iekārtu dīkstāvi, veicot profilaktisko apkopi
● Bagātīgas kļūmju prognozēšanas funkcijas
Viegli atrodiet bojājuma vietu un saīsiniet atkopšanas laiku
●Diagnostikas/apkopes funkcijas
Augsta apstrādes veiktspēja
SaīsinātsCciklsTlaiks
●Augstas efektivitātes apstrādes tehnoloģija
Panākt augstas kvalitātes apstrādi
Virsmas smalkās apstrādes tehnoloģija
●Diagnostikas/apkopes funkcija
AugstsOdarbībaRēda
Vienmēr atbalstīt dažādas darbības apstrādes vietā
●FANUC
PersonalizētsScreenIs EasiersTo Use
●Standartizēta personalizēta funkcija
Iniciatīvas lietu interneta (IoT) jomā
● Atbalsts plašam lokālo tīklu klāstam
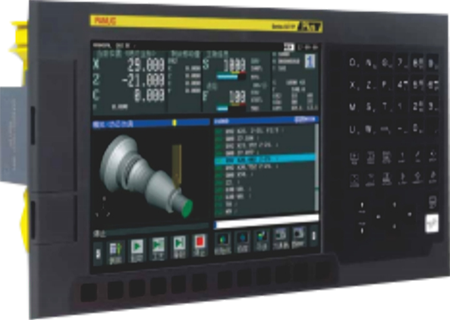
THKBvisiSapkalpe
·C3 klase, izmantojot augstas precizitātes lodīšu skrūvi, ar uzgriežņu iepriekšēju nospriegojumu un skrūvju iepriekšēju nospriegošanu, lai iepriekš novērstu brīvkustību un temperatūras paaugstināšanās pagarinājumu, demonstrējot izcilu pozicionēšanas un atkārtojamības precizitāti.
· Servomotora tiešā piedziņa, lai samazinātu prettrieciena kļūdu.
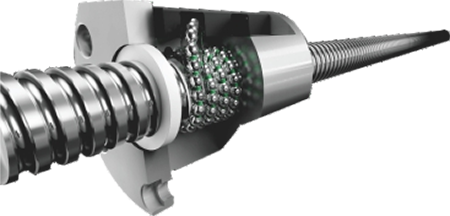
THKROllersLiekšaussGceļvedis
· P klases īpaši augstas stingrības SRG precīzā klase, lineārā vadotne ar nulles klīrensu, loka griešana, slīpa griešana, virsmas tekstūra ir relatīvi vienmērīga. Piemērots ātrgaitas darbībai, ievērojami samazinot CNC darbgaldiem nepieciešamo piedziņas jaudu.
·Rilēšana, nevis slīdēšana, mazi berzes zudumi, jutīga reakcija, augsta pozicionēšanas precizitāte. Vienlaikus var izturēt slodzi kustības virzienā, un sliežu kontakta virsma slodzes laikā joprojām ir daudzpunktu saskarē, un griešanas stingrība nemazināsies.
· Viegli saliekams, spēcīga savstarpēja aizvietojamība un vienkārša eļļošanas struktūra; nodiluma daudzums ir ļoti mazs un kalpošanas laiks ir ilgs.
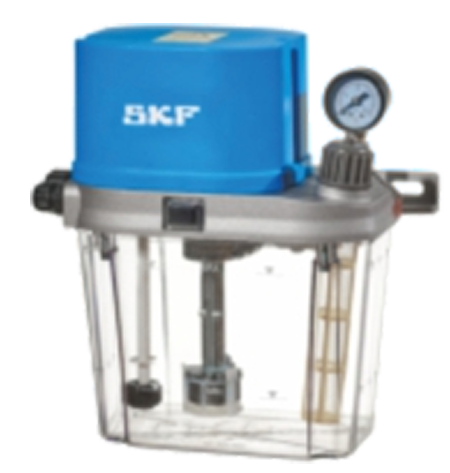
SKFBauskars/OslimošanaMzirgs
· Automātiskais eļļotājs atbilst dažādu pielietojumu vajadzībām, ir piemērots dažādiem darba apstākļiem, uzticamiem produktiem, elastīgai lietošanai.
· Atbilst gultņu eļļošanas vajadzībām augstā temperatūrā, spēcīgā vibrācijā un bīstamā vidē.
Katrā eļļošanas punktā tiek izmantots proporcionāls tilpuma sadalītājs, lai kontrolētu eļļošanas daudzumu, un CNC virpas mašīnu var vadīt ar PLC, lai precīzi piegādātu eļļu.
TornītisDdizainsPveiktspēja
Integrētā pozitīvās Y ass struktūra ir ļoti stingra, izturīga un tai ir labāka veiktspēja nekā interpolācijas Y asij.
·Vienmērīgāka un vienmērīgāka plaknes kontūru apstrāde
·Vieglāk apstrādāt saliktas izliektas virsmas un kontūras
Salīdzinot ar “interpolācijas Y” metodi, “pozitīvajai Y” metodei ir acīmredzamas priekšrocības plaknes frēzēšanā. “Pozitīvās Y” Y ass kustība ir perpendikulāra X asij un ir vienas ass kustība. “Interpolācijas Y” Y ass kustība ir paredzēta taisnas līnijas interpolācijai, vienlaikus pārvietojot X un Y asi. Salīdzinot ar “pozitīvo Y” metodi frēzēšanas plaknes līdzenuma nodrošināšanai, “pozitīvās Y” ass apstrāde ir acīmredzami spilgta un vienmērīga.
TiešsDrievotSsinhronsEelektriskaisSvārpsta
Augsta stingrība, augsts griezes moments, augstāka efektivitāte, labāka apdare, precīzāka indeksēšana.
Visas galvenās mašīnas detaļas ir izgatavotas no HT300 čuguna ar īpaši spēcīgu triecienu absorbcijas spēju.
Darbgaldu ar tiešās piedziņas elektriskajām vārpstām īpašības
●Magnētiskā gredzena inkrementālā kodētāja (sinusa un kosinusa) pozicionēšanas precizitāte: 20 loka sekundes,
C ass indeksēšanas precizitāte: 40 loka sekundes
●Ātrs sākuma un beigu reakcijas ātrums, ietaupot darbgaldu laiku un efektīvi uzlabojot ražošanas jaudu
● Maza griešanas slodze, enerģijas taupīšana un enerģijas taupīšana, labāka darbgaldu aizsardzība un ilgāks kalpošanas laiks
●Efektīvi novērš vārpstas vibrāciju, labu balansēšanas efektu, labu apdari un uzlabo sagatavju virsmas apdari
(Virpošanas priekšrocības salīdzinājumā ar slīpēšanu, cietas virpošanas izskats, virsmas raupjums Ra 0,2 μm)
· Vārpstas motors ir aprīkots ar dzesēšanas sistēmu, lai nomāktu termiskās pārvietošanās ietekmi un nodrošinātu, ka vārpsta turpina darboties nemainīgā temperatūrā.
(Priekšgala izvirzījuma precizitāte ir 0,002 mm robežās, nodrošinot stabilāku precizitāti)
· Aizmugurē uzstādīta tiešās piedziņas sinhronā vārpsta, ērtāka uzstādīšana un apkope
· A2-5: 7016AC — divi priekšējie, divi aizmugurējie
· A2-6: priekšējais NN3020+100BAR10S, aizmugurējais NN3018
A2-8: priekšā NN3024+BT022B*2, aizmugurē NN3022
Smags-DutyCastIRonsBaseAndCkomponenti
Visi lējumi tiek optimizēti, izmantojot galīgo elementu analīzi (FEA), lai samazinātu deformāciju un pacelšanas triecienu absorbcijas spēju. Galvenās virpu sērijas lējumi ir pastiprināti ar ribām, lai uzlabotu stingrību un termisko stabilitāti. Kompaktie un simetriski galvas un aizmugurējā balsta lējumi vēl vairāk palielina stingrību un nodrošina augstu pozicionēšanas precizitāti un atkārtojamību.
| Prece | Vārds | Vienība | 208MS | 208 miljoni gadā |
| Ceļošana | Maks. gultas rotācijas diametrs | mm | Φ680 | Φ700 |
| Maks. apstrādes diametrs | mm | Φ370 | Φ300 | |
| Maks. rotācijas diametrs uz instrumenta turētāja | mm | Φ300 | Φ300 | |
| Maks. apstrādes garums | mm | 420 | 400 | |
| Attālums starp diviem centriem | mm | - | - | |
| Vārpsta Cilindrs Čaks | Vārpstas deguns | ASA | A2-6 | A2-6 |
| Hidrauliskais cilindrs/patronas | Collas | 8 collas | 8 collas | |
| Vārpstas caur cauruma diametrs | mm | Φ79/66 | Φ79/66 | |
| Maks. stieņa caur cauruma diametrs | mm | Φ65/52 | Φ65/52 | |
| Vārpstas maks. ātrums | apgr./min | 4300 | 4300 | |
| Vārpstas motora jauda | kw | 18/22 | 18/22 | |
| Vārpstas motora griezes moments | Nm | 91-227 | 91-227 | |
| Apakšvārpsta Cilindrs Čaks | Apakšvārpstas deguns | ASA | A2-5 | A2-5 |
| Subhidrauliskais cilindrs/patronas | Collas | 6 collas | 6 collas | |
| Apakšvārpstas cauruma diametrs | mm | Φ56 | Φ56 | |
| Submaks. stieņa caururbuma diametrs | mm | Φ46 | Φ46 | |
| Apakšvārpstas maks. ātrums | apgr./min | 5500 | 5500 | |
| Apakšvārpstas motora jauda | kw | 17,5 | 17,5 | |
| X/ZN/S ass padeves parametri | X motora jauda | kw | 2.5 | 2.5 |
| Y motora jauda | kw | - | 1.2 | |
| Z motora jauda | kw | 2.5 | 2.5 | |
| S motora jauda | Kw | 1.2 | 1.2 | |
| X ass pārvietošanās | mm | 236 | 204 | |
| Y ass pārvietošanās | mm | - | 100±50 | |
| Z ass pārvietošanās | mm | 510 | 492 | |
| X/Z ass sliežu specifikācijas | specifikācija | 35 veltnis | 35 veltnis | |
| Y ass sliedes specifikācijas | specifikācija | 25 veltnis | 25 veltnis | |
| S ass gājiens | mm | 600 | 600 | |
| X ass ātra kustība | Mm/min | 20 | 20 | |
| Z ass ātra kustība | Mm/min | 20 | 20 | |
| Y ass ātra kustība | Mm/min | - | 8 | |
| S ass ātra kustība | Mm/min | 24 | 24 | |
| Servo jauda Turret parametri | Jaudas torņa tips | / | BMT55 | BMT55 |
| Instrumentu stacija | / | 12T | 12T | |
| M motora jauda | kw | 5.5 | 5.5 | |
| M ass motora griezes moments | Nm | 35 | 35 | |
| Spēka galva Maks. ātrums | apgr./min | 6000 | 6000 | |
| Instrumentu turētāja ārējā diametra specifikācijas | mm | 25*25 | 25*25 | |
| Iekšējā diametra instrumentu turētāja specifikācijas | mm | Φ40 | Φ40 | |
| Blakus esošā instrumentu maiņas laiks | sek. | 0,15 | 0,15 | |
| Pozicionēšanas precizitāte | / | ±2 collas | ±2 collas | |
| Atkārtojiet pozicionēšanas precizitāti | / | ±1 collas | ±1 collas | |
| Astes balsta parametri | Programmējams hidrauliskais aizmugurējais balsts | / | - | - |
| Astes statīva maks. gājiens | mm | - | ||
| Uzmavas diametrs | mm | - | ||
| Piedurkņu ceļojums | mm | - | ||
| Uzmavas konusveida | / | - | ||
| Izmēri | Kopējie izmēri | m | 2800*2100*1800 | 2700*2400*2000 |
| Mašīnas svars apm. | kg | 5900 | 5300 | |
| Citi | Griešanas šķidruma tvertnes tilpums | L | 150 | 150 |
| Dzesēšanas ūdens sūkņa jauda | kw | 0,75 | 0,75 | |
| Hidrauliskās vienības kārbas tilpums | L | 40 | 40 | |
| Hidrauliskās eļļas sūkņa motora jauda | kw | 1.5 | 1.5 | |
| Smēreļļas tvertnes tilpums | L | 2 | 2 | |
| Automātiskās eļļošanas sūkņa motora jauda | kw | 50 | 50 |
Produktu kategorijas
-

VC sērijas augstas stingrības CNC apstrādes centrs ar...
-

HP sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

HT sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

VS sērijas četru sliežu lieljaudas CNC apstrādes mašīna
-

V sērijas CNC apstrādes centrs ar augstu stingrību
-

X sērijas divu kolonnu CNC apstrādes centrs
-

Horizontāls 5 asu CNC apstrādes centrs TKG1600
-

CNC vertikālās virpošanas un frēzēšanas kompozītmateriālu ce...
-

Ātrgaitas CNC apstrādes centrs GM sērija
-

Ātrgaitas CNC frēzēšanas GT sērija
-

Divu vārpstu CNC virpa SK32
-

CNC vertikālais apstrādes centrs RFTV510 riteņu...