


Piecu asu apstrādes centrs FH135P
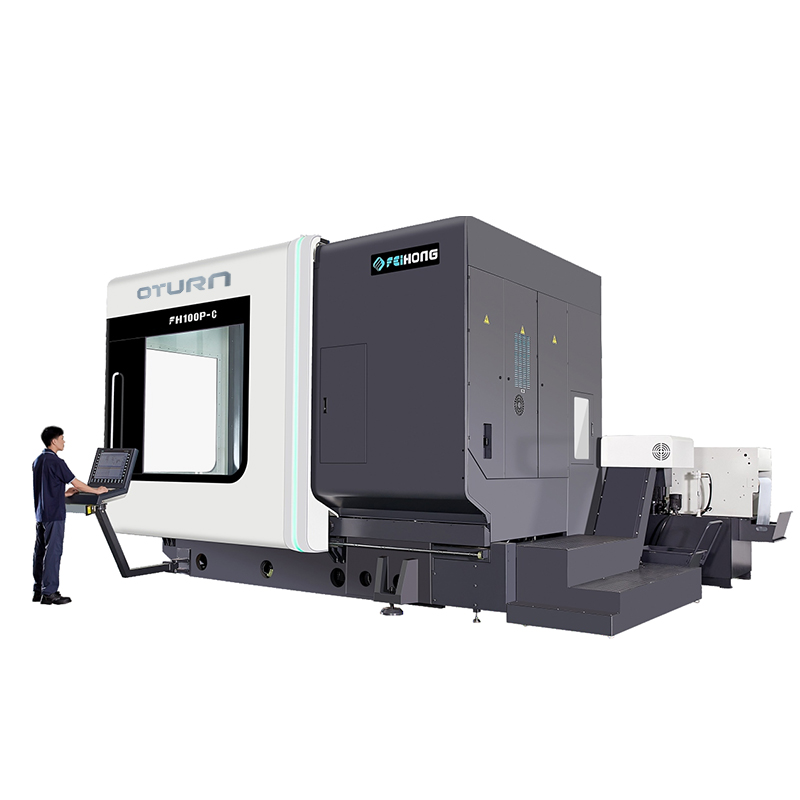
Piecu asuvienlaicīgsapstrādes centrs
XYZ lineārās ass doba dzesēšanas skrūvpiedziņa
B\C rotācijas vārpstas DD tiešās piedziņas transmisija
Pilnībā slēgtas cilpas absolūtās vērtības mērīšanas sistēma
Galvenā konfigurācija
Standarta piederumu funkciju tabula (lūdzu, skatiet elektriskās vadības daļas kontroliera funkciju)
| No | Prece | Vienība | Daudzums |
| 1. | FH lieldatoru minerālu liešana | Komplekts | 1 |
| 2. | Siemens ONE vadības sistēma | Komplekts | 1 |
| 3. | Displejs: 21,5 collu skārienekrāns | Komplekts | 1 |
| 4. | FH piecu asu daudzfunkcionāla grozāmā galva (B ass) | Komplekts | 1 |
| 5. | FH-DGZX-28010/42B2 Frēzēšanas elektriskā vārpsta (ar ekranētu virpošanas funkciju) | PC | 1 |
| 6. | X/Y/Z ass doba atdzesēta lodīšu skrūve | PCS | 3 |
| 7. | Frēzēšanas tiešās piedziņas rotācijas galds (C ass) | Komplekts | 1 |
| 8. | B ass RCN8380 29 bitu absolūtais kodētājs | PC | 1 |
| 9. | C ass RCN2580 28 bitu absolūtais kodētājs | PC | 1 |
| 10. | INA rullīšu lineārie slīdņi | Komplekti | 7 |
| 11. | Vārpstas ūdens dzesēšanas sistēma | Komplekts | 1 |
| 12. | Mašīnas gredzena ūdens strūkla | Komplekts | 1 |
| 13. | Piecu asu galvas pusmēness formas ūdens izsmidzināšana, pusmēness formas pūšana | Komplekts | 1 |
| 14. | Priekšējo un sānu darba durvju drošības bloķēšanas sistēma | Komplekts | 1 |
| 15. | Ūdensizturīgs darba konteinera apgaismojums | PCS | 2 |
| 16. | Hidrauliskā stacija | Komplekts | 1 |
| 17. | Centrālā centralizētā padeves eļļošanas ierīce | Komplekts | 1 |
| 18. | Darbības sānu tīrīšanas ūdens pistole un gaisa pistole | Komplekts | 1 |
| 19. | Griešanas šķidruma sistēma (CTS 25 bar) | Komplekts | 1 |
| 20. | Pilnībā noslēgta aizsargplēve | Komplekts | 1 |
| 21. | Darbības lodziņš | Komplekts | 1 |
| 22. | Elektriskās kastes gaisa kondicionieris | Komplekts | 1 |
| 23. | Siemens elektroniskais rokrats | PC | 1 |
| 24. | Ar kāju darbināms vārpstas instrumentu atbrīvošanas slēdzis | PC | 1 |
| 25. | Mašīnas trīskrāsu gaisma | Komplekts | 1 |
| 26. | 40 gab. HSK-A63 instrumentu magazīnas un servo ATC sistēma | Komplekts | 1 |
| 27. | X/Y/Z trīs asu absolūtās vērtības režģa skala | Komplekti | 3 |
| 28. | Spirālveida skaidu veltnis un aizmugurējais skaidu konveijera skaidu ratiņi | Komplekts | 1 |
| 29. | Renishaw OMP60 infrasarkanās zondes ierīce | Komplekts | 1 |
| 30. | Renishaw NC4F230 instrumentu iestatītāja bloks | Komplekts | 1 |
| 31. | Pamatnes līmeņa paliktņi un pamatnes skrūves | Komplekts | 1 |
| 32. | Tehniskā rokasgrāmata | Komplekts | 1 |
Parametrs
| Modelis | Vienība | FH135P |
| Ceļošana | ||
| X ass pārvietošanās | mm | 1450 |
| Y ass pārvietošanās | mm | 1450 |
| Z ass pārvietošanās | mm | 1000 |
| Attālums no vārpstas deguna līdz darba virsmas | mm | 160–1160 |
| Horizontālā frēzēšanas galva | mm | 30-1030 |
| Padeves/ātra kustības ātrums | m/min | 40 |
| Padeves spēks | KN | 10 |
| Rotācijas galds (C ass) | ||
| Darba galda izmērs | mm | Ø1400x1300 |
| Maks. galda slodze (frēzēšana) | kg | 4000 |
| Frēzēšanas galda maks. ātrums | apgr./min | 50 |
| Minimālais sadalījuma leņķis | ° | 0,001 |
| Nominālais griezes moments | Nm | 1330. gadā |
| Maksimālais griezes moments | Nm | 2630 |
| CNC šūpošanās frēzēšanas galva (B ass) | ||
| Šūpoles diapazons (0=vertikāli/180=horizontāli) | ° | -15~180 |
| Ātrgaitas un padeves ātrums | apgr./min | 50 |
| Minimālais sadalījuma leņķis | ° | 0,001 |
| Nominālais griezes moments | Nm | 1050 |
| Maksimālais griezes moments | Nm | 2130 |
| Vārpsta | ||
| Vārpstas ātrums | apgr./min | 10000 |
| Vārpstas jauda (S1) | Kw | 42/58 |
| Vārpstas griezes moments (S1/S6) | Nm | 215/350 |
| Vārpstas konuss |
| HSKA100 |
| Instrumentu žurnāls | ||
| Instrumentu saskarne |
| HSKA100 |
| Instrumentu žurnāla ietilpība | PCS | 40 |
| Maksimālais instrumenta diametrs/garums/svars |
| Ø135/300/12 |
| Instrumentu maiņas laiks (no instrumenta uz instrumentu) | S | 4 |
| Mērīšanas ierīce | ||
| Infrasarkanā zonde | Renishaw OMP60 | |
| Instrumentu noteikšanas instruments apstrādes zonā | Renishaw NC4F230 | |
| Pozīcijas precizitāte (ISO230-2 un VDI3441) | ||
| X/Y/Z pozicionēšanas precizitāte | mm | 0,006 |
| X/Y/Z atkārtotas pozicionēšanas precizitāte | mm | 0,004 |
| B/C pozicionēšanas precizitāte |
| 8" |
| B/C Atkārtotas pozicionēšanas precizitāte |
| 4" |
| CNC kontrolieris | ||
| CNC sistēma |
| Siemens ONE |
Galvenās mašīnas specifikācijas | Optimāla stingras konstrukcijas konfigurācija
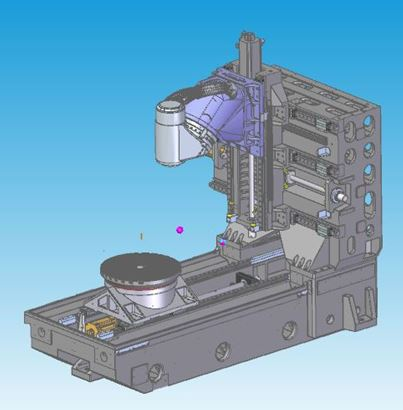
Dizaina iezīmes | Labākais mehāniskās stieples liešanas analīzes dizains
◆ Pilnībā kastes tipa termosimetriska liešanas struktūra, izmantojot augstas kvalitātes Meehanite čugunu
◆Atlaiduma un dabiskas novecošanās apstrāde, lai novērstu iekšējo stresu
◆Strukturālā dabiskā frekvences vibrācija novērš materiāla apstrādes stresu
◆Liela laukuma un augstas stingrības kolonnas konstrukcija uz visas sienas var efektīvi uzlabot stingrību, kā arī statisko un dinamisko precizitāti
◆Trīs asu doba dzesēšanas svina skrūve
Elektriskā vārpsta
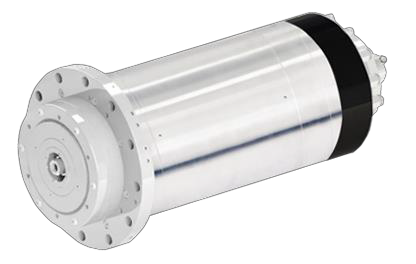
Dizaina iezīmes
◆Atbilstoši mašīnas īpašībām, neatkarīga pētniecība un attīstība, kā arī ražošana.
◆HSK-A100 konusveida caurums ir izmantots FH135P modelī.
◆Izmantojiet ārējo dzesēšanas sistēmu cirkulācijas dzesēšanai, kas var efektīvi nodrošināt elektriskās vārpstas pielietošanu.
CNC šūpošanās frēzēšanas galva (B ass)
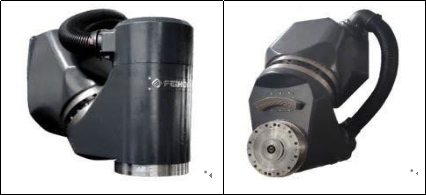
Dizaina iezīmes
◆Neatkarīgs dizains un ražošana.
◆ Iebūvēta DD motora nulles transmisijas ķēde bez brīvkustības.
◆Augstas paātrinājuma īpašības.
◆Īsākais attālums starp vārpstas instrumenta priekšgala punktu un konstrukcijas atbalsta punktu nodrošina maksimālu griešanas stingrību.
◆Lielāks YRT gultnis uzlabo stingrību.
◆ Aprīkots ar HEIDENHAIN RCN8380 sērijas absolūtās rotācijas kodēšanas mērīšanas sistēmu, pilnībā slēgtas cilpas vadību, lai nodrošinātu vislabāko precizitāti.
◆B ass dzesēšanas sistēmas konstrukcija samazina siltuma pārnesi.
Rotācijas galds (C ass galds)
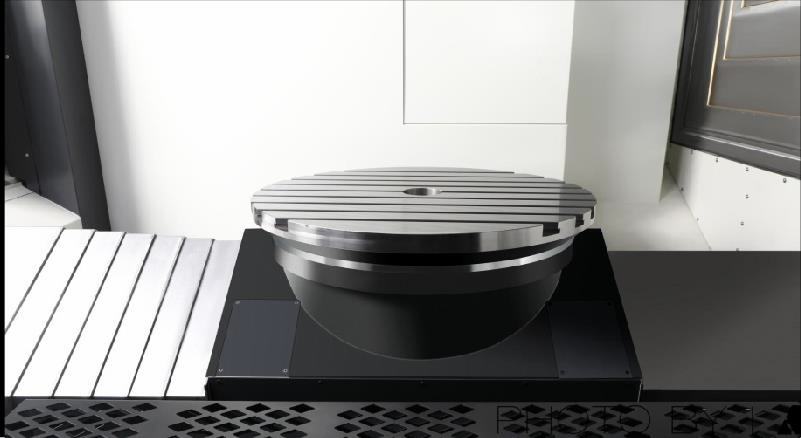
Dizaina iezīmes
◆Neatkarīgs dizains un ražošana.
◆ Iebūvēta DD motora nulles transmisijas ķēde bez brīvkustības.
◆ Augstas paātrinājuma un palēninājuma reakcijas raksturlielumi.
◆Lielāks YRT gultnis palielina stingrību.
◆Liels nominālais griezes moments, pozicionēšana un apstrāde ar galda pozicionēšanas un fiksācijas ierīci
◆Atbilst frēzēšanas vajadzībām, samazina sagataves apstrādi un uzlabo produkta precizitāti.
◆Aprīkots ar HEIDENHAIN augstas precizitātes rotācijas kodētāja mērīšanas sistēmu, pilnībā slēgtas cilpas vadība, lai nodrošinātu vislabāko precizitāti.
◆Dzesēšanas sistēmas konstrukcija, lai samazinātu siltuma pārnesi.
Vadības sistēma
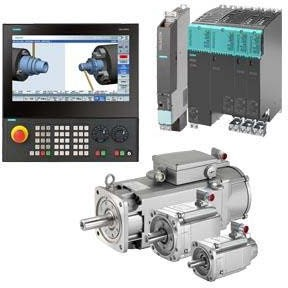
Atlases funkcijas
◆Piecu asu savienojumam izvēlieties vadības resursdatoru NCU730.3B (sīkāku informāciju par sistēmas konfigurāciju skatiet funkciju tabulā).
◆Ar RTCP funkciju
◆Izvēlieties Siemens S120 piedziņu ar 3 reizes lielāku pārslodzes jaudu un 1FT sērijas motoru ar augstām kinemātiskajām īpašībām
◆Izvēlieties TCU30.3+ICP427E kā HMI interaktīvo resursdatoru, IPC ir lielāks skaitļošanas ātrums un lielāka atmiņas ietilpība
Automātiska instrumentu maiņas sistēma
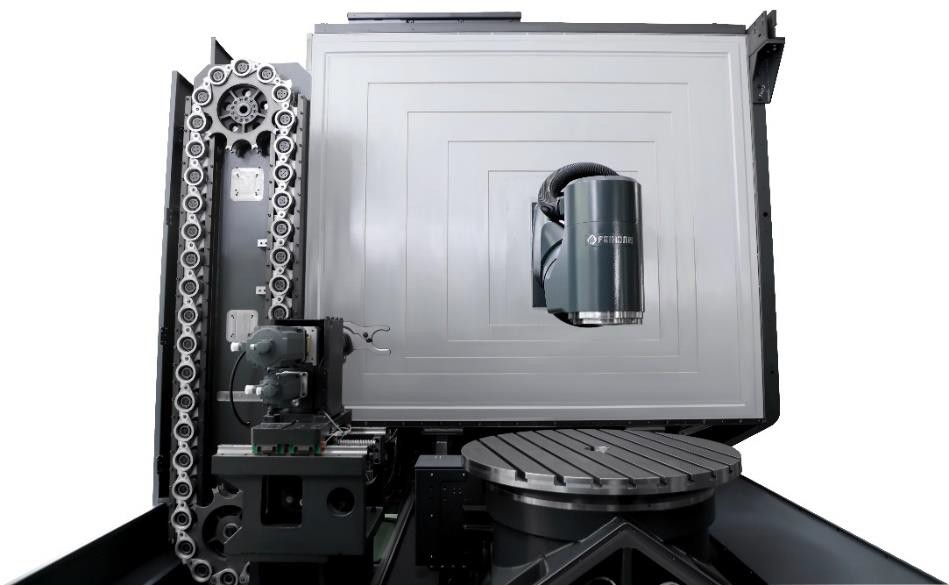
Dizaina iezīmes
◆ Neatkarīga projektēšana un ražošana.
◆Instrumentu izvēlei un instrumentu maiņai tiek izmantots servomotors, lai kontrolētu termināļa darbību, kas ir stabilāka un precīzāka.
◆Apvienojumā ar Siemens ONE instrumentu pārvaldības funkciju, efektīvāka instrumentu pārvaldība.
Paceļams instrumentu iestatītājs
Dizaina iezīmes
◆Aprīkots ar Ransishaw NC4F230R instrumentu iestatītāju ar augstāku precizitāti.
◆Automātiska instrumentu iestatīšana uz mašīnas, instrumentu kompensācijas automātiska atjaunināšana.
◆ Instrumentu iestatīšanas ierīci var pacelt un nolaist, lai ietaupītu apstrādes virsmas vietu.
◆Pilnībā noslēgta lokšņu metāla konstrukcija, lai apstrādes laikā aizsargātu instrumentu iestatītāju no bojājumiem, ko rada ūdens un dzelzs skaidas.
Infrasarkanā zonde
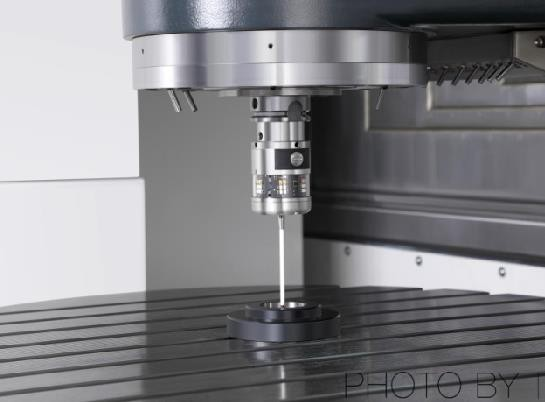
Dizaina iezīmes
◆Aprīkots ar Renishaw OMP60 infrasarkanās zondes bloku.
◆ Sagataves izlīdzināšana un izmēru pārbaude uz mašīnas var samazināt manuālas pārbaudes kļūdas un uzlabot produkta precizitāti un apstrādes efektivitāti.
◆90 % ietaupījums palīdzības sniegšanas laikā uz klāja.
Izskats
FH sērijas piecu asu apstrādes centra vāka dizains atbilst stingriem CE drošības standartiem. Pilnībā blīvais lokšņu metāls neļauj operatoram nejauši iekļūt darba zonā apstrādes laikā un vienlaikus novērš augstspiediena griešanas šķidruma vai skaidu izmantošanu no iekārtas, izņemot brīdinājuma plāksnītes atrašanās vietas. Darbības durvis ir aprīkotas arī ar drošības slēdzi, lai novērstu negadījumus ekspluatācijas vai apkopes laikā. Un tām ir liels skatlogs, kas operatoram ļauj ērti izprast iekārtas darbību un apstrādi.
Tīrīšana
Izmantojiet teleskopisko vāku un aizsargplāksni, lai aizsargātu darbības laikā radušās skaidas, izvairītos no griešanas šļakatām un citu mehānismu bojājumiem.
Apgaismojums
Darba zona ir aprīkota ar diviem LED apgaismojumiem, un apgaismojuma intensitāte tiek uzturēta virs 800 LUX, nodrošinot operatoram piemērotu, gaišu darba vidi.
Darbspēja
Darbības puse ir aprīkota ar dalīta tipa bīdāmām durvīm, kas nodrošina lielu atvēruma telpu, kas ir ērta, lai sagatavi varētu brīvi iekraut un izkraut no trim virzieniem, izmantojot celtni.
Produktu kategorijas
-

VC sērijas augstas stingrības CNC apstrādes centrs ar...
-

HP sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

HT sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

VS sērijas četru sliežu lieljaudas CNC apstrādes mašīna
-

V sērijas CNC apstrādes centrs ar augstu stingrību
-

X sērijas divu kolonnu CNC apstrādes centrs
-

Horizontāls 5 asu CNC apstrādes centrs TKG1600
-

CNC vertikālās virpošanas un frēzēšanas kompozītmateriālu ce...
-

Ātrgaitas CNC apstrādes centrs GM sērija
-

Ātrgaitas CNC frēzēšanas GT sērija
-

Divu vārpstu CNC virpa SK32
-

CNC vertikālais apstrādes centrs RFTV510 riteņu...