


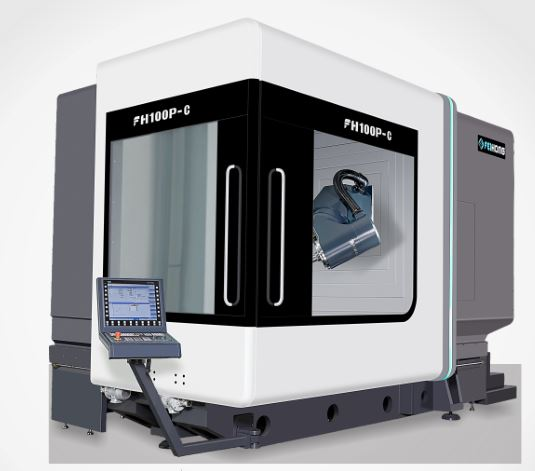
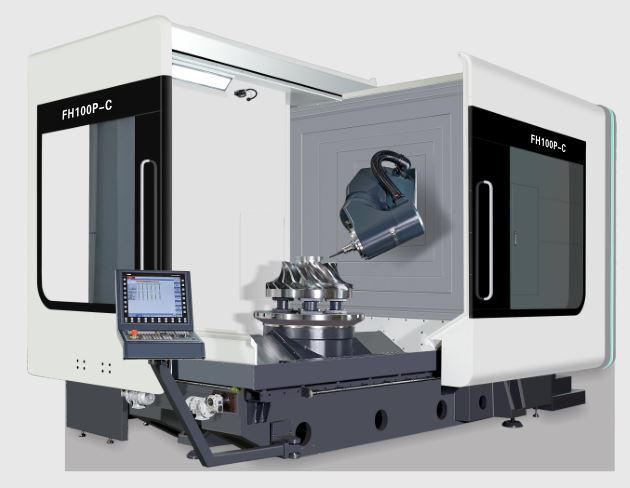
5 asu vienlaicīga frēzēšana un virpošana 100P-C
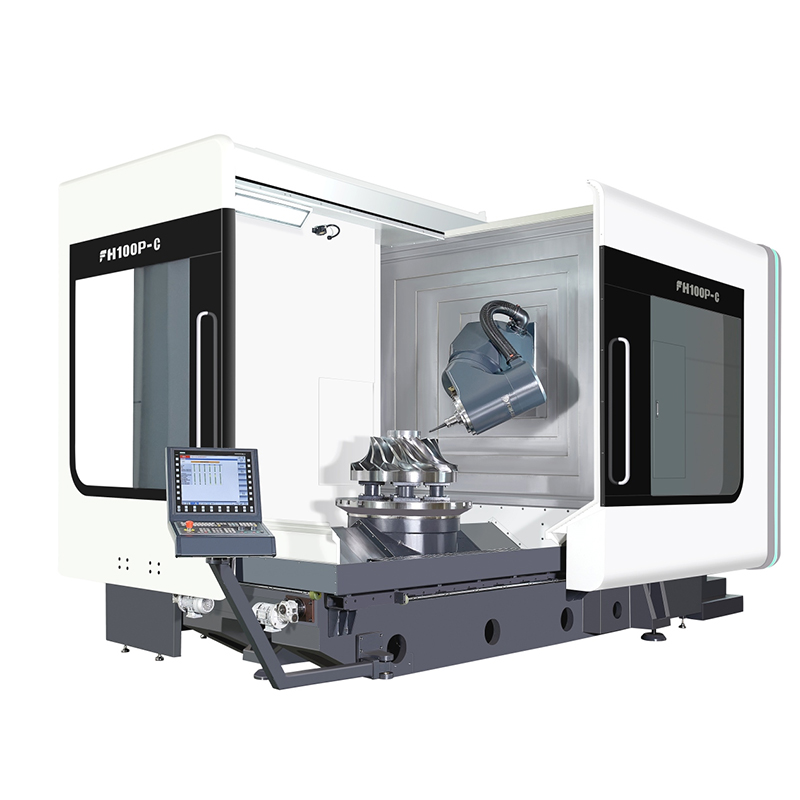
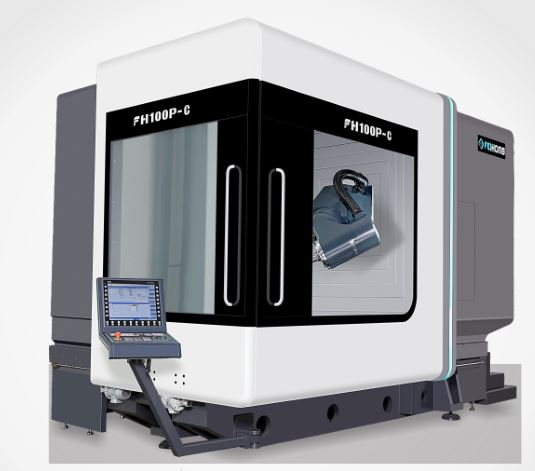
Piegādes apjoms
Standarta piederumu funkciju tabula (lūdzu, skatiet elektriskās vadības daļas kontroliera funkciju)
1. Siemens 840DSL kontrolieris
2. Zīmola pašu piecu asu daudzfunkcionāla šūpoles galva
3. Elektriskā vārpsta DGZX-24012/34B2-KFHWVJS
4. HSK-A100 40 instrumentu magazīna automātiskā instrumentu maiņas sistēma
5.X/Y/Z doba dzesēšanas lodīšu skrūvju piedziņa
6. 7 lineārie rullīšu slīdņi (3 X asij, 2 Y/Z asij) — BOSCH REXROTH
7. X/Y/Z trīs asu pilnībā slēgtas cilpas optiskais lineāls
8. Elektriskās kārbas temperatūras regulēšanas ierīce
9. Vārpstas dzesētājs
10. Spirālveida skaidu velmēšanas ierīce un aizmugurējā dzelzs skaidu konveijera dzelzs skaidu vagons
11. Ūdens no vārpstas centra, gredzenveida ūdens strūkla
12. Iepūtiet gaisu vārpstas centrā un iepūtiet gaisu gredzenā.
13. Piecu asu galvas pusmēness pūš ūdeni, un pusmēness pūš gaisu.
14. 1 drošības bloķēšanas veids priekšējām un sānu darba durvīm
15. Vārpstas cirkulācijas dzesēšanas ierīce.
16. Ūdensizturīga darba dienasgaismas spuldze
17. Hidrauliskās stacijas ierīce
18. Renishaw OMP60 infrasarkanās zondes bloks
19. Renishaw lāzera instrumentu uzstādītājs
20. Centrālā centralizētā automātiskā padeves eļļošanas ierīce
21. Darbības sānu tīrīšanas ūdens pistole un gaisa saskarne
22. Griešanas šķidruma dzesēšanas sistēma
23. Pilnībā noslēgta aizsarglokšņu metāla konstrukcija
24. Darbības lodziņš
25. Elektrības skapis ir aprīkots ar gaisa kondicionieri
26. Siemens elektroniskais rokas rats
27. Ar kāju darbināms vārpstas instrumenta atbrīvošanas slēdzis
28. Pamatu līmeņa paliktņi un pamatu skrūves
29. Regulēšanas rīki un instrumentu kastes
30. Tehniskā rokasgrāmata
Parametrs
| Prece | Uni | FH100P-C |
| X ass pārvietošanās | mm | 1000 |
| Y ass pārvietošanās | mm | 1150 |
| Z ass pārvietošanās | mm | 1000 |
| Attālums no vārpstas priekšgala līdz darba galda virsmai | mm | 160–1160 |
| Horizontālā frēzēšanas galva | mm | 30-1030 |
| Padeves/ātra kustības ātrums | m/min | 40 |
| Padeves spēks | KN | 10 |
| Rotācijas galds (C ass) | ||
| Darba galda izmērs | mm | Ø1050 |
| Maks. galda slodze (dzirnavas) | kg | 4000 |
| Maks. galda slodze (pagriežot) | kg | 3000 |
| Rotreja galds | apgr./min | 45 |
| Frēzēšanas/virpošanas darba galds (salikto frēzēšana un virpošana) | apgr./min | 500 |
| Minimālais sadalījuma leņķis | ° | 0,001 |
| Nominālais griezes moments | Nm | 1330. gadā |
| Maksimālais griezes moments | Nm | 2630 |
| CNC šūpošanās frēzēšanas galva (B ass) | ||
| Šūpoles diapazons (0 = vertikāls/180 = līmenis) | ° | -15~180 |
| Ātrs pārvietošanās un padeves ātrums | apgr./min | 103 |
| Minimālais sadalījuma leņķis | ° | 0,001 |
| Nominālais griezes moments | Nm | 1050 |
| Maksimālais griezes moments | Nm | 2130 |
| Vārpsta (virpošana un frēzēšana) | ||
| Vārpstas ātrums | apgr./min | 10000 |
| Vārpstas jauda | Kw | 42/58 |
| Vārpstas griezes moments | Nm | 215/350 |
| Vārpstas tape |
| HSKA100 |
| Attālums no vārpstas centra līdz sijas vadotnes virsma | mm | 1091,5 |
| Modelis | Vienība | FH100P-C |
| Instrumentu žurnāls | ||
| Instrumentu saskarne |
| HSKA100 |
| Instrumentu žurnāla ietilpība | PCS | 40 |
| Maksimālais instrumenta diametrs/garums/svars |
| Ø135/300/12 |
| Instrumentu pārslēgšana (instruments uz) | S | 2 |
| Mērīšanas ierīce | ||
| Infrasarkanā zonde | Rensishaw OMP60 | |
| Instrumentu noteikšanas instruments apstrādes zonā | Rensishaw NC4F230 | |
| Apstrādes jauda | ||
| Maksimālais urbšanas diametrs (vidēja tērauda) |
| Ø50 |
| Maksimālais vītņošanas diametrs (vidējs tērauds) |
| M40 |
| Maksimālais frēzēšanas diametrs (vidējs tērauds) |
| 250 |
| Precizitāte (ISO230-2 un VDI3441) | ||
| X/Y/Z pozicionēšanas precizitāte | mm | 0,006 |
| X/Y/Z atkārtotas pozicionēšanas precizitāte | mm | 0,004 |
| B/C pozicionēšanas precizitāte |
| 8" |
| B/C Atkārtotas pozicionēšanas precizitāte | 4" | |
| Vadības sistēma |
| Siemens840D |
| Mašīnas augstums (vispārējā mašīna) | mm | 3650 |
| Galvenās mašīnas aizņemtā platība (L*W) | mm | 5170x3340 |
| Instrumentu žurnāla aizņemtā zona (L*W) | mm | 1915x1400 |
| Aizņemtā platība skaidu konveijeram (L*W) | mm | 3120x1065 |
| Ūdens tvertnes aizņemtā platība (L*W) | mm | 1785x1355 |
| Kopējā aizņemtā platība, lai pabeigtu mašīnu (L*W) | mm | 6000x3750 |
| Mašīnas svars | Kg | 21000 |
CNC mašīnakontrolieris
| Vadības sistēma | Siemens 840DSL (motors un piedziņa) | ||
| Vadības asu skaits | 5 asu vienlaicīga frēzēšana ar vienlaicīgu virpošanu (NC ass + vārpsta, BC ass) | ||
| Vienlaicīga 5 asu vadība Vienlaicīga frēzēšana ar virpošanu | pozicionēšanas ass | Standarta X, Y, Z, B, C | |
| interpolācija | taisna līnija | X, Y, Z, B, C asis (X, Y, Z, B, C var kompensēt) | |
| loka | X, Y, Z, B, C asis (X, Y, Z, B, C var kompensēt) | ||
| Minimālā instrukciju vienība | 0,001 µm | ||
| minimālā vadības bloka | 0,1 nm | ||
| Reklāmas displejs | 19LCD | ||
| Motors | Trīskāršas pārslodzes iespēja ar absolūto kodētāju (kodētāja pozīcija nekad netiek zaudēta) | ||
| Ārējās komunikācijas funkcija | Ethernet un RS232C saskarne | ||
| Darbības režīms | MDI, automātiska, manuāla, ar roku darbināms, izcelsme (absolūta), REPOS | ||
| programmatiski | Tiešsaistes ISO valodas redaktors | ||
| Maksimālā PLC programmēšanas atmiņas ietilpība | 2048 KB | ||
| Interpolācijas funkcija | Taisnes līnijas, apļi caur un caur centra punktiem, spirāles, smalkas virsmas, liela ātruma iestatījumi utt. | ||
| Instrumentu nobīžu skaits | 512 grupas | ||
| Roktura palielinājums | 0,1/0,01/0,001 mm | ||
| Minimālais iestatīšanas un pārvietošanas vienību skaits | 1µm/X,Y,Z | ||
| datu taupīšana | Atmiņas dati nekad netiks zaudēti, izslēdzot ierīci | ||
| padeves ātrums | 0%-150% | ||
| Ātra palielināšana uz priekšu | 0%-100% | ||
| Ievades un izvades saskarne | Ethernet un RS232C saskarne, CF karte, USB atmiņas dublēšana | ||
| displeja valoda | Ķīniešu un angļu valodā | ||
Standarta konfigurācijas daudzums
| No | Piederuma nosaukums | vienība | Daudzums |
| 1 | kājas vadības slēdzis | komplekts | 1 |
| 2 | Hidrauliskais skavas mehānisms | komplekts | 1 |
| 3 | Centralizēta eļļošanas ierīce | komplekts | 1 |
| 4 | dzesēšanas sistēma | komplekts | 1 |
| 5 | darba lampa | komplekts | 1 |
| 6 | Trīskrāsu gaisma | komplekts | 1 |
| 7 | horizontālais tilts | Gab. | 1 |
| 8 | Darbgaldu stiprinājumi | komplekts | 1 |
| 9 | Standarta instrumentu komplekts | komplekts | 1 |
| 10 | drošības durvju slēdzene | komplekts | 1 |
| 11 | pamatu komplekts | komplekts | 1 |
| 12 | Uzstādiet regulēšanas rīku | komplekts | 1 |
| 13 | Stingra vītņošana un vārpstas daudzpunktu pozicionēšana | komplekts | 1 |
| 14 | Skrūvju konveijers un automātiska skaidu noņemšanas iekārta | komplekts | 1 |
| 15 | Standarta hidrauliskā sistēma | komplekts | 1 |
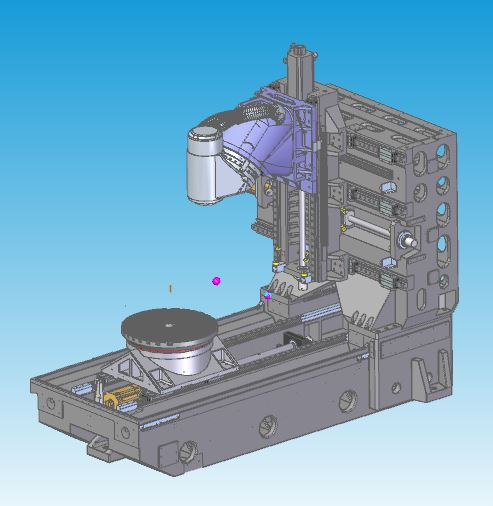
Dizaina iezīmes | Labākais mehāniskās stieples liešanas analīzes dizains
Pilnas kastes tipa termosimetriska liešanas struktūra, izmantojot Meehanna klases augstas kvalitātes čugunu
Rūdīšanas un dabiskas novecošanas apstrāde iekšējā stresa novēršanai
Strukturālās dabiskās frekvences vibrācijas novērš materiāla apstrādes stresu
Liela laukuma augstas stingrības kolonnu konstrukcija ar pilnu sienu, kas efektīvi uzlabo stingrību, kā arī statisko un dinamisko precizitāti
Trīsasu doba dzesēšanas skrūves piedziņa
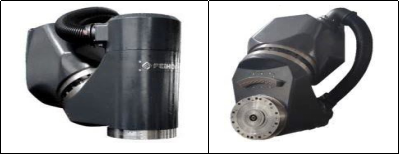
CNC šūpošanās frēzēšanas galva (B ass)
Dizaina iezīmes
Iebūvēts DD motors bez transmisijas ķēdes bez brīvkustības
Augstas paātrinājuma īpašības
Īsākais attālums starp vārpstas instrumenta priekšgala punktu un konstrukcijas atbalsta punktu nodrošina maksimālu griešanas stingrību.
Lielāki YRT gultņi palielina stingrību
Aprīkots ar HEIDENHAIN augstas precizitātes rotācijas kodētāja mērīšanas sistēmu, pilnībā slēgtas cilpas vadība, lai nodrošinātu vislabāko precizitāti
Vārpstas un B ass dzesēšanas sistēmas konstrukcija, lai samazinātu siltuma pārnesi
Rotācijas galds (C ass)
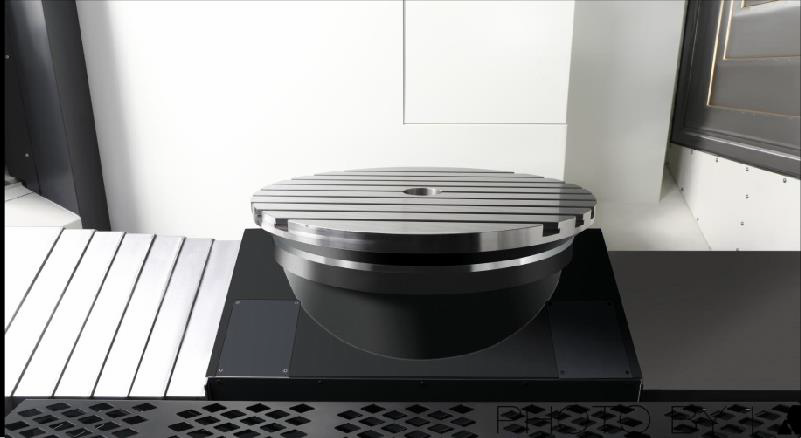
Dizaina iezīmes
Iebūvēts DD motors bez transmisijas ķēdes bez brīvkustības
Augstas paātrinājuma un palēninājuma reakcijas raksturlielumi
Lielāki YRT gultņi palielina stingrību
Liels nominālais piedziņas griezes moments, pozicionēšana un apstrāde ar galda pozicionēšanas un fiksēšanas ierīci
Atbilst divām apstrādes vajadzībām — frēzēšanai un frēzēšanai-virpošanai, samazina sagataves apstrādi un uzlabo izstrādājuma precizitāti
Aprīkots ar HEIDENHAIN augstas precizitātes rotācijas kodētāja mērīšanas sistēmu, pilnībā slēgtas cilpas vadība, lai nodrošinātu vislabāko precizitāti
Dzesēšanas sistēmas konstrukcija, lai samazinātu siltuma pārnesi
Paceļams instrumentu iestatītājs
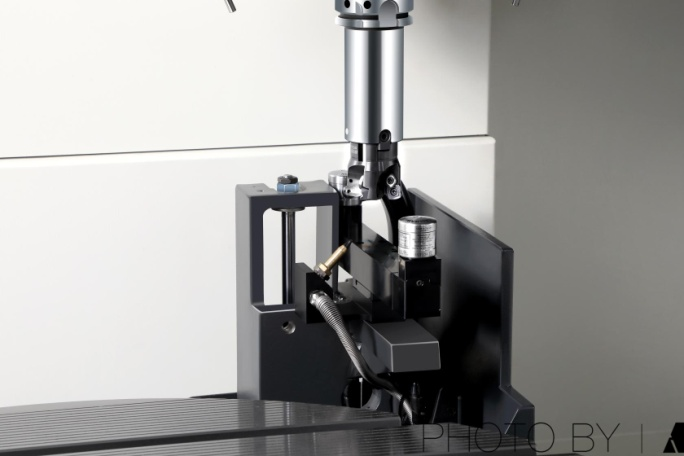
Dizaina iezīmes
Aprīkots ar Ransishaw NC4F230 bezkontakta lāzera instrumentu iestatītāju augstākai precizitātei
Automātiska instrumentu iestatīšana uz mašīnas, instrumentu kompensācijas automātiska atjaunināšana
Instrumentu iestatīšanas ierīci var pacelt un nolaist, lai ietaupītu apstrādes virsmas vietu
Pilnībā noslēgta lokšņu metāla konstrukcija aizsargā instrumentu iestatītāju no ūdens un dzelzs atgriezumiem apstrādes laikā
Infrasarkanā zonde
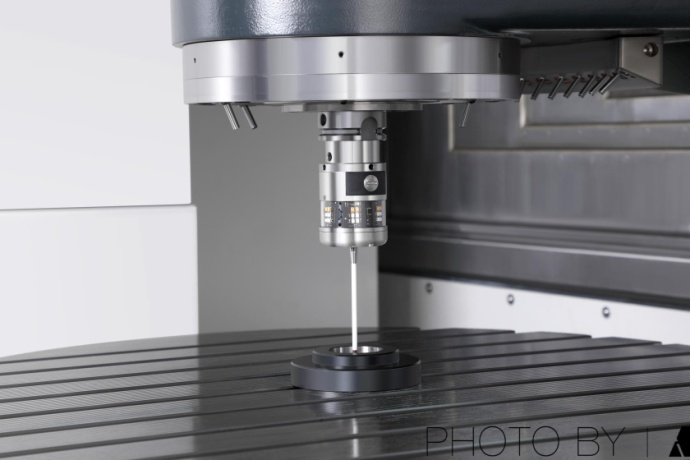
Dizaina iezīmes
Aprīkots ar Ransishaw OMP60 optisko skārienzondi
Sagataves izlīdzināšana un izmēru pārbaude uz mašīnas, manuālas pārbaudes kļūdu samazināšana, izstrādājuma precizitātes un apstrādes efektivitātes uzlabošana
90% ietaupījums palīdzības sniegšanas laikā uz iekārtas
Produktu kategorijas
-

VC sērijas augstas stingrības CNC apstrādes centrs ar...
-

HP sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

HT sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

VS sērijas četru sliežu lieljaudas CNC apstrādes mašīna
-

V sērijas CNC apstrādes centrs ar augstu stingrību
-

X sērijas divu kolonnu CNC apstrādes centrs
-

Horizontāls 5 asu CNC apstrādes centrs TKG1600
-

CNC vertikālās virpošanas un frēzēšanas kompozītmateriālu ce...
-

Ātrgaitas CNC apstrādes centrs GM sērija
-

Ātrgaitas CNC frēzēšanas GT sērija
-

Divu vārpstu CNC virpa SK32
-

CNC vertikālais apstrādes centrs RFTV510 riteņu...