


5 asu vienlaicīga frēzēšana un virpošana 80P-C
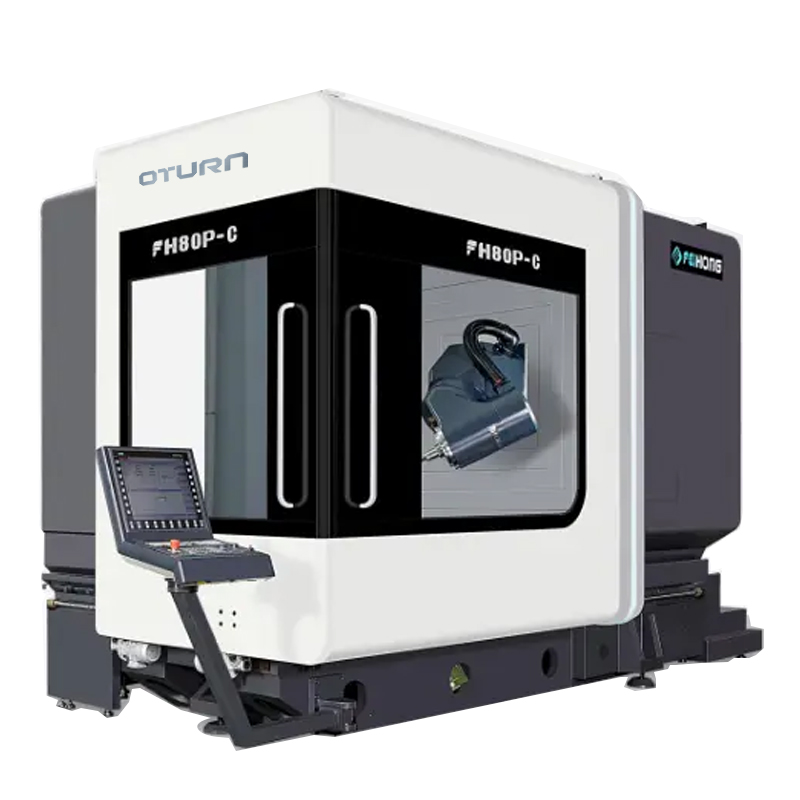
Piegādes apjoms
Standarta piederumu funkciju tabula (lūdzu, skatiet elektriskās vadības daļas kontroliera funkciju)
| Nē | Prece | Vienība | Daudzums |
| 1. | FH lieldatoru lējumi | tornis | 1 |
| 2. | Siemens840DSL vadības sistēma | komplekts | 1 |
| 3. | Displejs: 19LCD | komplekts | 1 |
| 4. | FH piecu asu daudzfunkcionāla grozāmā galva (B ass) | komplekts | 1 |
| 5. | DGZX-24012/34B2-KFHWVJS | Tikai | 1 |
| 6. | X/Y/Z ass dobās atdzesētās lodīšu skrūves | gabals | 3 |
| 7. | Frēzēšanas/virpošanas tiešās piedziņas rotācijas galds (C ass) | komplekts | 1 |
| 8. | B ass RCN8380 29 bitu absolūtais kodētājs | Tikai | 1 |
| 9. | C ass RCN2580 28 bitu absolūtais kodētājs | Tikai | 1 |
| 10. | BOSCH REXROTH rullīšu lineārie slīdņi | komplekts | 7 |
| 11. | Elektriskās kārbas temperatūras kontroles ierīce | komplekts | 1 |
| 12. | Vārpstas ūdens dzesēšanas sistēma | komplekts | 1 |
| 13. | Darbgaldu gredzenu ūdens strūkla | komplekts | 1 |
| 14. | Piecu asu galvas pusmēness formas ūdens izsmidzināšana, pusmēness formas pūšana | komplekts | 1 |
| 15. | Priekšējo un sānu darba durvju drošības bloķēšanas sistēma | komplekts | 1 |
| 16. | Ūdensizturīgs darba konteinera apgaismojums | Tikai | 2 |
| 17. | hidrauliskā stacija | komplekts | 1 |
| 18. | Centrālā centralizētā padeves eļļošanas ierīce | komplekts | 1 |
| 19. | Darbības sānu tīrīšanas ūdens pistole un gaisa pistole | komplekts | 1 |
| 20. | Griešanas šķidruma sistēma | komplekts | 1 |
| 21. | Pilnībā noslēgta aizsargplēve | komplekts | 1 |
| 22. | Darbības lodziņš | komplekts | 1 |
| 23. | Elektriskā skapja dzesēšanas iekārta | komplekts | 1 |
| 24. | Siemens elektroniskais rokrats | Tikai | 1 |
| 25. | Ar kāju darbināms vārpstas naža atbrīvošanas slēdzis | Tikai | 1 |
| 26. | Darbgalda trīskrāsu gaisma | komplekts | 1 |
| 27. | 40 HSK-A63 instrumentu magazīnas un servo automātiskā instrumentu maiņas sistēma | komplekts | 1 |
| 28. | X/Y/Z trīs asu absolūtās vērtības režģa skala | komplekts | 3 |
| 29. | Spirālveida skaidu veltnis un aizmugurējais skaidu konveijera skaidu ratiņi | komplekts | 1 |
| 30. | Renishaw RMP60 infrasarkanās zondes bloks | komplekts | 1 |
| 31. | Renishaw TS27R instrumentu iestatītāja bloks | komplekts | 1 |
| 32. | Pamatnes līmeņa paliktņi un pamatnes skrūves | komplekts | 1 |
| 33. | tehniskā rokasgrāmata | komplekts | 1 |
Parametrs
| Modelis | Vienība | FH80P-C |
| Ceļošana | ||
| X ass pārvietošanās | mm | 800 |
| Y ass pārvietošanās | mm | 1050 |
| Z ass pārvietošanās | mm | 800 |
| Attālums no vārpstas priekšgala līdz darba galda virsmai | mm | 162-962 |
| Horizontālā frēzēšanas galva | mm | 39-839 |
| Padeves/ātra kustības ātrums | m/min | 40 |
| Padeves spēks | KN | 10 |
| Rotācijas galds (C ass) | ||
| Darba galda izmērs | mm | Ø855 |
| Maks. galda slodze (dzirnavas) | kg | 3000 |
| Maks. galda slodze (pagriežot) | kg | 1500 |
| Frēzēšanas/virpošanas galds (frēzēšanas un virpošanas kombinētā apstrāde) | apgr./min | 450 |
| Minimālais sadalījuma leņķis | ° | 0,001 |
| Nominālais griezes moments | Nm | 1140 |
| maksimālais griezes moments | Nm | 1980. gadā |
| CNC šūpošanās frēzēšanas galva (B ass) | ||
| Šūpoles diapazons (0=vertikāli/180=horizontāli) | ° | -15~180 |
| Ātrgaitas un padeves ātrums | apgr./min | 50 |
| Minimālais sadalījuma leņķis | ° | 0,001 |
| Nominālais griezes moments | Nm | 743 |
| maksimālais griezes moments | Nm | 1320 |
| Vārpsta (frēzēšana un virpošana) | ||
| Vārpstas ātrums | apgr./min | 12000 |
| Vārpstas jauda | Kw | 34/42 |
| Vārpstas griezes moments | Nm | 132/185 |
| Vārpstas tape |
| HSKA63 |
| Instrumentu žurnāls | ||
| Instrumentu saskarne |
| HSKA63 |
| Instrumentu žurnāla ietilpība | PCS | 40 |
| Maksimālais instrumenta diametrs/garums/svars |
| Ø85/300/8 |
| Instrumentu maiņas laiks (no instrumenta uz instrumentu) | S | 1.8 |
| Mērīšanas ierīce | ||
| Infrasarkanā zonde |
| Rensishaw RMP60 |
| Instrumentu noteikšanas instruments apstrādes zonā |
| Rensishaw TS27R |
| Pozīcijas precizitāte (ISO230-2 un VDI3441) | ||
| X/Y/Z pozicionēšanas precizitāte | mm | 0,008 |
| X/Y/Z atkārtotas pozicionēšanas precizitāte | mm | 0,005 |
| B/C pozicionēšanas precizitāte |
| 10" |
| B/C Atkārtotas pozicionēšanas precizitāte |
| 4" |
| CNC kontrolieris | ||
| CNC sistēma |
| Siemens840D |
| Citi | ||
| Mašīnas svars | Kg | 20000 |
3.1 Galvenās mašīnas specifikācijas | Optimāla stingras konstrukcijas konfigurācija
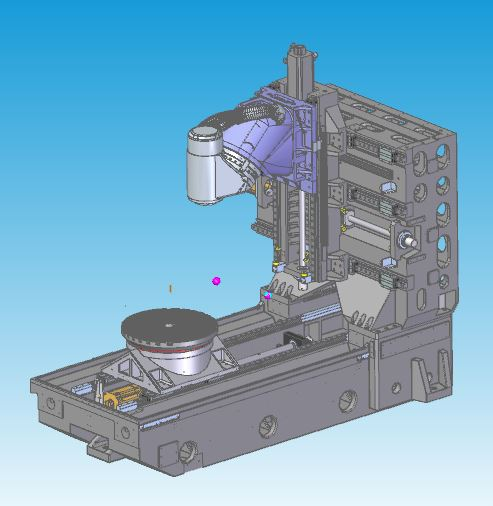
Dizaina iezīmes | Labākais mehāniskās stieples liešanas analīzes dizains
◆ Pilnībā kastes tipa termosimetriska liešanas struktūra, izmantojot Meehanna klases augstas kvalitātes čugunu
◆Atlaiduma un dabiskas novecošanās apstrāde, lai novērstu iekšējo stresu
◆Strukturālā dabiskā frekvences vibrācija novērš materiāla apstrādes stresu
◆ Visaptveroša sienu un liela laukuma augstas stingrības kolonnu konstrukcija var efektīvi uzlabot stingrību, kā arī statisko un dinamisko precizitāti
◆Trīs asu doba dzesēšanas skrūvpiedziņa
3.2 Elektriskā vārpsta
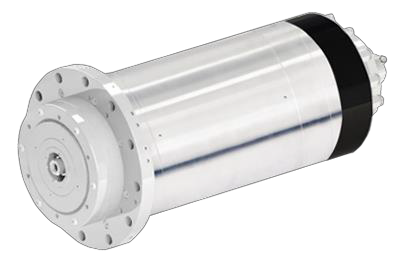
Dizaina iezīmes
◆Atbilstoši savu mašīnu īpašībām, neatkarīga pētniecība un attīstība, kā arī ražošana.
◆HSK-A63 konusveida caurums ir izmantots FH80P-C modelī.
◆Izmantojiet ārējo dzesēšanas sistēmu cirkulācijas dzesēšanai, kas var efektīvi nodrošināt elektriskās vārpstas pielietošanu.
3.3 CNC šūpojošās frēzēšanas galva (B ass)
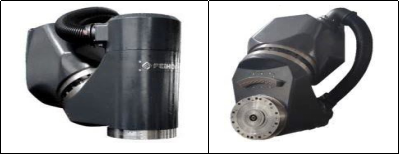
Dizaina iezīmes
◆Neatkarīgs dizains un ražošana.
◆ Iebūvēta DD motora nulles transmisijas ķēde bez brīvkustības.
◆Augstas paātrinājuma īpašības.
◆Īsākais attālums starp vārpstas instrumenta priekšgala punktu un konstrukcijas atbalsta punktu nodrošina maksimālu griešanas stingrību.
◆Lielāks YRT gultnis uzlabo stingrību.
◆ Aprīkots ar HEIDENHAIN RCN8380 sērijas absolūtās rotācijas kodēšanas mērīšanas sistēmu, pilnībā slēgtas cilpas vadību, lai nodrošinātu vislabāko precizitāti.
◆B ass dzesēšanas sistēmas konstrukcija samazina siltuma pārnesi.
3.4 Rotācijas galds (C ass galds)
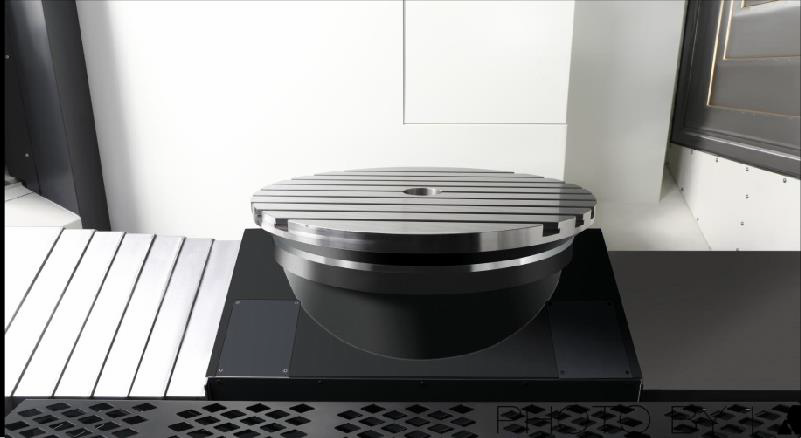
Dizaina iezīmes
◆Neatkarīgs dizains un ražošana.
◆ Iebūvēta DD motora nulles transmisijas ķēde bez brīvkustības.
◆ Augstas paātrinājuma un palēninājuma reakcijas raksturlielumi.
◆Lielāks YRT gultnis palielina stingrību.
◆Liels nominālais griezes moments, pozicionēšana un apstrāde ar galda pozicionēšanas un fiksācijas ierīci
◆Atbilst frēzēšanas vajadzībām, samazina sagataves apstrādi un uzlabo produkta precizitāti.
◆Aprīkots ar HEIDENHAIN augstas precizitātes rotācijas kodētāja mērīšanas sistēmu, pilnībā slēgtas cilpas vadība, lai nodrošinātu vislabāko precizitāti.
◆Dzesēšanas sistēmas konstrukcija, lai samazinātu siltuma pārnesi.
3.5 Vadības sistēma
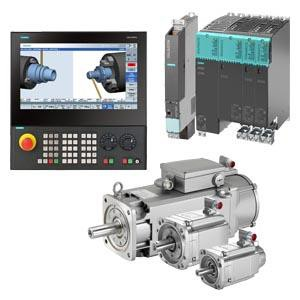
Dizaina iezīmes
◆Neatkarīgs dizains un ražošana.
◆ Iebūvēta DD motora nulles transmisijas ķēde bez brīvkustības.
◆ Augstas paātrinājuma un palēninājuma reakcijas raksturlielumi.
◆Lielāks YRT gultnis palielina stingrību.
◆Liels nominālais griezes moments, pozicionēšana un apstrāde ar galda pozicionēšanas un fiksācijas ierīci
◆Atbilst frēzēšanas vajadzībām, samazina sagataves apstrādi un uzlabo produkta precizitāti.
◆Aprīkots ar HEIDENHAIN augstas precizitātes rotācijas kodētāja mērīšanas sistēmu, pilnībā slēgtas cilpas vadība, lai nodrošinātu vislabāko precizitāti.
◆Dzesēšanas sistēmas konstrukcija, lai samazinātu siltuma pārnesi.
3.5 Vadības sistēma
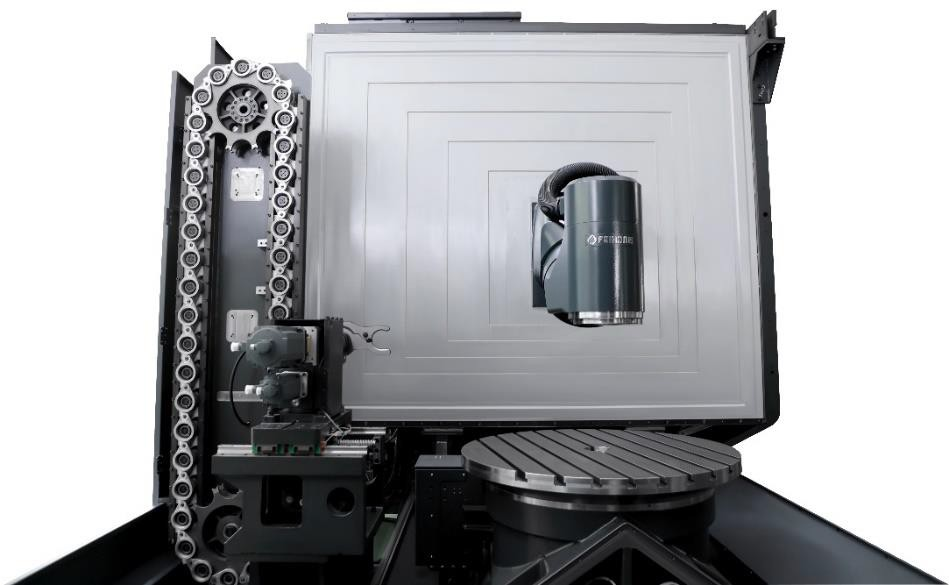
Dizaina iezīmes
◆ Neatkarīga projektēšana un ražošana.
◆Instrumentu izvēlei un instrumentu maiņai tiek izmantots servomotors, lai kontrolētu termināļa darbību, kas ir stabilāka un precīzāka.
◆Apvienojumā ar Siemens840DSL instrumentu pārvaldības funkciju, efektīvāka instrumentu pārvaldība.
3.7 Paceļams instrumentu iestatītājs
Dizaina iezīmes
◆Aprīkots ar Ransishaw TS27R instrumentu iestatītāju ar augstāku precizitāti.
◆Automātiska instrumentu iestatīšana uz mašīnas, instrumentu kompensācijas automātiska atjaunināšana.
◆ Instrumentu iestatīšanas ierīci var pacelt un nolaist, lai ietaupītu apstrādes virsmas vietu.
◆Pilnībā noslēgta lokšņu metāla konstrukcija, lai apstrādes laikā aizsargātu instrumentu iestatītāju no bojājumiem, ko rada ūdens un dzelzs skaidas.
3.8 Infrasarkanā zonde
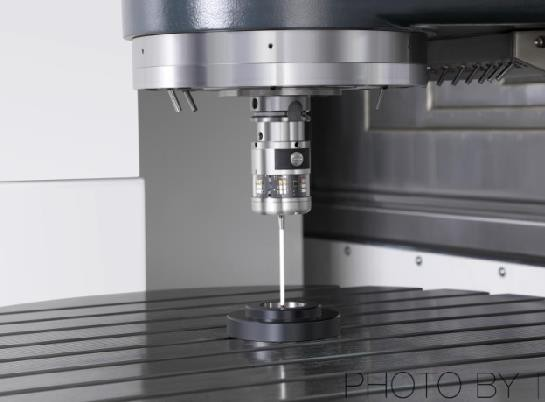
Dizaina iezīmes
◆Aprīkots ar Ransishaw RMP60 optisko zondi ar sprūda funkciju.
◆ Sagataves izlīdzināšana un izmēru pārbaude uz mašīnas var samazināt manuālas pārbaudes kļūdas un uzlabot produkta precizitāti un apstrādes efektivitāti.
◆90 % ietaupījums palīdzības sniegšanas laikā uz klāja.
3.9 Drošības aizsargloksne
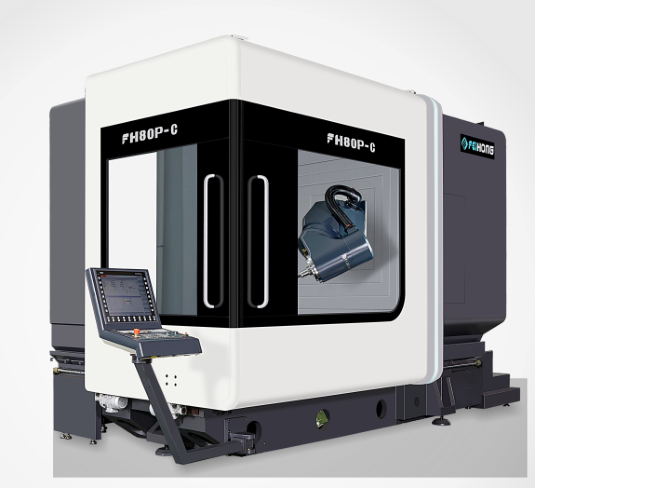
3.10 Izskats
FH sērijas piecu asu apstrādes centra vāka dizains atbilst stingriem CE drošības standartiem. Pilnībā blīvais lokšņu metāls neļauj operatoram nejauši iekļūt darba zonā apstrādes laikā un vienlaikus novērš augstspiediena griešanas šķidruma vai skaidu izmantošanu no iekārtas, izņemot brīdinājuma plāksnītes atrašanās vietas. Darbības durvis ir aprīkotas arī ar drošības slēdzi, lai novērstu negadījumus ekspluatācijas vai apkopes laikā. Un tām ir liels skatlogs, kas operatoram atvieglo iekārtas darbības un apstrādes izpratni.
3.11 Tīrīšana
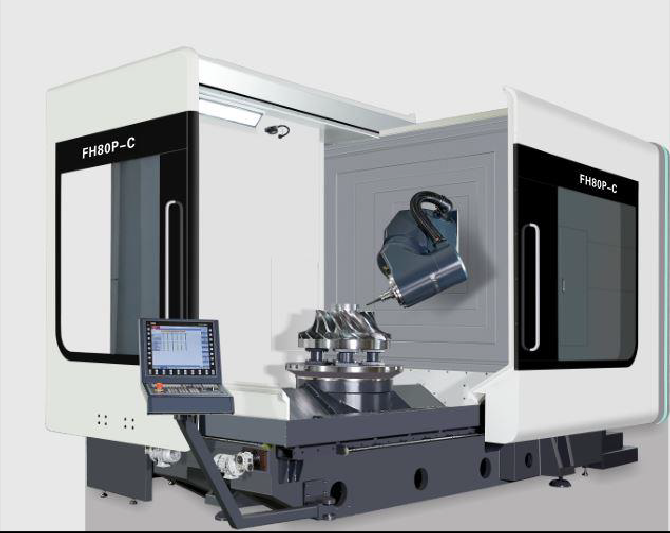
Izmantojiet teleskopisko vāku un aizsargplāksni, lai aizsargātu darbības laikā radušās skaidas, izvairītos no griešanas šļakatām un citu mehānismu bojājumiem.
Produktu kategorijas
-

VC sērijas augstas stingrības CNC apstrādes centrs ar...
-

HP sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

HT sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

VS sērijas četru sliežu lieljaudas CNC apstrādes mašīna
-

V sērijas CNC apstrādes centrs ar augstu stingrību
-

X sērijas divu kolonnu CNC apstrādes centrs
-

Horizontāls 5 asu CNC apstrādes centrs TKG1600
-

CNC vertikālās virpošanas un frēzēšanas kompozītmateriālu ce...
-

Ātrgaitas CNC apstrādes centrs GM sērija
-

Ātrgaitas CNC frēzēšanas GT sērija
-

Divu vārpstu CNC virpa SK32
-

CNC vertikālais apstrādes centrs RFTV510 riteņu...