


BOSM -5020-5Z pretējas galvas urbšanas frēzmašīna
1Iekārtu lietošana:
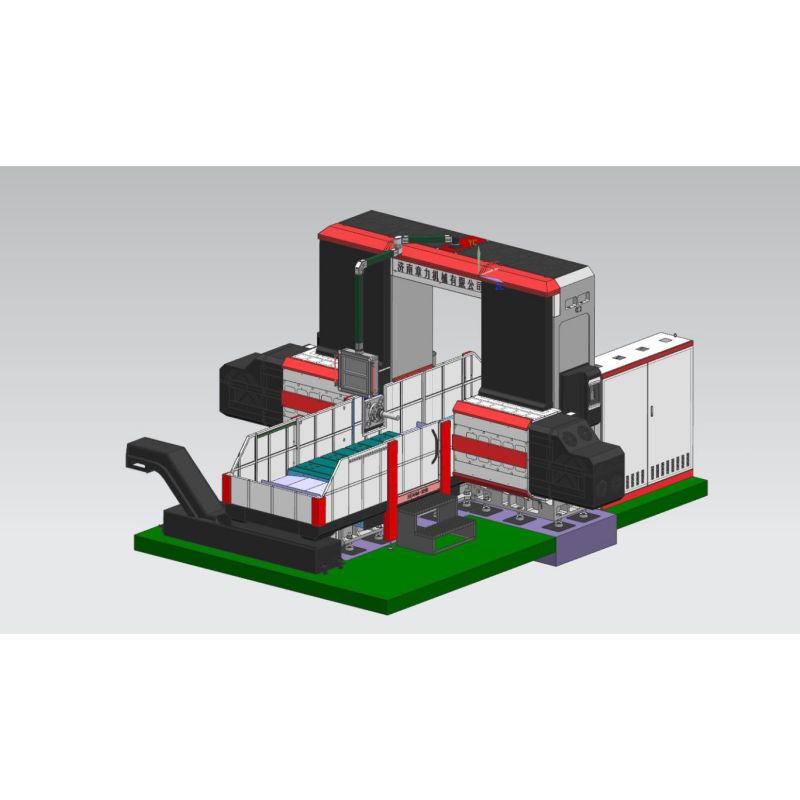
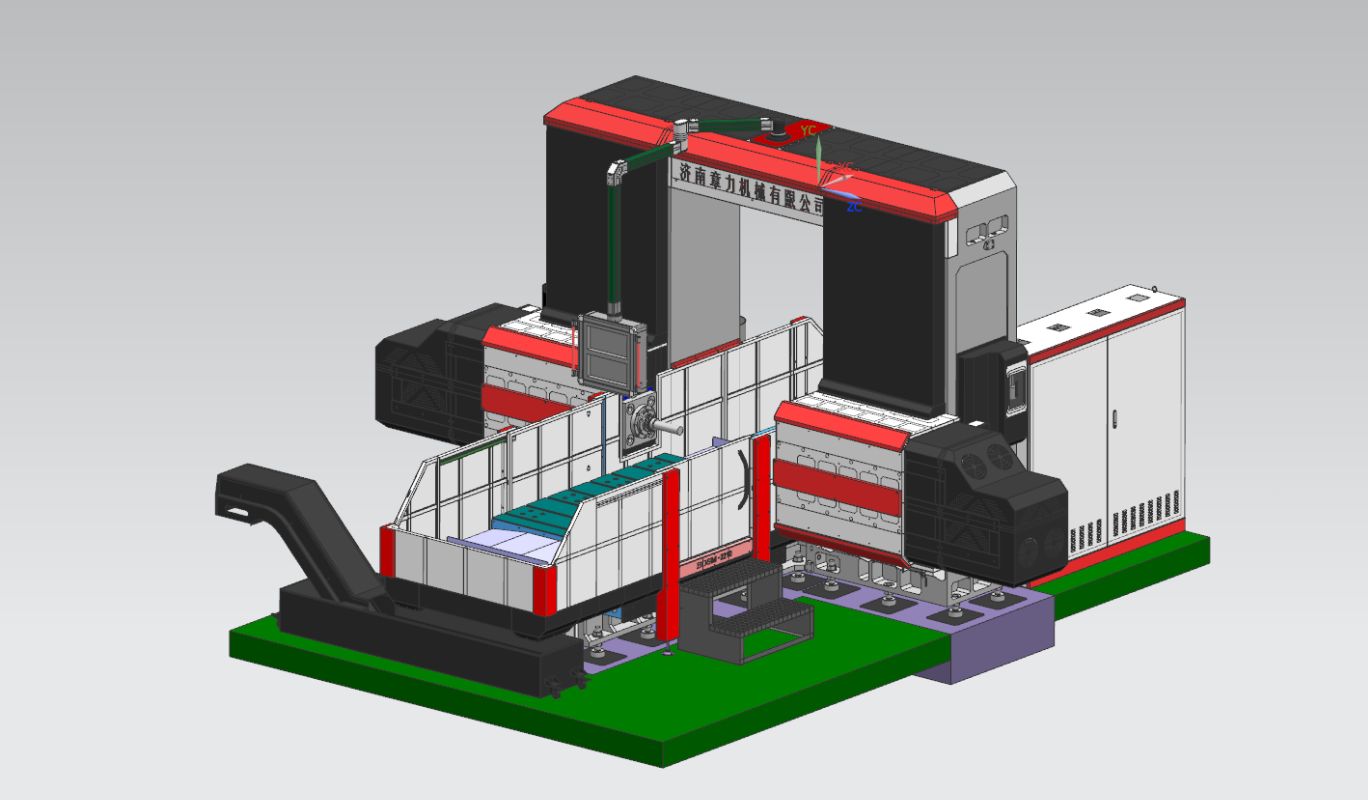
BOSM-5020-5Z CNC mobilā divu kolonnu urbšanas un frēzēšanas mašīna ar vienu kolonnu savienojumā ir īpaša mašīna inženiertehnisko mašīnu simetriskai sagatavju apstrādei. Mašīna ir aprīkota ar īpašu pārvietojamu darbagaldu un diviem horizontālu cilindru komplektiem, kas var veikt urbšanu, frēzēšanu, urbšanu un citu sagataves apstrādi efektīvā gājiena diapazonā, sagatavi var apstrādāt uz vietas vienlaikus (nav nepieciešama sekundāra skava), ātrs iekraušanas un izkraušanas ātrums, ātrs pozicionēšanas ātrums, augsta apstrādes precizitāte un augsta apstrādes efektivitāte.
2Iekārtu struktūra:
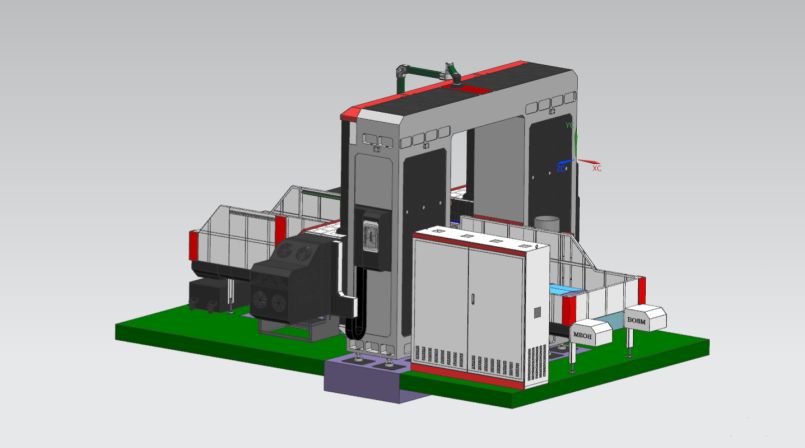
2.1. Mašīnas galvenās sastāvdaļas
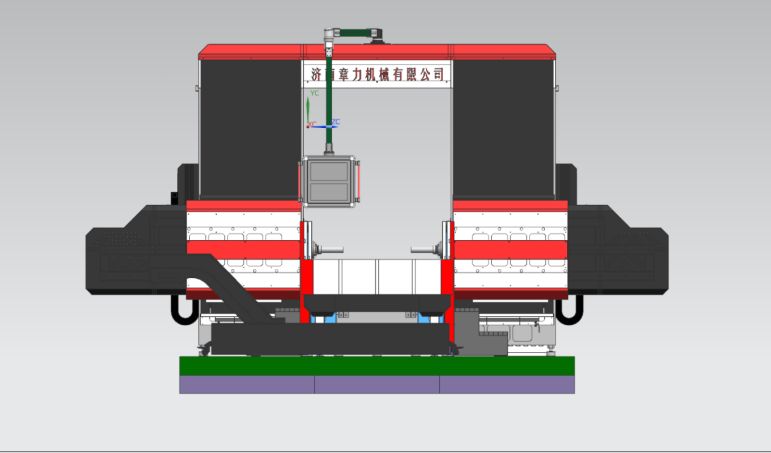
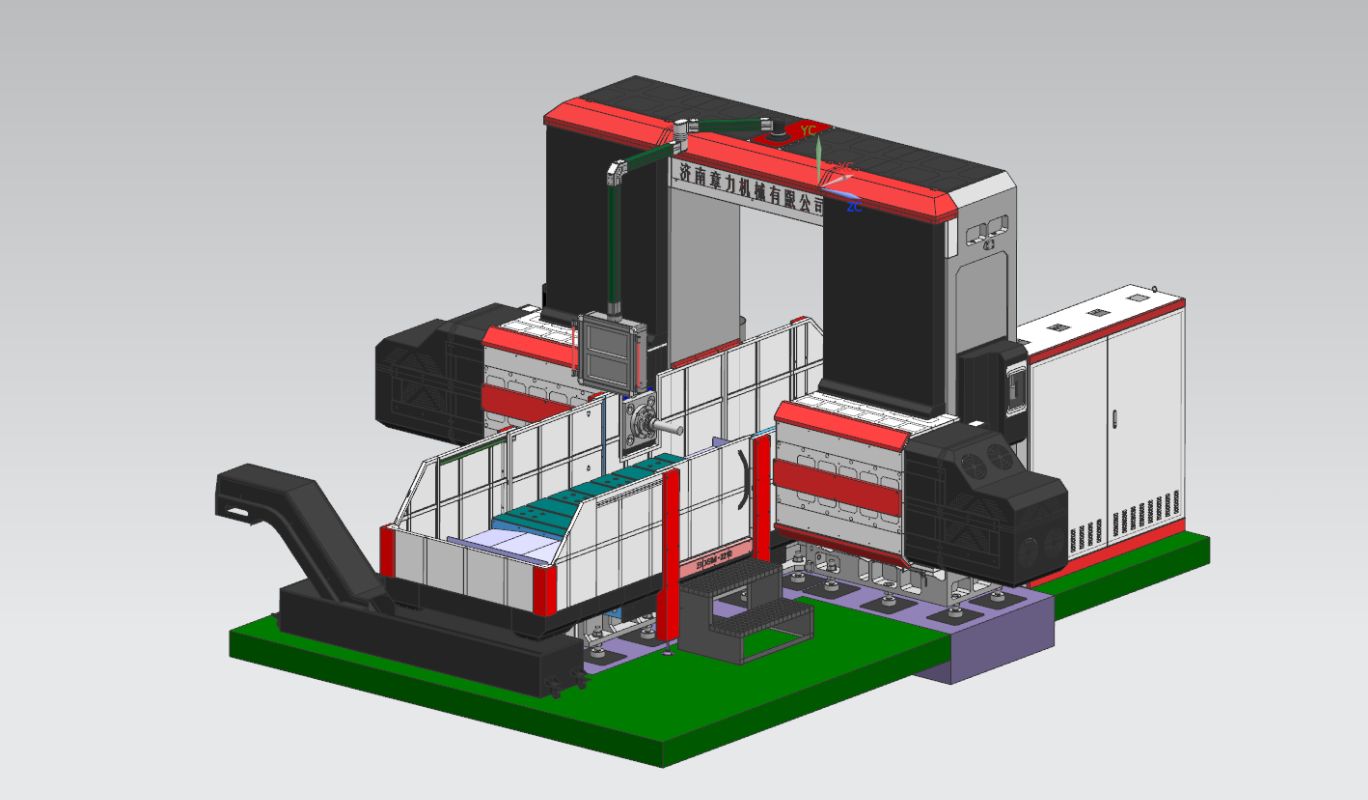
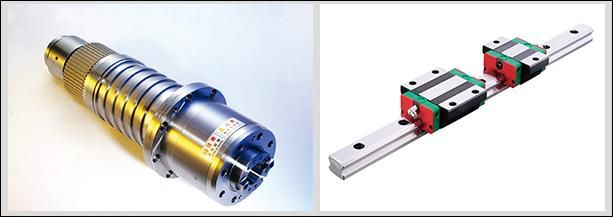
Gultas daļa, darbagalds, kreisās un labās kolonnas, sijas, portāla savienojošās sijas, sēdekļi, cilindri utt. ir izgatavoti no sveķu smilšu formēšanas, augstas kvalitātes pelēkā čuguna 250 lējuma, atkvēlināti karstā smilšu bedrē → vibrācijas novecošana → krāsns atkvēlināšana → vibrācijas novecošana → rupja apstrāde → vibrācijas novecošana → krāsns atkvēlināšana → vibrācijas novecošana → apdare, pilnībā novērš detaļu negatīvo spriegumu un uztur detaļu veiktspēju stabilu. Fiksētā gulta, kreisā un labā kolonna, portāls un darbagalds ir kustīgi; mašīnai ir frēzēšanas, urbšanas, griešanas, urbšanas, iegremdēšanas, vītņošanas un citas funkcijas, instrumentu dzesēšanas metode ir ārēja dzesēšana, mašīnai ir 5 padeves asis, kas var realizēt 4 asu savienojumu, 5 asu vienas darbības, 2 spēka galviņas, mašīnas aksiālā un spēka galva ir parādīta attēlā zemāk.
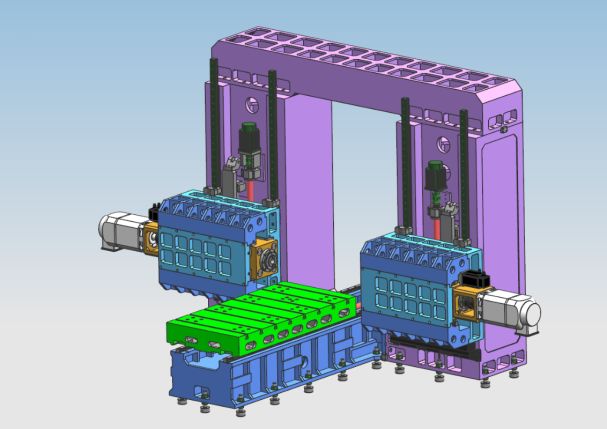
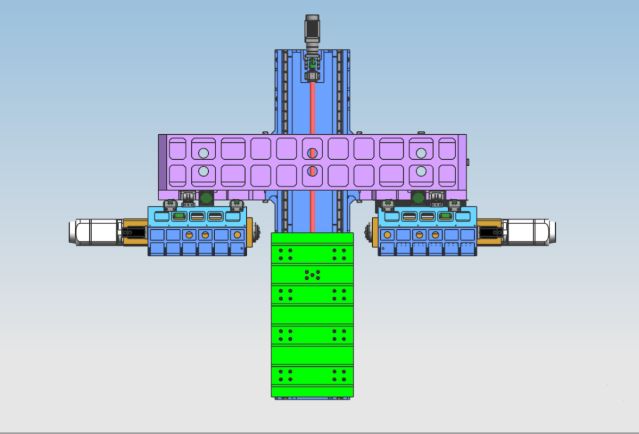
2.2. Aksiālās transmisijas padeves daļas galvenā struktūra
2.2.1. X ass: Darba galds pārvietojas sāniski pa fiksētās gultas vadotni.
X ass transmisija: maiņstrāvas servomotors un augstas precizitātes planetārais reduktors tiek izmantoti, lai darbgaldu darbinātu caur lodīšu skrūvju transmisiju, lai realizētu X ass lineāru kustību.
Vadotnes sliedes forma: novietojiet divas augstas stiprības precīzas lineāras vadotnes
2.2.2.Y1 ass: Spēka galva un cilindrs ir vertikāli uzstādīti kolonnas priekšpusē un pārvietojas pa kreisi un pa labi pa kolonnas vadotni.
Y1 ass transmisija: maiņstrāvas servodzinējs tiek izmantots, lai vadītu lodveida skrūvi, lai vadītu seglu kustību un realizētu Y1 ass lineāro kustību.
Vadotnes sliežu forma: 4 gabali ar 45. tipa lineārām vadotnēm.
2.2.3.Y2 ass: Spēka galvas otrais cilindrs ir vertikāli uzstādīts kolonnas priekšpusē un pārvietojas pa kreisi un pa labi gar kolonnas vadotni.
Y2 ass transmisija: maiņstrāvas servodzinējs tiek izmantots, lai vadītu lodveida skrūvi, kas virza seglu kustību, lai realizētu Y1 ass lineāro kustību.
Vadotnes sliežu forma: 4 gabali 45 tipa lineāru vadotņu sliežu
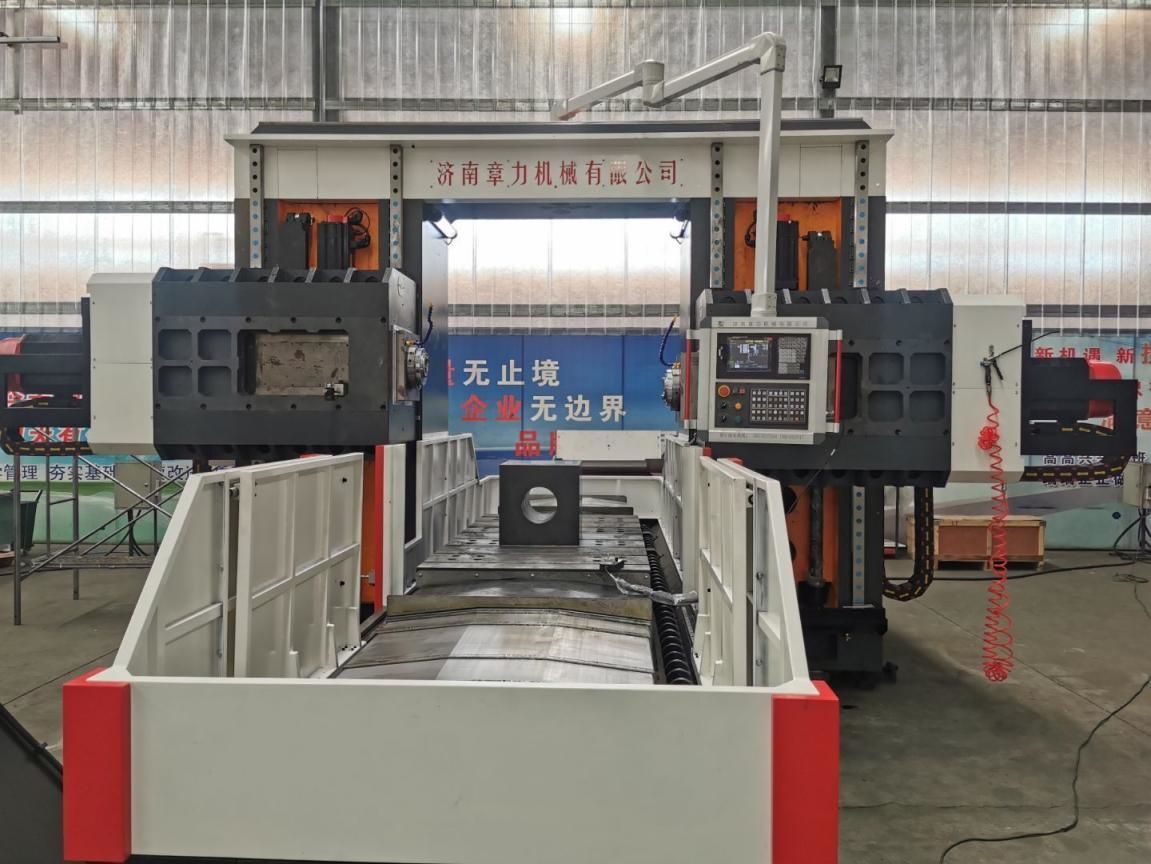
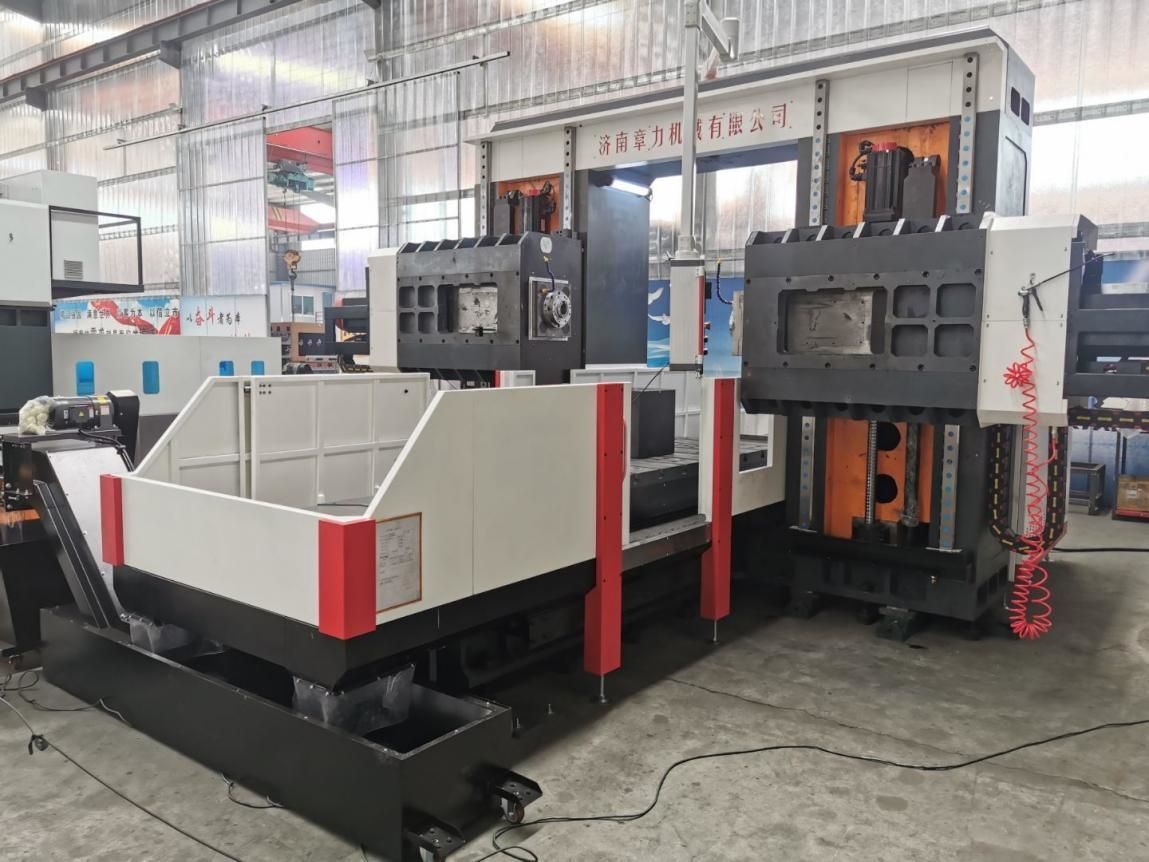
2.2.4. Z1 ass: Spēka galvas bīdāmais segls ir vertikāli uzstādīts labās kolonnas priekšpusē un pārvietojas augšup un lejup pa kolonnas vadotni.
Z1 ass transmisija: maiņstrāvas servomotors un augstas precizitātes planetārais reduktors tiek izmantoti, lai vadītu cilindru, kas pārvietojas caur lodveida skrūvi, lai realizētu Z1 ass lineāru kustību.
Vadotnes sliedes forma: 2 65 tipa lineāras vadotnes
2.2.5.Z2 ass: Spēka galvas slīdošā segla ir uzstādīta vertikāli labās kolonnas priekšpusē un virzās augšup un lejup pa kolonnas vadotni.
Z1 ass transmisija: maiņstrāvas servomotors un augstas precizitātes planetārais reduktors tiek izmantoti, lai vadītu cilindru, kas pārvietojas caur lodveida skrūvi, lai realizētu Z2 ass lineāru kustību.
Vadotnes sliedes forma: 2 65 tipa lineāras vadotnes
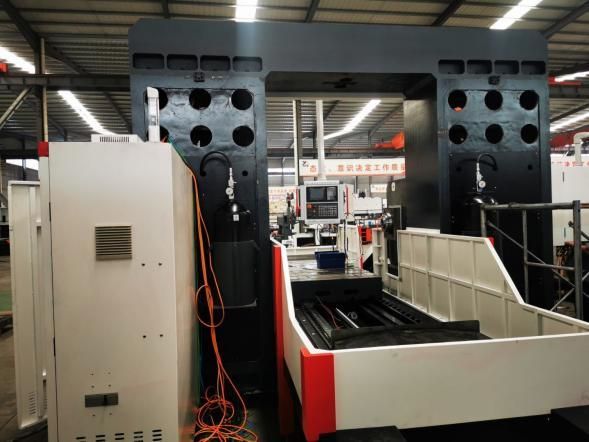
Augstas kvalitātes HT250 liešanas kolonna, 2 gab. 65 tipa īpaši izturīgas lineāras vadotnes
Urbšanas un frēzēšanas spēka galva (ieskaitot spēka galviņu 1 un 2) ir salikts kvadrātveida cilindrs, un kustības virzienu vada 4 lineāras rullīšu vadotnes. Piedziņa izmanto maiņstrāvas servomotoru, lai vadītu precīzu lodīšu skrūvju pāri. Mašīna ir aprīkota ar slāpekļa balansēšanas stieni. , Samazina mašīnas galvas nestspēju uz skrūves un servomotora. Z ass motoram ir automātiskās bremzēšanas funkcija. Strāvas padeves pārtraukuma gadījumā automātiskā bremze stingri notur motora vārpstu, lai tā nevarētu griezties. Darba laikā, kad urbis nepieskaras sagatavei, tas ātri padodas; kad urbis pieskaras sagatavei, tas automātiski pārslēdzas uz darba padevi. Kad urbis iekļūst sagatavē, tas automātiski pārslēdzas uz ātru attīšanu; kad urbja gals atstāj sagatavi un sasniedz iestatīto pozīciju, tas pārvietojas uz nākamo cauruma pozīciju, lai realizētu automātisku cirkulāciju. Un tā var realizēt slēpto caurumu urbšanas, frēzēšanas, fāzēšanas, skaidu laušanas, automātiskas skaidu noņemšanas u.c. funkcijas, kas uzlabo darba produktivitāti.
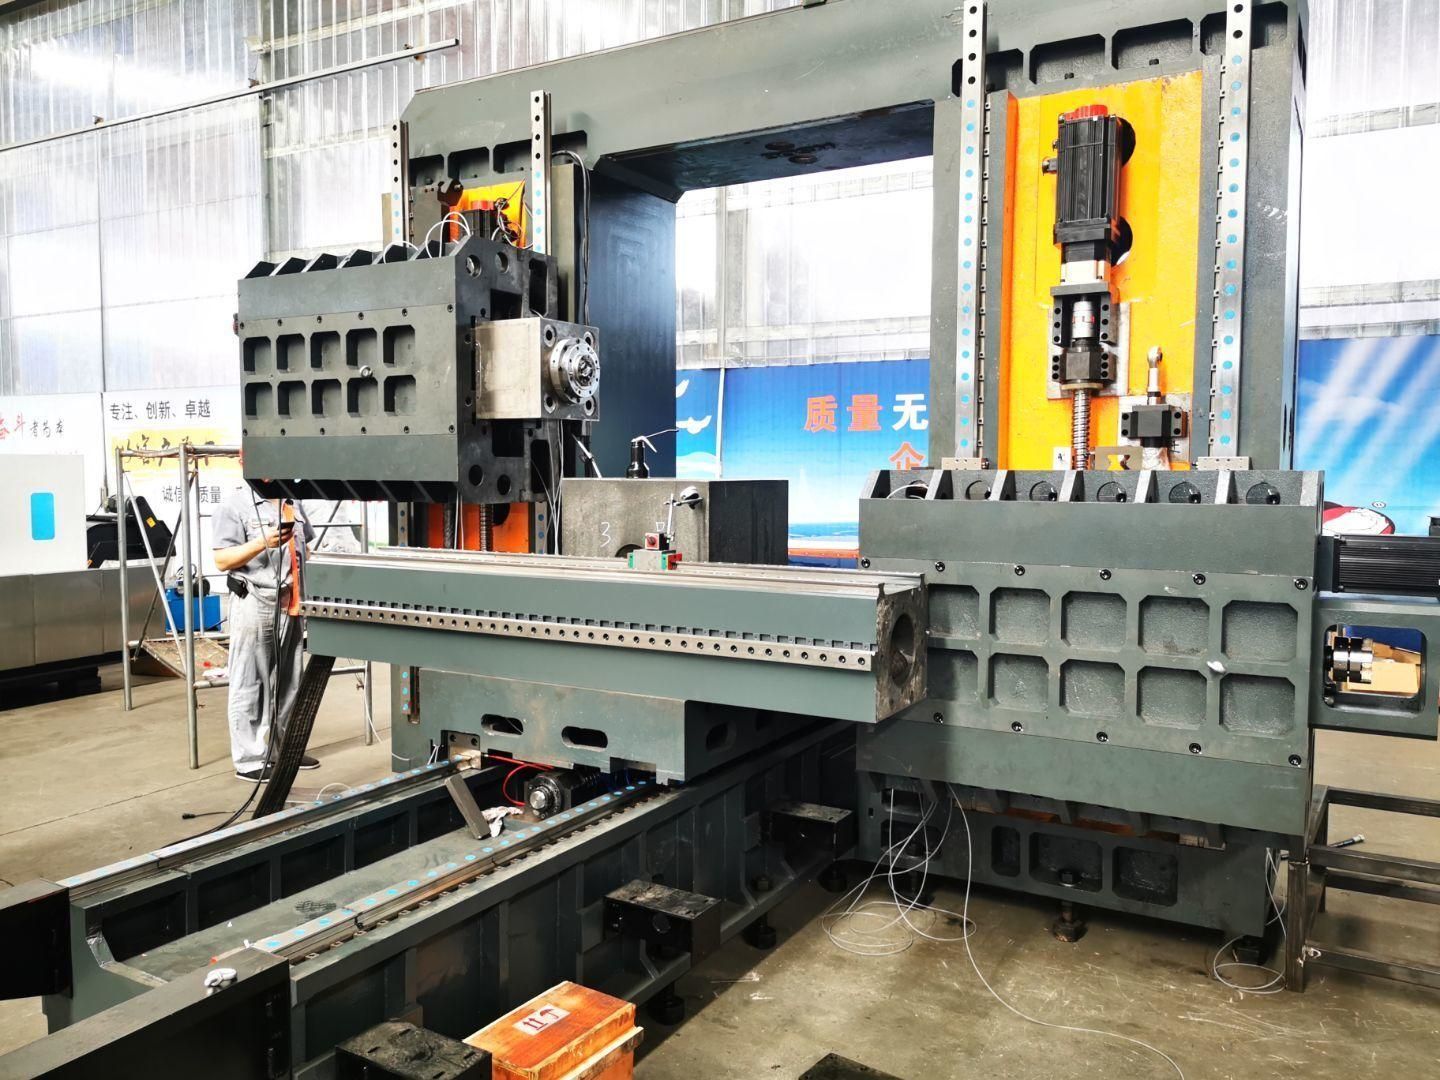
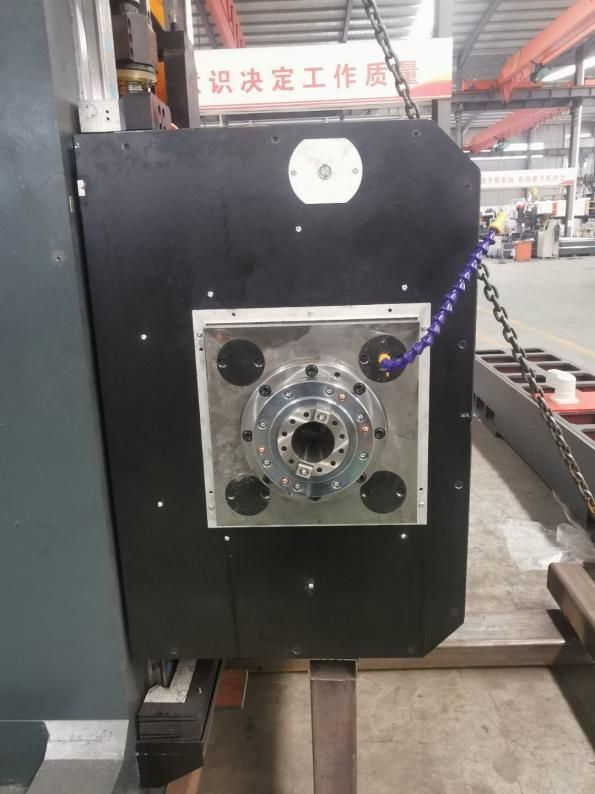
500 mm gājiena saliktā kvadrātveida cilindra spēka galva izmanto lineāras vadotnes tradicionālo ieliktņu vietā, lai ievērojami uzlabotu vadīšanas precizitāti, vienlaikus saglabājot kvadrātveida cilindra stingrību.
2.3. Skaidu noņemšana un dzesēšana
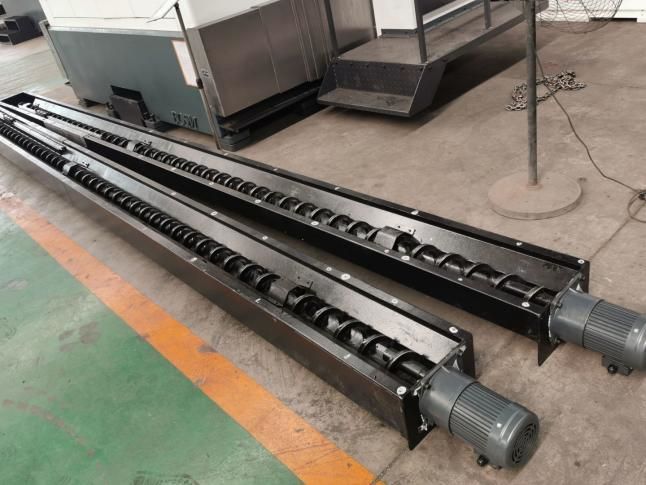
Zem darbagalda abās pusēs ir uzstādīti spirālveida un plakanas ķēdes skaidu konveijeri, un skaidas var automātiski nogādāt uz skaidu konveijeru galā caur diviem spirālveida un ķēdes plākšņu posmiem, lai realizētu civilizētu ražošanu. Skaidu konveijera dzesēšanas šķidruma tvertnē ir dzesēšanas sūknis, ko var izmantot instrumenta ārējai dzesēšanai, lai nodrošinātu instrumenta veiktspēju un kalpošanas laiku, un dzesēšanas šķidrumu var pārstrādāt.
3Pilnībā digitāla ciparu vadības sistēma:
3.1. Ar skaidu lūšanas funkciju skaidu lūšanas laiku un skaidu lūšanas ciklu var iestatīt cilvēka un mašīnas saskarnē.
3.2. Aprīkots ar instrumentu pacelšanas funkciju, instrumenta pacelšanas attālumu var iestatīt cilvēka un mašīnas saskarnē. Kad attālums ir sasniegts, instruments tiek ātri pacelts, tad skaidas tiek izmestas, un pēc tam tas tiek ātri pārvietots uz urbšanas virsmu un automātiski pārveidots par darbu.
3.3. Centralizētā vadības bloks un rokas ierīce izmanto ciparu vadības sistēmu un ir aprīkotas ar USB saskarni un LCD šķidro kristālu displeju. Lai atvieglotu programmēšanu, saglabāšanu, attēlošanu un komunikāciju, vadības saskarnei ir tādas funkcijas kā cilvēka un mašīnas dialogs, kļūdu kompensācija un automātiska trauksme.
3.4. Iekārtai ir funkcija priekšskatīt un atkārtoti pārbaudīt cauruma pozīciju pirms apstrādes, un darbība ir ļoti ērta.
4Automātiska eļļošana
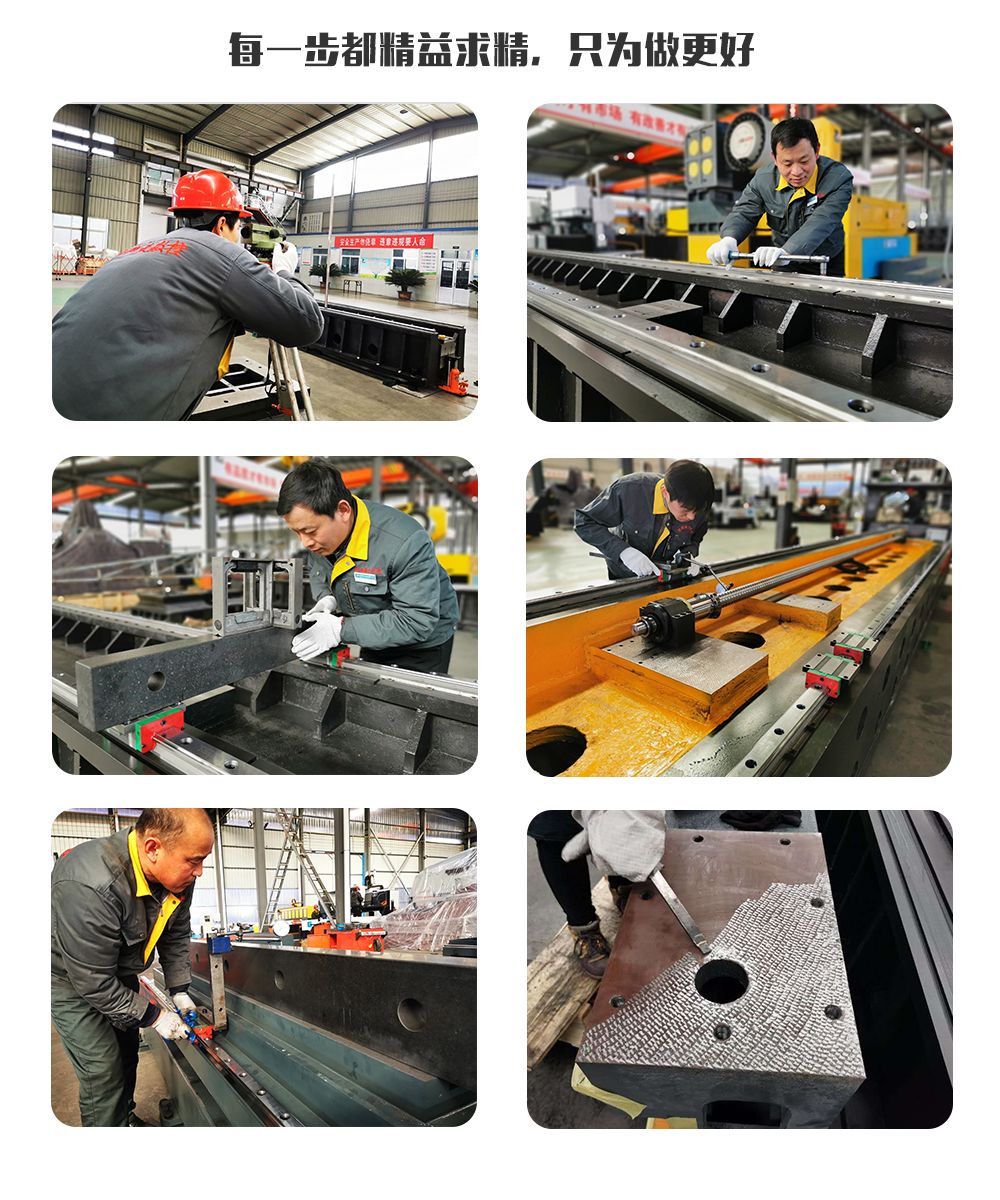
Mašīnu precīzijas lineāro vadotņu sliežu pāri, precīzijas lodīšu skrūvju pāri un citi augstas precizitātes kustības pāri ir aprīkoti ar automātiskām eļļošanas sistēmām. Automātiskais eļļošanas sūknis izvada spiediena eļļu, un kvantitatīvās eļļošanas eļļas kamera ieplūst eļļā. Pēc tam, kad eļļas kamera ir piepildīta ar eļļu, kad sistēmas spiediens paaugstinās līdz 1,4–1,75 MPa, sistēmas spiediena slēdzis tiek aizvērts, sūknis apstājas un vienlaikus izkraušanas vārsts izkrauj spiedienu. Kad eļļas spiediens ceļā nokrītas zem 0,2 MPa, kvantitatīvais eļļotājs sāk piepildīt eļļošanas punktu un pabeidz vienu eļļas uzpildīšanu. Pateicoties kvantitatīvās eļļas inžektora precīzai eļļas padevei un sistēmas spiediena noteikšanai, eļļas padeve ir uzticama, nodrošinot, ka uz katra kinemātiskā pāra virsmas ir eļļas plēve, samazinot berzi un nodilumu, kā arī novēršot iekšējās konstrukcijas bojājumus, ko izraisa pārkaršana, lai nodrošinātu mašīnas precizitāti un kalpošanas laiku. Salīdzinot ar bīdāmo vadotņu pāri, šajā mašīnā izmantotajam ritošajam lineārajam vadotņu pārim ir virkne priekšrocību:
①Kustības jutība ir augsta, ritošās vadotnes berzes koeficients ir mazs, tikai 0,0025 ~ 0,01, un piedziņas jauda ir ievērojami samazināta, kas ir līdzvērtīga tikai 1/10 no parastajām mašīnām.
② Atšķirība starp dinamisko un statisko berzi ir ļoti maza, un turpmākā veiktspēja ir lieliska, tas ir, laika intervāls starp braukšanas signālu un mehānisko darbību ir ārkārtīgi īss, kas veicina ciparu vadības sistēmas reakcijas ātruma un jutības uzlabošanu.
③Tas ir piemērots ātrgaitas lineārai kustībai, un tā momentānais ātrums ir aptuveni 10 reizes lielāks nekā bīdāmajām vadotnēm.
4. Tas var realizēt kustību bez spraugām un uzlabot mehāniskās sistēmas kustības stingrību.
⑤Ražots profesionālu ražotāju, tam ir augsta precizitāte, laba daudzpusība un vienkārša apkope.
5.Trīs asu lāzera pārbaude:
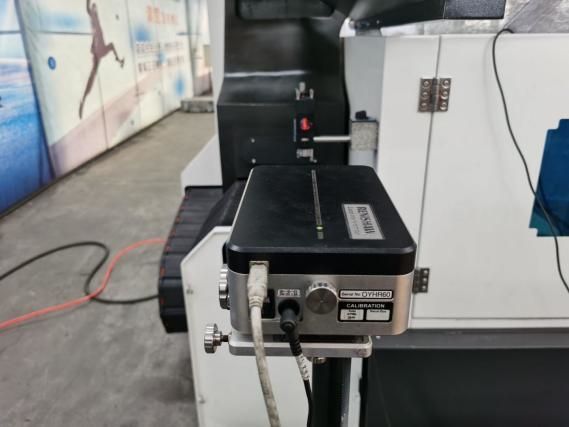
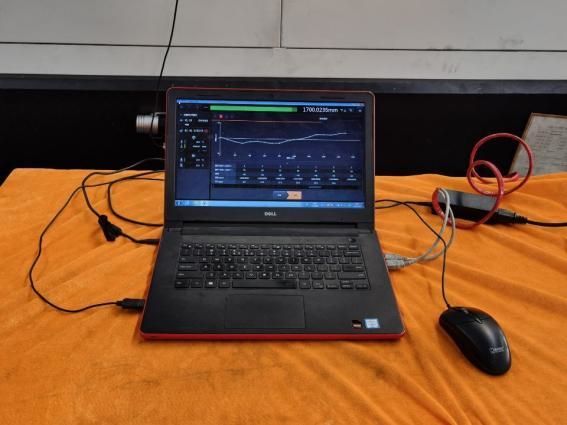
Katra Bosman iekārta tiek kalibrēta ar Apvienotās Karalistes RENISHAW uzņēmuma lāzerinterferometru, lai precīzi pārbaudītu un kompensētu soļa kļūdu, brīvkustību, pozicionēšanas precizitāti, atkārtotas pozicionēšanas precizitāti utt., lai nodrošinātu iekārtas dinamisko, statisko stabilitāti un apstrādes precizitāti. Lodveida stieņa pārbaude Katra iekārta izmanto Lielbritānijas RENISHAW uzņēmuma lodveida stieni, lai kalibrētu patieso apļa precizitāti un iekārtas ģeometrisko precizitāti, un vienlaikus veiktu apļveida griešanas eksperimentus, lai nodrošinātu iekārtas 3D apstrādes precizitāti un apļveida precizitāti.
6Mašīnas lietošanas vide:
6.1. Iekārtu lietošanas vides prasības
Nemainīgas apkārtējās vides temperatūras uzturēšana ir būtisks faktors precīzai apstrādei.
(1) Pieejamās apkārtējās vides temperatūras prasības ir no -10°C līdz 35°C, ja apkārtējās vides temperatūra ir 20°C, mitrumam jābūt no 40% līdz 75%.
(2) Lai iekārtas statiskā precizitāte saglabātos norādītajā diapazonā, optimālajai apkārtējās vides temperatūrai ir jābūt no 15 °C līdz 25 °C, un temperatūras starpība nedrīkst pārsniegt ±2 °C/24 h.
6.2. Barošanas spriegums: 3 fāzes, 380 V, sprieguma svārstību diapazonā ±10 %, barošanas frekvence: 50 Hz.
6.3. Ja spriegums lietošanas zonā ir nestabils, Iekārtai jābūt aprīkotai ar stabilizētu barošanas avotu, lai nodrošinātu normālu Iekārtas darbību.
6.4. Iekārtai jābūt aprīkotai ar drošu zemējumu: zemējuma vadam jābūt vara vadam, vada diametram jābūt ne mazākam par 10 mm², un zemējuma pretestībai jābūt mazākai par 4 omiem.
6.5. Lai nodrošinātu iekārtas normālu darbību, ja gaisa avota saspiestais gaiss neatbilst gaisa avota prasībām, pirms iekārtas gaisa ieplūdes jāpievieno gaisa avota attīrīšanas ierīču komplekts (mitruma atdalīšana, attaukošana, filtrēšana).
6.6. Sargājiet iekārtu no tiešiem saules stariem, vibrācijas un siltuma avotiem, augstfrekvences ģeneratoriem, elektriskajām metināšanas iekārtām utt., lai izvairītos no iekārtas ražošanas kļūmēm vai iekārtas precizitātes zuduma.
7Tehniskie parametri:
| Modelis | 5020-5Z | |
| Maksimālais apstrādājamās sagataves izmērs | Garums × platums × augstums (mm) | 5000 × 2000 × 2500 |
| Gantry maksimālā padeve | Platums (mm) | 2300 |
| darba galda izmērs | Garums x platums (mm) | 5000*2000 |
| Ceļojums pie galda | Darbagalda kustības uz priekšu un atpakaļ (mm) | 5000 |
| Divkāršais cilindru pacelšanas mehānisms uz augšu un uz leju | Cilindra gājiens uz augšu un uz leju (mm) | 2500 |
| Horizontāla cilindriska urbšanas galviņa ar jaudas galviņu viens un divi | Daudzums (2) | 2 |
| Horizontāla cilindriska urbšanas galviņa ar jaudas galviņu viens un divi | Vārpstas konuss | BT50 |
| Vārpstas ātrums (apgr./min) | 30–5000 | |
| Servo vārpstas motora jauda (kw) | 37*2 | |
| Attālums starp abu vārpstu deguna galu centriem (mm) | 1500–2500 mm | |
| Viena cilindra gājiens pa kreisi un pa labi (mm) | 500 | |
| Divkāršā cilindra kreisais un labais gājiens (mm) | 1000 | |
| Divvirzienu pozicionēšanas precizitāte | 300 mm * 300 mm | ±0,025 |
| Divvirzienu atkārtotas pozicionēšanas precizitāte | 300 mm * 300 mm | ±0,02 |
| Bruto svars (t) | (apmēram) 55 | Bruto svars (t) |
Produktu kategorijas
-

VC sērijas augstas stingrības CNC apstrādes centrs ar...
-

HP sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

HT sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

VS sērijas četru sliežu lieljaudas CNC apstrādes mašīna
-

V sērijas CNC apstrādes centrs ar augstu stingrību
-

X sērijas divu kolonnu CNC apstrādes centrs
-

Horizontāls 5 asu CNC apstrādes centrs TKG1600
-

CNC vertikālās virpošanas un frēzēšanas kompozītmateriālu ce...
-

Ātrgaitas CNC apstrādes centrs GM sērija
-

Ātrgaitas CNC frēzēšanas GT sērija
-

Divu vārpstu CNC virpa SK32
-

CNC vertikālais apstrādes centrs RFTV510 riteņu...