


BOSM - horizontālā preturbšanas un urbšanas iekārta
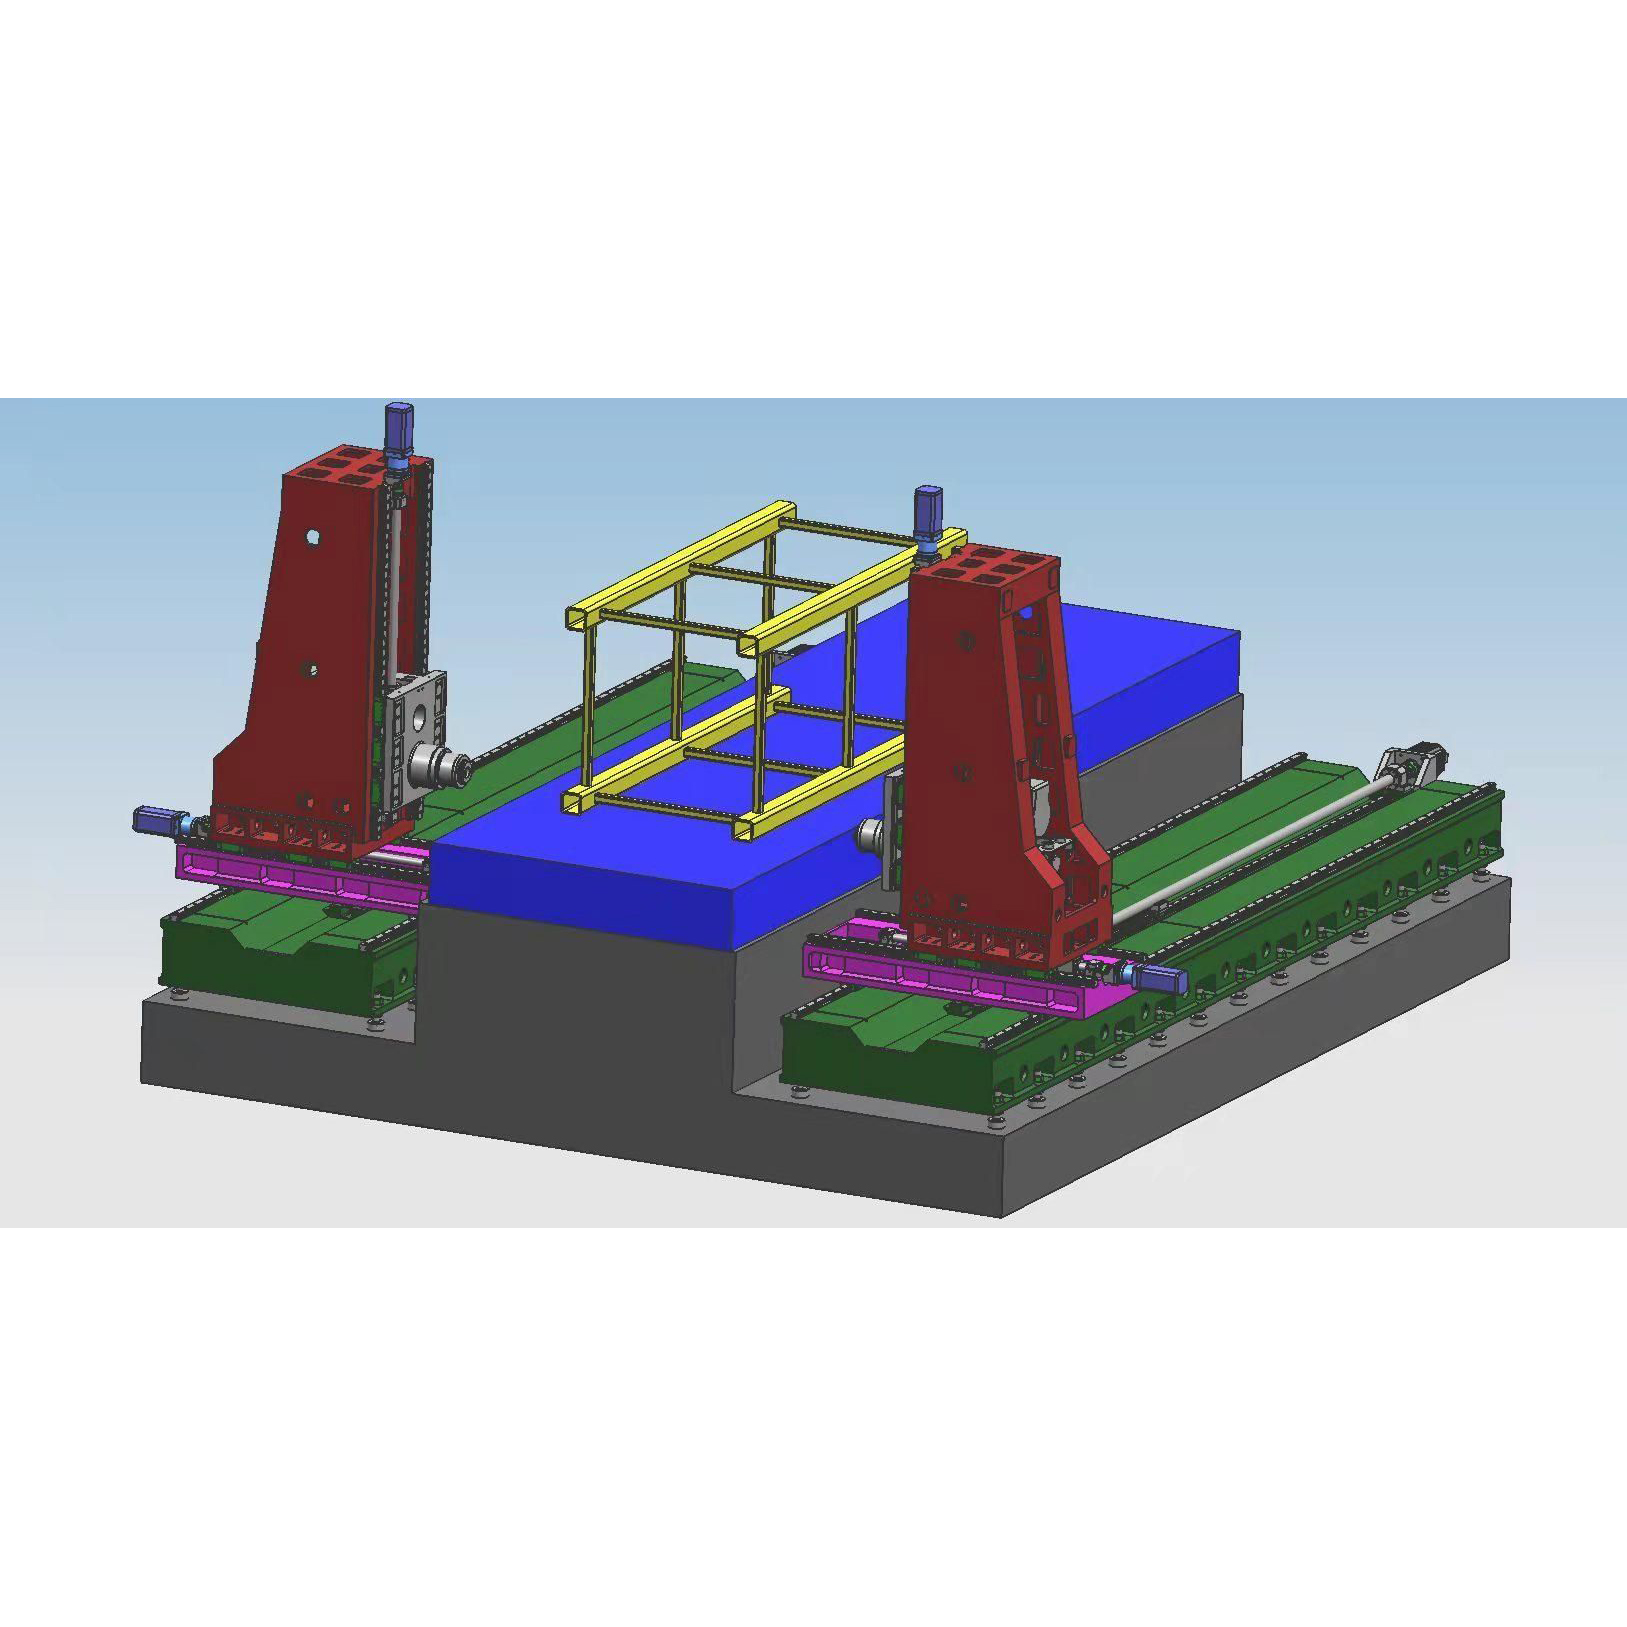
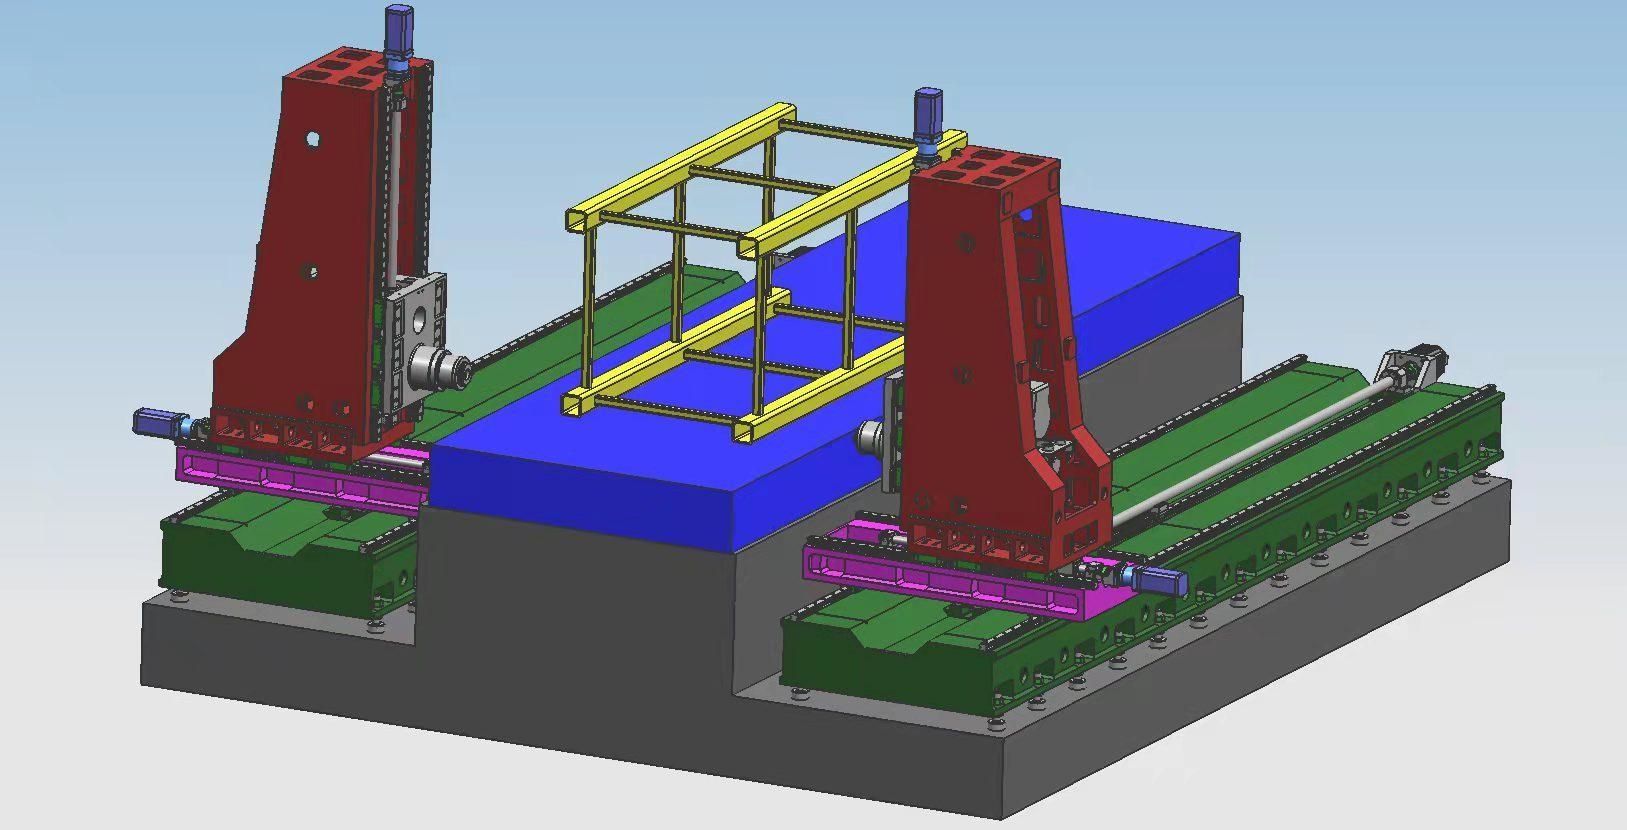
1. Iekārtu lietošana:
BOSM horizontālā preturbšanas un izvirpošanas iekārta ir īpaša iekārta jūsu uzņēmumam torņceltņu pārsegu apstrādei. Iekārta ir aprīkota ar 2 horizontālās urbšanas un izvirpošanas galviņu komplektiem, kas var veikt sagatavju urbšanu, frēzēšanu un izvirpošanu efektīvā gājiena diapazonā. Griešanas un citas apstrādes laikā iekārtas pozicionēšanas ātrums ir liels, apstrādes precizitāte ir augsta, un apstrādes efektivitāte ir augsta.
2. Iekārtu struktūras raksturlielumi:
2. 1. Galvenās sastāvdaļasMašīna
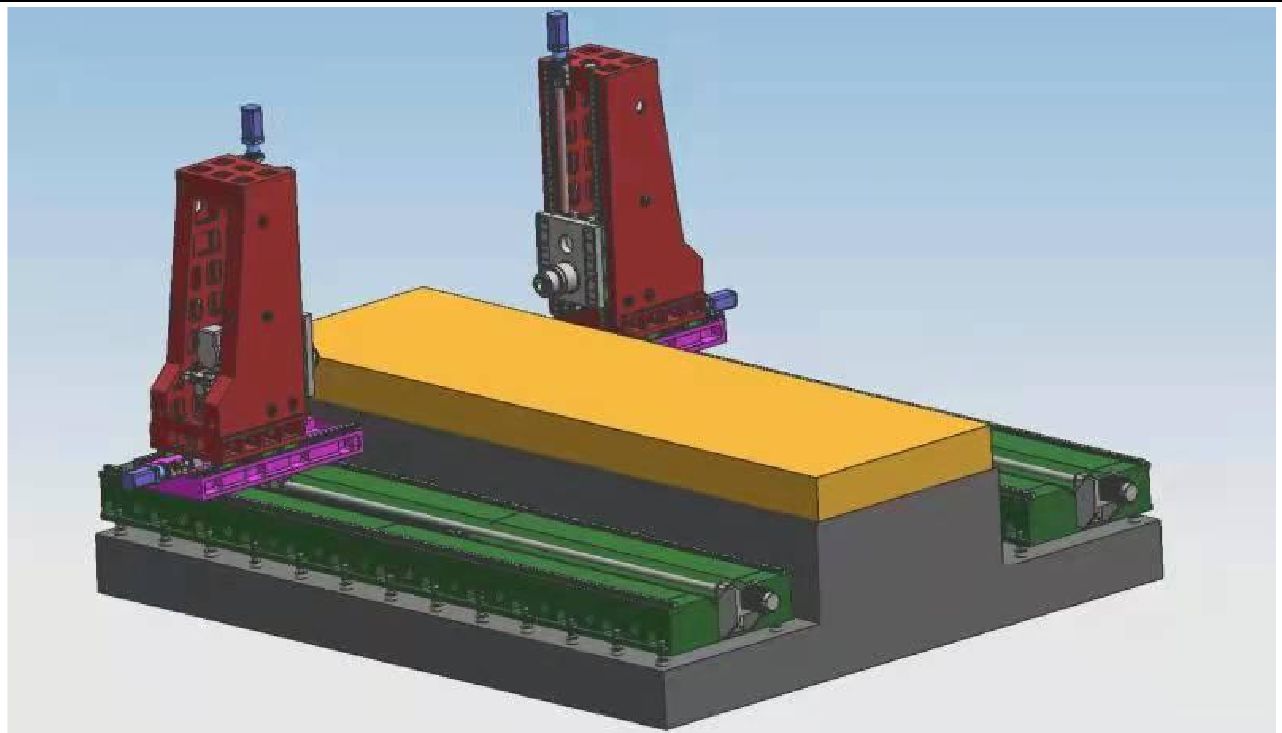
Mašīnas galvenās sastāvdaļas: gulta, darbagalds, kreisās un labās kolonnas, sēdekļi, cilindri utt., lielas detaļas ir izgatavotas no sveķu smilšu formēšanas, augstas kvalitātes pelēkā čuguna 250 lējuma, atkvēlinātas karstā smilšu bedrē → vibrācijas novecošana → karstās krāsns atkvēlināšana → vibrācijas novecošana → rupja apstrāde → vibrācijas novecošana → krāsns atkvēlināšana → vibrācijas novecošana → apdare, lai pilnībā novērstu detaļu negatīvo spriegumu un saglabātu detaļu darbības stabilitāti. Iekārtas darbagalds ir fiksēts, un abās pusēs esošās spēka galviņas var kustēties pamatnes priekšpusē un aizmugurē; mašīnai ir tādas funkcijas kā urbšana, izvirpošana, iegremdēšana, vītņošana utt. Instrumenta dzesēšanas metode ir iekšējā dzesēšana plus ārējā dzesēšana. Mašīnai ir 5 padeves asis, 2 griešanas spēka galviņas, kuras var sinhronizēt ar 5 asīm vienlaikus vai arī tās var būt vienas darbības. Mašīnas un spēka galviņas aksiālais virziens ir parādīts attēlā zemāk.
2. 2 Aksiālās transmisijas padeves daļas galvenā struktūra
2.2.1 X ass: Spēka galva virzās sāniski pa pamatnes vadotni.
X1 ass piedziņa: maiņstrāvas servomotors un augstas precizitātes planetārais reduktors tiek izmantoti, lai vadītu jaudas galviņu caur lodveida skrūves piedziņu, lai realizētu X ass lineāro kustību.
X2 ass transmisija: maiņstrāvas servomotors un augstas precizitātes planetārais reduktors tiek izmantoti, lai darbinātu jaudas galvu caur lodīšu skrūves transmisiju, lai realizētu X ass lineāru kustību.
Vadotnes sliežu forma: uz paplašinātās pamatnes ir uzklātas divas augstas izturības precīzas lineāras vadotnes.
2.2 Y1 ass: Spēka galva virzās uz augšu un uz leju pa kolonnu.
Y1 ass piedziņa: Izmantojiet maiņstrāvas servodzinēju, lai darbinātu ar lodveida skrūvi, lai realizētu Y1 ass lineāro kustību. Vadotnes sliežu forma: 4 gab. 45 tipa lineāras vadotnes.
2.2.3 Y2 ass: Spēka galva virzās augšup un lejup pa kolonnu.
Y2 ass transmisija: maiņstrāvas servodzinējs tiek izmantots, lai darbinātu lodveida skrūvi, lai realizētu Y1 ass lineāru kustību.
Vadotnes sliežu forma: 4 gabali ar 45. tipa lineārām vadotnēm.
2.2.4 Z1 ass: Piedziņas galva pārvietojas uz sēdekļa uz priekšu un atpakaļ.
Z1 ass transmisija: kustības vadīšanai caur lodveida skrūvi tiek izmantots maiņstrāvas servomotors un augstas precizitātes planetārais reduktors, lai realizētu Z1 ass lineāro kustību.
2.2.5 Z2 ass: Piedziņas galva pārvietojas uz sēdekļa uz priekšu un atpakaļ.
Z2 ass transmisija: kustības vadīšanai caur lodveida skrūvi tiek izmantots maiņstrāvas servomotors un augstas precizitātes planetārais reduktors, lai realizētu Z2 ass lineāro kustību.
2.3. Skaidu noņemšana un dzesēšana
Zem darbagalda abās pusēs ir uzstādīti plakani ķēdes skaidu konveijeri, un dzelzs skaidas var tikt izvadītas skaidu konveijera galā, lai realizētu civilizētu ražošanu. Skaidu konveijera dzesēšanas šķidruma tvertnē ir dzesēšanas sūknis, ko var izmantot instrumenta iekšējai dzesēšanai + ārējai dzesēšanai, lai nodrošinātu instrumenta veiktspēju un kalpošanas laiku, un dzesēšanas šķidrumu var pārstrādāt.
3Pilnībā digitāla ciparu vadības sistēma:
3.1. Ar skaidu lūšanas funkciju skaidu lūšanas laiku un skaidu lūšanas ciklu var iestatīt cilvēka un mašīnas saskarnē.
3.2. Izmantojot instrumentu pacelšanas funkciju, instrumenta pacelšanas attālumu var iestatīt cilvēka un mašīnas saskarnē. Kad attālums ir sasniegts, instruments tiks ātri pacelts, un pēc tam skaidas tiks izmestas, un pēc tam ātri pārvietotas uz urbšanas virsmu un automātiski pārveidotas par darbu.
3.2. Centralizētā vadības bloks un rokas ierīce izmanto ciparu vadības sistēmu un ir aprīkotas ar USB saskarni un LCD šķidro kristālu displeju. Lai atvieglotu programmēšanu, saglabāšanu, attēlošanu un komunikāciju, vadības saskarnei ir tādas funkcijas kā cilvēka un mašīnas dialogs, kļūdu kompensācija un automātiska trauksme.
3.2.. Iekārtai ir funkcija priekšskatīt un atkārtoti pārbaudīt cauruma pozīciju pirms apstrādes, un darbība ir ļoti ērta.
4Automātiska eļļošana
Mašīnu precīzijas lineāro vadotņu sliežu pāri, precīzijas lodīšu skrūvju pāri un citi augstas precizitātes kustības pāri ir aprīkoti ar automātiskām eļļošanas sistēmām. Automātiskais eļļošanas sūknis izvada spiediena eļļu, un kvantitatīvās eļļošanas eļļas kamera ieplūst eļļā. Kad eļļas kamera ir piepildīta ar eļļu un sistēmas spiediens paaugstinās līdz 1,4–1,75 MPa, sistēmas spiediena slēdzis aizveras, sūknis apstājas un vienlaikus izkraušanas vārsts tiek izkrauts. Kad eļļas spiediens ceļā nokrītas zem 0,2 MPa, kvantitatīvais eļļotājs sāk piepildīt eļļošanas punktu un pabeidz vienu eļļas uzpildīšanu. Pateicoties kvantitatīvā eļļotāja piegādātajam precīzajam eļļas daudzumam un spējai noteikt sistēmas spiedienu, eļļas padeve ir uzticama un nodrošina, ka uz katra kinemātiskā pāra virsmas ir eļļas plēve, kas samazina berzi un nodilumu, kā arī novērš iekšējās konstrukcijas bojājumus, ko izraisa pārkaršana, lai nodrošinātu mašīnas precizitāti un kalpošanas laiku.
5. Mašīnalietošanas vide:
Barošanas avots: Trīsfāžu maiņstrāva 380 V ± 10 %, 50 Hz ± 1 Apkārtējās vides temperatūra: -10 °C ~ 45 °C
6Pieņemšanas kritēriji:
JB/T10051-1999 "Metāla griešanas mašīnu hidrauliskās sistēmas vispārīgās tehniskās specifikācijas"
7Tehniskie parametri:
| Modelis | 2050-5Z | |
| Maksimālais apstrādājamās sagataves izmērs | Garums × platums × augstums (mm) | 5000 × 2000 × 1500 |
| darba galda izmērs | Garums x platums (mm) | 5000*2000 |
| Spēka galviņas pamatnes kustības virziens | Pārvietošanās uz priekšu un atpakaļ (mm) | 5000 |
| Galvas pacelšana un nolaišana | Cilindra gājiens uz augšu un uz leju (mm) | 1500 |
|
Horizontālā cilindriskā urbšanas galviņa Spēka galva 1 2 | Daudzums (2 gab.) | 2 |
| Vārpstas konuss | BT50 | |
| Urbšanas diametrs (mm) | Φ2–Φ60 | |
| Vītņošanas diametrs (mm) | M3-M30 | |
| Vārpstas ātrums (apgr./min) | 30–3000 | |
| Servo vārpstas motora jauda (kw) | 22*2 | |
| Kreisā un labā gājiena (mm) | 600 | |
| Divvirzienu pozicionēšanas precizitāte | 300 mm * 300 mm | ±0,025 |
| Divvirzienu atkārtotas pozicionēšanas precizitāte | 300 mm * 300 mm | ±0,02 |
Produktu kategorijas
-

VC sērijas augstas stingrības CNC apstrādes centrs ar...
-

HP sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

HT sērijas horizontāli kustīgu kolonnu lineāra vadotne...
-

VS sērijas četru sliežu lieljaudas CNC apstrādes mašīna
-

V sērijas CNC apstrādes centrs ar augstu stingrību
-

X sērijas divu kolonnu CNC apstrādes centrs
-

Horizontāls 5 asu CNC apstrādes centrs TKG1600
-

CNC vertikālās virpošanas un frēzēšanas kompozītmateriālu ce...
-

Ātrgaitas CNC apstrādes centrs GM sērija
-

Ātrgaitas CNC frēzēšanas GT sērija
-

Divu vārpstu CNC virpa SK32
-

CNC vertikālais apstrādes centrs RFTV510 riteņu...